Usine
Usine et fabrication
Usine d'étaux de 8 000 m² à Qingdao, Chine — fabrication d'étaux d'établi personnalisée de la fonte brute à l'étau fini et testé.
- En tant que fabricant dédié d'étaux d'établi, **Stavalk** contrôle chaque étape de la production — de l'arrivée de la fonte et des aciers alliés bruts à l'inspection finale avant livraison de l'étau fini. Notre installation de fabrication dans la zone de développement économique de Qingdao s'étend sur 8 000 mètres carrés et abrite des ateliers dédiés à la fonderie au sable, à l'usinage CNC, au traitement thermique par induction, à la finition des surfaces, à l'assemblage et aux essais qualité.
- En intégrant la conception, l'ingénierie, le prototypage, la fabrication et les essais sous un même toit, nous éliminons les inefficacités de la sous-traitance contractuelle et conservons un contrôle direct sur la qualité de fabrication, le choix des matériaux et les délais de livraison. Chaque étau qui quitte notre atelier est construit par nos équipes, sur nos équipements, selon nos normes.
- 8,000 m2
- Surface de fabrication
- 200+
- Ouvriers qualifiés
- 80,000+
- Étaux produits chaque année
- ISO 9001:2015
- Qualité certifiée
Intelligence usine
Explorez nos capacités de fabrication
Capacité de production
Installation de 8 000 m² produisant plus de 80 000 étaux/an dans les séries usage léger (2″–5″), usage moyen (6″–8″), usage intensif (8″–10″), pour tuyaux et spéciales. 200+ ouvriers, 2 équipes.
Laboratoire qualité et essais
Laboratoire QC indépendant avec 4 étapes d'essai : inspection des matières premières (analyse spectrométrique, dureté Rockwell), vérification de la dureté des mâchoires à 58–62 HRC, essais de force de serrage et de couple de pivot, et contrôles de plus de 10 000 cycles d'ouverture/fermeture et de plus de 48 h de brouillard salin sur chaque lot.
Capacité OEM/ODM
Services OEM/ODM de bout en bout : modèles de fonderie personnalisés, logos de marque fondus et gravés, couleurs de revêtement personnalisées, emballage en marque privée et conditionnement prêt à l'export.
Normes d'inspection qualité
Critères d'inspection qualité spécifiques au projet sur IQC, IPQC, FQC et OQC : vérification spectrométrique des matériaux, contrôles dimensionnels et de dureté, confirmation de la force de serrage, traçabilité des lots et signature d'autorisation avant expédition — plus une gouvernance contrôlée des non-conformités et de la reprise.
Norme de contrôle des modifications de reprise
Contrôle de modification formel ISO 9001 pour les paramètres de reprise : ECR, classification des risques, matrice d'approbation interdépartementale, boucle fermée en 9 étapes, validation d'ingénierie quantifiée (dureté des mâchoires 58–62 HRC, spécification de force de serrage, durabilité de 10 000 cycles) et garde-fous Poka-Yoke — avec la SOP bilingue QMS-SOP-QC-CC-001 Rev 2.0.
Contrôle des produits non conformes
Contrôle des sorties non conformes selon la clause 8.7 d'ISO 9001:2015 : enregistrement NCR, mise en quarantaine et blocage, disposition selon la gravité (validation en ligne / responsable QC + ingénieur technique / MRB), reprise contrôlée sous instructions SRI, ré-inspection indépendante à 100 % et mise au rebut attestée — enregistrements de rebut archivés sous SHA-256.
Flux de contrôle qualité en 7 étapes
Le flux complet de contrôle qualité des projets, porte par porte : Planification qualité (PPM) → Inspection des matières entrantes → Contrôle en cours de fabrication et premier article → Vérification du traitement thermique → Inspection finale → Conditionnement et inspection avant expédition → Autorisation d'expédition et traçabilité. Chaque porte montre ce qui est contrôlé, comment c'est jugé et quel rapport bilingue est produit.
Ateliers
Ateliers de fabrication
Fonderie au sable
Les lignes automatiques de fonderie au sable coulent la fonte grise HT200 et HT250 dans des corps, coulisseaux et bases avec une métallurgie constante. Le moulage, la coulée, le décochage, l'ébarbage et le grenaillage sont supervisés par ordinateur pour maintenir chaque pièce dans son standard de coulée.
Usinage CNC
Atelier d'usinage dédié avec centres CNC 5 axes et tours CNC. Les corps, coulisseaux, vis et logements de mâchoires sont usinés à ±0,05 mm, tandis que les coulisseaux et vis en acier forgé 45# sont tournés et filetés avec des tolérances serrées.
Traitement thermique par induction
Les aciers de mâchoires GCr15 et Cr12MoV sont trempés par induction et revenus à 58–62 HRC pour une longue durée de vie. Chaque lot de trempe est vérifié sur un duromètre Rockwell avant que les mâchoires ne soient libérées pour l'assemblage.
Finition des surfaces
Les corps d'étaux reçoivent un revêtement par poudre électrostatique (60–80 μm) et la quincaillerie est zinguée, donnant une finition durable et résistante à la corrosion qui passe plus de 48 h de brouillard salin.
Assemblage et équipement
Ligne d'assemblage où les bases pivotantes, mâchoires pour tuyaux, vis, écrous et poignées sont montés sur chaque étau. Le couple de pivot et la course de la vis sont vérifiés avec des outils calibrés, et chaque unité suit une liste de contrôle d'assemblage de 100 points signée par le chef d'équipe.
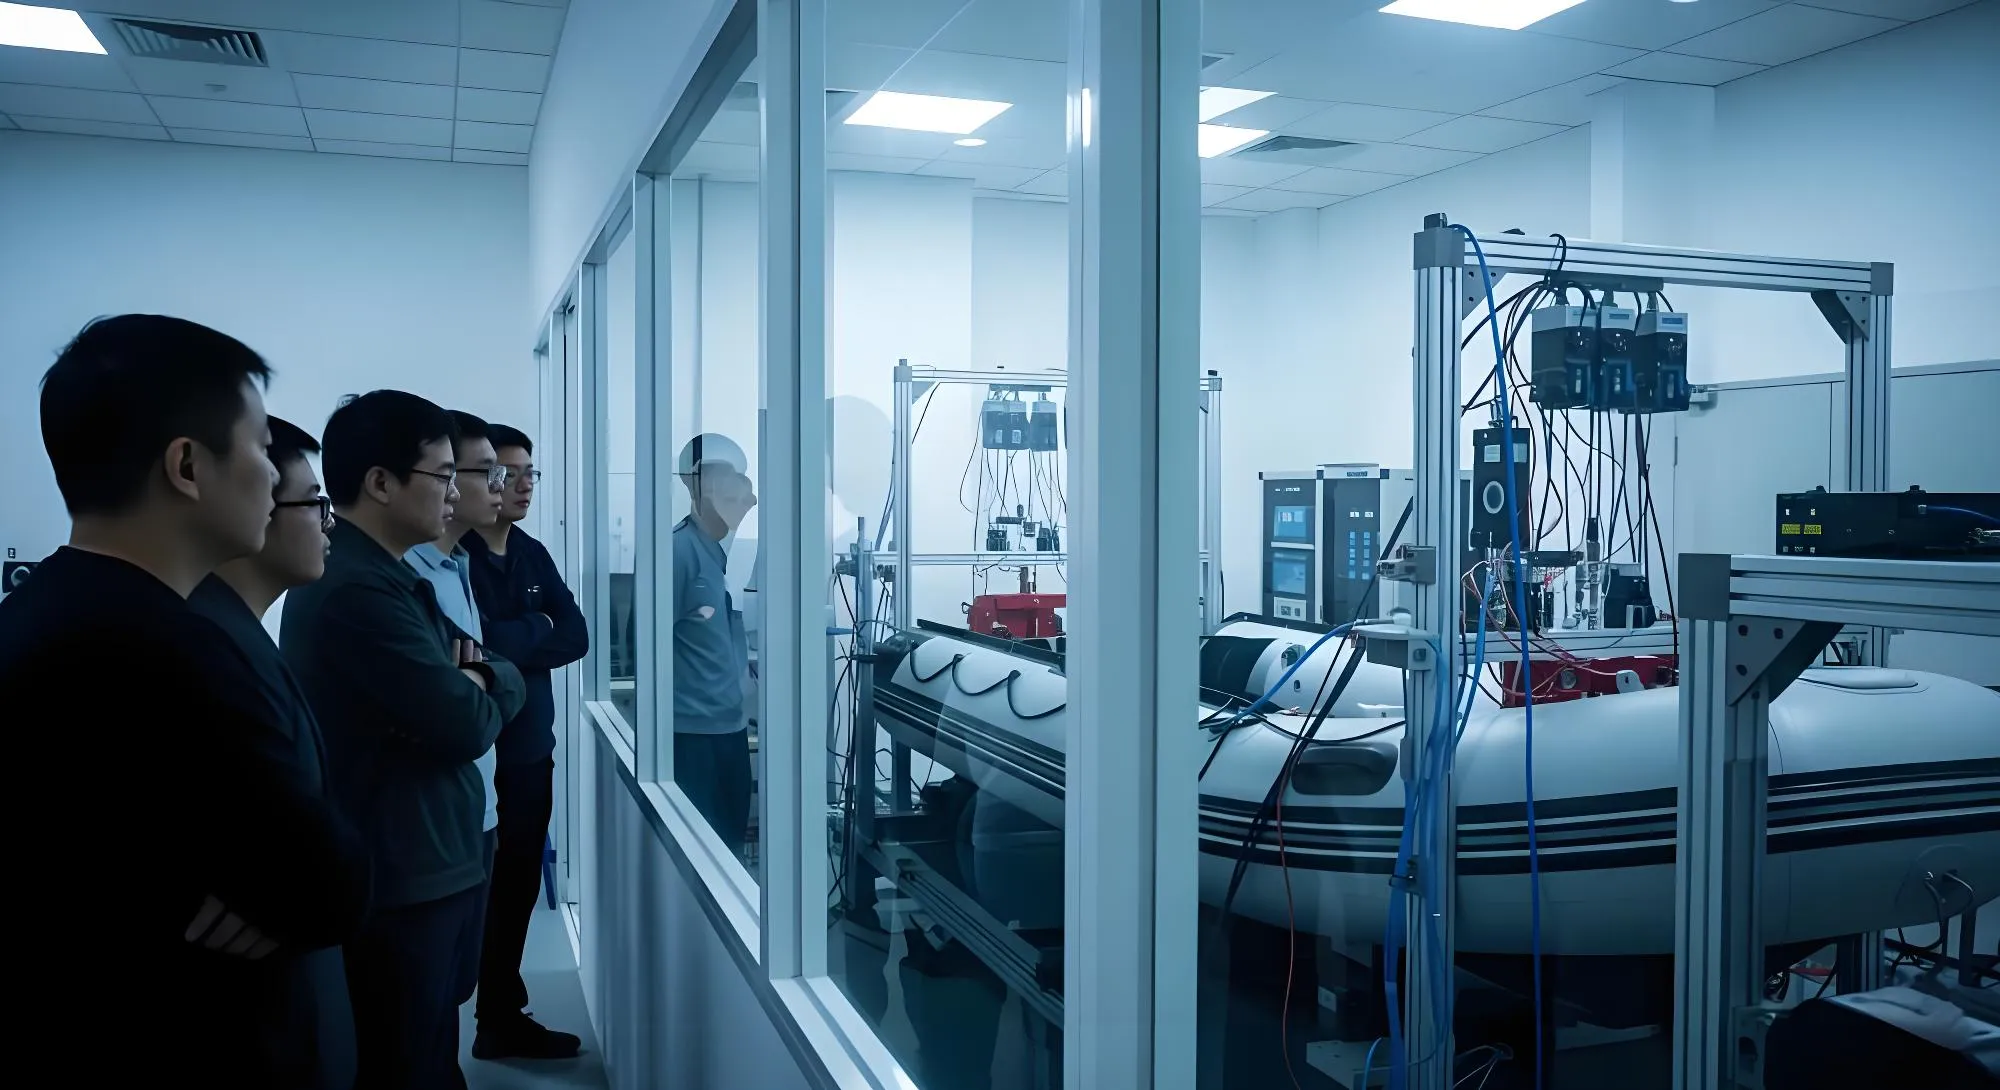
Essais qualité et inspection
Chaque étau terminé subit des essais obligatoires de force de serrage, une vérification de dureté des mâchoires et un contrôle complet des systèmes avant expédition. Notre laboratoire qualité fonctionne indépendamment de la production et relève directement de la direction.
Équipement
Équipements de fabrication clés
| Ligne automatique de fonderie au sable | Fonte grise HT200/HT250, coulée surveillée |
| Centre d'usinage CNC 5 axes | ±0,01 mm, corps, coulisseaux et vis |
| Machine de trempe par induction | Trempe des mâchoires à 58–62 HRC |
| Ligne de revêtement par poudre | Électrostatique, finition 60–80 μm |
| Ligne de zingage | Protection anticorrosion +48 h de brouillard salin |
| Gabarit d'assemblage de base pivotante et mâchoires pour tuyaux | Montage à couple contrôlé |
Contrôle qualité
Processus d'essais et d'assurance qualité
Chaque étau subit des essais obligatoires avant expédition. Notre laboratoire qualité fonctionne indépendamment de la production et relève directement de la direction.
- 1
Inspection des matières premières
La fonte grise HT200/HT250, l'acier forgé 45# et les aciers de mâchoires GCr15 / Cr12MoV subissent une analyse spectrométrique, une vérification de dureté Rockwell et une inspection visuelle avant que tout lot n'entre en production.
- 2
Vérification du traitement thermique
Chaque lot de trempe des mâchoires est vérifié sur un duromètre Rockwell pour confirmer 58–62 HRC. Les lots hors plage sont rejetés et la ligne de trempe est retraitée avant qu'aucune unité ne passe à l'assemblage.
- 3
Essais fonctionnels et de durabilité
Les étaux terminés sont contrôlés pour la force de serrage et le couple de pivot, et le parallélisme des mâchoires, la course de la vis, le marquage de fonderie et la finition sont vérifiés par rapport aux tolérances du plan. Des échantillons passent plus de 10 000 cycles d'ouverture/fermeture et plus de 48 h de brouillard salin avant libération.
Projets OEM
Études de cas de partenariats de marques et OEM
Du concept à la production — comment nous aidons les marques mondiales de quincaillerie et industrielles à lancer et développer leurs gammes d'étaux.
- Défi
- Un détaillant européen de quincaillerie avait besoin d'une gamme d'étaux en marque privée avec des logos fondus personnalisés, une finition zinguée et un emballage prêt pour le retail — le tout livré en 60 jours.
- Solution
- Nous avons développé des modèles de fonderie personnalisés et des logos gravés, sourcé une quincaillerie conforme RoHS et réduit l'échantillonnage de 3 tours à 1 en installant l'équipe de conception à notre usine de Qingdao.
- Résultat
- Production en 25–35 jours à partir du bon de commande signé, avec première livraison dans la fenêtre de 60 jours. 2 400 unités sur 4 SKU. Une commande renouvelée a été passée avant la livraison complète du premier lot.
- Défi
- Un distributeur industriel américain avait besoin d'une gamme à usage intensif de 8″–10″ avec mâchoires GCr15, finition durable par revêtement en poudre et documentation ISO 9001 complète pour le placement en retail.
- Solution
- Adaptation des fontes existantes pour l'empreinte à usage intensif, développement des visuels d'emballage co-marqués et fourniture de la documentation complète de qualité et de conformité.
- Résultat
- Placement réussi dans les principaux détaillants de quincaillerie américains, générant une forte dynamique avec plus de 5 000 unités vendues en première année et un taux d'écoulement de 98 %.
- Défi
- Un grossiste australien avait besoin d'une gamme d'étaux à usage moyen certifiée CE avec des couleurs de revêtement personnalisées et une conformité aux normes australiennes.
- Solution
- Production d'échantillons de pré-production avec 4 variantes de revêtement et coordination des essais de conformité par une tierce partie.
- Résultat
- Gamme de 3 modèles d'étaux lancée sur le marché AU/NZ. Suivie d'une victoire à un appel d'offres gouvernemental pour 12 étaux de qualité atelier.
FAQ
Questions fréquentes B2B et OEM
Quelle est la quantité minimale de commande (MOQ) pour les étaux d'établi OEM ?+
Le MOQ est confirmé par modèle et spécification plutôt que par un chiffre fixe — série, largeur de mâchoire, revêtement et emballage. Les modèles standard (usage léger, moyen et intensif) s'exécutent en 50–200 pcs par modèle, tandis que les étaux à usage intensif et spéciaux partent de 20–50 pcs. Chaque projet passe par une étape d'échantillon (7–14 jours) avant la production en volume. Consultez notre guide MOQ pour la logique de calcul complète.
Quelles certifications Stavalk détient-elle ?+
Nous fabriquons selon l'ISO 9001:2015 pour le management de la qualité et l'ISO 14001:2015 pour le management environnemental. La certification CE pour les marchés de l'UE est basée sur l'EN 12100 et la Directive Machines 2006/42/CE (périmètre confirmé par projet). La documentation de conformité RoHS est fournie avec chaque commande OEM.
Quel est le délai habituel pour une commande OEM ?+
Le délai standard est de 25–35 jours à partir du bon de commande confirmé et de l'acompte pour la production OEM en volume. Le développement de modèles de fonderie personnalisés ajoute 15–20 jours pour l'outillage du patron. Une production accélérée est disponible pour les commandes urgentes et les périodes de pointe saisonnières. Les échantillons de prototype sont généralement prêts en 7–14 jours.
Gérez-vous la documentation d'export ?+
Oui. Notre équipe gère la documentation d'export et le dédouanement en interne, et nous livrons dans plus de 50 pays sur les marchés UE, US, AU et Asie.
Flux de production
De la matière à l'étau fini
Chaque étau passe par 6 étapes de production avec des points de contrôle qualité à chaque étape. Pas de raccourcis, pas d'inspections sautées.
Réception des matières et QC entrant
Toutes les matières entrantes sont enregistrées par lot/numéro de coulée dans notre système ERP. La fonte grise HT200/HT250, la barre d'acier forgé 45#, les aciers de mâchoires GCr15 / Cr12MoV, les fixations et la quincaillerie sont mises en quarantaine jusqu'à l'approbation QC.
- Contrôle qualité
- Analyse spectrométrique (C, Si, Mn, P, S), dureté Rockwell (ISO 6508), contrôle dimensionnel, recherche de défauts visuels
- Seuil
- 100 % des lots testés. Rejet si la chimie ou la dureté est hors spécification, ou tout défaut visuel
- Responsabilité
- Équipe QC entrante (3 inspecteurs)
Fonderie au sable et ébarbage
La fonte grise HT200/HT250 est fondue et coulée sur la ligne automatique de fonderie au sable. Les pièces sont décochées, ébarbées, grenailées et contrôlées en dureté avant libération pour l'usinage.
- Contrôle qualité
- Échantillon de dureté et de traction par coulée, inspection densité/porosité de la pièce, contrôle dimensionnel contre le patron
- Seuil
- Échantillon par coulée. Rejet si la dureté est hors spécification ou si les défauts de fonderie dépassent les critères d'acceptation
- Responsabilité
- QC fonderie (2 inspecteurs par équipe)
Usinage CNC et filetage
Les corps, coulisseaux, vis et logements de mâchoires sont usinés sur des centres 5 axes et tours CNC. Les coulisseaux et vis sont tournés à partir d'acier forgé 45# et filetés à la tolérance.
- Contrôle qualité
- Contrôle dimensionnel par rapport aux fichiers CAD, vérification au calibre de filetage, mesure de l'état de surface (Ra)
- Seuil
- Chaque 20e unité mesurée. Tolérance ±0,05 mm. Rejet du lot si >2 % hors tolérance
- Responsabilité
- Responsable de l'atelier d'usinage
Traitement thermique et finition des surfaces
Les mâchoires GCr15 / Cr12MoV sont trempées par induction et revenues à 58–62 HRC. Les corps et la quincaillerie reçoivent un revêtement par poudre électrostatique et un zingage pour la protection anticorrosion.
- Contrôle qualité
- Dureté des mâchoires sur chaque lot (58–62 HRC), jauge d'épaisseur du revêtement, échantillon de brouillard salin (48h+)
- Seuil
- Dureté des mâchoires 58–62 HRC sur tous les échantillons ; épaisseur de revêtement 60–80 μm ; aucune rouille après 48 h de brouillard salin
- Responsabilité
- QC traitement thermique et finition (2 inspecteurs par équipe)
Assemblage et équipement
Les bases pivotantes et mâchoires pour tuyaux (jeux chaîne et trépied) sont montées sur les corps usinés ; les vis, écrous et poignées sont installés, alignés et ajustés. Chaque unité suit une liste de contrôle d'assemblage de 100 points.
- Contrôle qualité
- Signature de la liste de contrôle à 100 points par unité, vérification du couple de pivot, contrôle de la course et de l'alignement de la vis, inspection visuelle
- Seuil
- Politique zéro défaut sur les éléments critiques pour la sécurité (engagement de la vis, verrouillage du pivot, rétention des mâchoires). Cosmétique mineur : AQL 2,5 (ISO 2859)
- Responsabilité
- Chef d'équipe d'assemblage + QC de ligne
Inspection finale et conditionnement
Inspection visuelle et fonctionnelle finale : force de serrage, parallélisme des mâchoires, vérification du marquage de fonderie, intégrité de l'emballage et complétude des accessoires. Les unités sont huilées, cartonnées et palettisées pour le chargement du conteneur.
- Contrôle qualité
- Inspection fonctionnelle complète, test de force de serrage, échantillon de durabilité 10 000+ cycles, liste de contrôle des accessoires par SKU, vérification par scan des étiquettes/codes-barres
- Seuil
- AQL 2,5 pour les défauts majeurs, AQL 4,0 pour les mineurs. Tolérance zéro sur les défauts de sécurité. 100 % des unités inspectées fonctionnellement
- Responsabilité
- Équipe QC finale (4 inspecteurs) + responsable du conditionnement
Nos équipes
Effectifs et expertise
Ingénieurs en R&D, conception de patrons de fonderie, laboratoire de matériaux et ingénierie de production. En moyenne 7+ ans dans la fabrication d'étaux d'établi.
2 équipes/jour (07:00–15:30, 15:30–00:00). Équipe de nuit optionnelle pour les commandes urgentes.
Formation QC mensuelle, exercices de sécurité trimestriels, évaluation annuelle des compétences. Les nouvelles recrues suivent un programme d'intégration de 40 heures avant de travailler sur la ligne de production.
| Département | Personnes | Rôle |
|---|---|---|
| R&D et ingénierie | 20+ | Conception produit, ingénierie des patrons de fonderie, laboratoire de matériaux |
| Fonderie et coulée | Ligne de sable, moulage, coulée, ébarbage, grenaillage | |
| Usinage CNC | Centres d'usinage, tours CNC, filetage, réglage des outils | |
| Traitement thermique et finition | Trempe par induction, revenu, revêtement par poudre, zingage | |
| Assemblage et équipement | Base pivotante, mâchoires pour tuyaux, montage vis/guide, réglage final | |
| Contrôle qualité | QC entrant, QC en cours de fabrication, inspection finale, essais de laboratoire | |
| Logistique et conditionnement | Emballage, chargement du conteneur, documentation d'export | |
| Direction et administration | Ventes, achats, RH, finances, conformité |
Traçabilité
Suivi des matériaux et contrôle des lots
Chaque lot de matière première reçoit un numéro de lot/coulée unique dans notre système ERP. De l'arrivée à la production jusqu'au produit fini, la nomenclature de chaque étau renvoie au lot fournisseur d'origine. Cela permet une traçabilité amont complète pour toute enquête qualité ou conformité.
Système: ERP personnalisé (système interne de Stavalk) + étiquettes de lot physiques sur chaque ordre de travail
Couverture: 100 % des matériaux de production — fonte grise HT200/HT250, acier forgé 45#, aciers GCr15 / Cr12MoV, fixations, quincaillerie, revêtements, emballage
Enregistrements conservés: 10 ans (selon l'exigence ISO 9001:2015)
| Matériau | Source | Certifié |
|---|---|---|
| Fonte grise (HT200/HT250) | Fonderies chinoises et coréennes | ISO 9001, certificat spectrométrique par coulée |
| Acier forgé 45# | Aciéries chinoises et importées | ISO 9001, certificats matériaux par lot |
| Aciers de mâchoires GCr15 / Cr12MoV | Aciéries certifiées | Normes GB/T, certificats matériaux par lot |
| Fixations et quincaillerie | Fournisseurs OEM chinois | ISO 9001, RoHS, certificats matériaux par lot |
QC en chiffres
Indicateurs de contrôle qualité
Données réelles de réussite/échec de notre ligne de production. Notre laboratoire qualité fonctionne indépendamment de la production et relève directement de la direction.
- 100%
- Unités testées en dureté
- Chaque mâchoire, chaque lot
- 58–62 HRC
- Plage de dureté des mâchoires
- Après trempe par induction
- 10,000+
- Durabilité ouverture/fermeture
- Par modèle et par lot
- 48h+
- Durée du test de brouillard salin
- ISO 9227 sur surfaces zinguées
- AQL 2.5
- Seuil de défaut majeur
- Selon la norme d'échantillonnage ISO 2859
- 0%
- Tolérance sur les défauts de sécurité
- Engagement de vis, verrouillage du pivot, mâchoires
Voir notre processus de fabrication
Suivez un étau à chaque étape de la production — de la fonte brute à l'étau fini et testé.
Voir le processus de production →Preuves et vérification
Preuves usine — vérifiées
Toutes les allégations de fabrication de cette page sont vérifiées par notre équipe d'ingénierie de fabrication à l'usine de Qingdao. Les certificats, enregistrements d'inspection QC, rapports de dureté et de force de serrage, et enregistrements de traçabilité des lots sont disponibles sur demande. Spécifications dernièrement vérifiées en 2026-09.