Inspection et assurance qualité
Contrôle qualité des étaux d'établi personnalisés
Stavalk applique des critères d'inspection spécifiques au projet tout au long de la préparation des matériaux, de la fonderie, du forgeage, de l'usinage CNC, du traitement thermique, de l'assemblage, des essais finaux, de l'emballage et de l'autorisation d'expédition. Les exigences qualité sont gérées dynamiquement en fonction de l'échantillon approuvé, de la spécification technique, de l'épreuve des graphismes, de la nomenclature (BOM) et des normes d'emballage convenues pour chaque commande OEM/ODM.
Stavalk contrôle la qualité des étaux d'établi par un système d'inspection à 7 portes : contrôle des matières entrantes (IQC), inspection de fonderie et de forgeage en cours de fabrication, vérification d'usinage CNC, contrôle du traitement thermique, contrôle qualité d'assemblage (IPQC), essais finaux du produit (FQC), et conditionnement et autorisation avant expédition (OQC). Chaque commande est inspectée par rapport à l'échantillon approuvé, à la spécification technique, à l'épreuve des graphismes, à la BOM et aux normes d'emballage, avec essais de force de serrage, vérification de la dureté des mâchoires, contrôle du couple de rotation de la base, précision dimensionnelle, confirmation des accessoires et traçabilité des lots. Les articles échouant aux critères d'acceptation sont placés sous blocage ou quarantaine contrôlée, repris uniquement sous instructions approuvées et ré-inspectés avant l'autorisation de libération.
Spécifications vérifiées : 2026-09Notre système qualité est conçu pour les projets OEM/ODM : les critères d'inspection sont définis par commande, documentés et suivis par les équipes de production et de qualité de la matière entrante au conditionnement. Cela maintient l'alignement des attentes qualité entre l'usine et votre marque, du premier échantillon aux expéditions de conteneurs complets.
Périmètre
Critères d'inspection spécifiques au projet
Les spécifications qualité peuvent varier selon la construction de l'étau (par ex. usage léger à mâchoires 2″–5″, usage moyen 6″–8″, usage lourd 8″–10″, étaux pour tubes, étaux spéciaux), l'usage final prévu, les réglementations du marché cible et les paramètres approuvés par le client. L'autorisation de libération finale est strictement basée sur les critères d'inspection documentés convenus pour la commande.
Cadre qualité
Notre système de vérification qualité en 7 étapes
Une boucle QC complète de l'arrivée de la matière première à l'autorisation d'expédition.
- 1
1. Contrôle des matières entrantes (IQC)
Les matériaux et composants achetés sont vérifiés par rapport aux spécifications approuvées et aux échantillons de référence avant d'entrer sur la ligne de production. Les corps en fonte grise HT200/HT250 sont vérifiés pour la composition chimique, la résistance à la traction et la porosité de surface. Les composants en acier forgé 45# sont vérifiés pour la structure du grain, la dureté et les tolérances dimensionnelles. Les mâchoires en acier durci GCr15/Cr12MoV sont vérifiées pour la composition de l'alliage, le potentiel de dureté et la finition de surface. La quincaillerie, les fixations et les matériaux de revêtement sont appariés pour la quantité, la couleur, la marque, la précision du code-barres et la version des graphismes par rapport à la BOM approuvée.
- 2
2. Inspection de fonderie et de forgeage
Les corps en fer coulé sont inspectés pour l'intégrité du moule, la température de coulée, le placement des masselottes et la solidification de la coulée. Les noyaux en sable vert et en sable aggloméré à la résine sont vérifiés pour la précision dimensionnelle et la finition de surface. Les composants en acier forgé sont vérifiés pour l'alignement de la matrice, la température de forgeage, l'ébavurage et la constance du poids par rapport aux dessins approuvés.
- 3
3. Vérification d'usinage CNC (IPQC)
Les étapes critiques d'usinage sont inspectées pour détecter les non-conformités avant que les composants ne passent aux postes de travail suivants. Le fraisage du siège des mâchoires est vérifié pour la planéité, le parallélisme et la rugosité de surface par rapport aux dessins techniques approuvés. Le filetage et le perçage sont vérifiés pour le pas, la profondeur et la concentricité. L'usinage de la base pivotante est vérifié pour la fluidité de rotation, la position des crans et l'alignement des trous de montage.
- 4
4. Contrôle du traitement thermique
Les composants traités thermiquement subissent une vérification obligatoire de dureté et métallurgique avant assemblage. Les mâchoires (GCr15/Cr12MoV) sont trempées et revenues pour atteindre une dureté de 58–62 HRC, vérifiée avec des duromètres calibrés. Les corps en fonte reçoivent un traitement de détente des contraintes pour garantir la stabilité dimensionnelle. Les composants en acier forgé reçoivent une trempe superficielle là où c'est spécifié. Tous les enregistrements de traitement thermique sont journalisés par lot avec les courbes de température et les temps de maintien.
- 5
5. Contrôle qualité de l'assemblage
Les étaux terminés subissent une vérification d'assemblage avant les essais finaux. La rotation de la base pivotante est vérifiée pour un fonctionnement fluide et l'enclenchement des crans. Les mécanismes à dégagement rapide sont testés pour la force d'enclenchement et de désenclenchement. Les surfaces d'enclume sont vérifiées pour la planéité et la dureté. Le couple de serrage des boulons, le fonctionnement de la manivelle et l'alignement des mâchoires sont vérifiés selon les spécifications d'assemblage.
- 6
6. Essais finaux du produit (FQC)
Les étaux terminés subissent des essais fonctionnels et structurels obligatoires avant l'approbation du conditionnement. La force de serrage est mesurée à la capacité nominale avec des dynamomètres calibrés. Le parallélisme des mâchoires est vérifié sous charge avec des comparateurs à cadran. Le couple de rotation de la base est testé sur toute la plage de rotation. L'essai de durabilité par cycles simule plus de 10 000 opérations d'ouverture-fermeture. L'essai de brouillard salin (48 h ou plus) vérifie l'intégrité du revêtement de surface sur peinture, poudre ou parkérisation.
- 7
7. Conditionnement et autorisation avant expédition (OQC)
Une vérification complète avant expédition garantit zéro écart de configuration SKU ou de marques d'expédition. La complétude du kit recoupe l'étau, les fixations de montage, le manuel d'instructions et les accessoires spécifiques au client par rapport à la BOM de commande. Les contrôles d'emballage et de code-barres vérifient les marques des cartons, les étiquettes SKU, la lisibilité des code-barres, la langue du manuel et l'intégrité structurelle du carton. Les commandes ne sont libérées qu'après la signature de l'audit final d'emballage par un personnel qualité autorisé.
Couverture d'inspection
Points de contrôle d'inspection clés
Chaque point de contrôle est exécuté selon des critères d'acceptation documentés convenus par commande.
Vérification de la force de serrage
Les étaux terminés sont testés à la force de serrage nominale avec des dynamomètres calibrés. Les lectures de force sont enregistrées par unité et comparées à la spécification minimale. Tout étau dont la capacité nominale n'est pas atteinte est rejeté et acheminé vers le processus de non-conformité.
Inspection visuelle et dimensionnelle
Les étaux sont inspectés sous un éclairage adapté pour la finition de surface, les défauts de fonderie, les traces d'usinage, l'uniformité du revêtement, les rayures, la contamination et l'alignement de l'assemblage. Les dimensions clés et les positions des mâchoires sont vérifiées par rapport aux dessins ou spécifications approuvés.
Vérification des accessoires et de l'emballage
La configuration complète du produit est vérifiée avant expédition : modèle d'étau, base pivotante, fixations de montage, manuel d'instructions et accessoires spécifiques au client — chacun apparié à l'échantillon approuvé, aux dessins et à la BOM.
Conditionnement et autorisation d'expédition
Les unités emballées sont vérifiées pour la configuration SKU, la complétude des accessoires, les étiquettes produit, les informations de code-barres, la version du manuel, le marquage du carton, la quantité de conditionnement et l'état du carton. L'autorisation d'expédition n'est donnée qu'après complétion de toutes les exigences d'inspection et de conditionnement.
Traçabilité des lots
Système de traçabilité au niveau du projet et du lot
Chaque commande d'étau personnalisé est gérée sous un code projet unifié reliant les spécifications techniques, la BOM approuvée, les révisions de graphismes, les numéros de lot des matériaux, les références de conditionnement et les enregistrements d'inspection. Les enregistrements de production et d'inspection sont conservés par le projet et le lot de production applicables, et chaque lot peut être relié à la spécification produit approuvée, à la BOM, aux graphismes et aux références de conditionnement.
Cela soutient une revue efficace de la configuration produit, du statut d'inspection et du périmètre affecté lorsqu'un problème qualité est identifié — du produit fini aux enregistrements sources en utilisant l'identification de l'étau ou du carton.
Chaîne de traçabilité
Du code projet à l'autorisation d'expédition
Une chaîne de références contrôlées de la confirmation de commande à l'expédition autorisée.
- 01
Code projet
Référence de projet unifiée qui relie chaque document contrôlé à la commande.
- 02
Révisions de documents
Niveaux de révision actuels de la spécification, de la BOM, des graphismes et du conditionnement — seules les versions approuvées sont valides pour la production.
- 03
Lot et matériaux
Lots de matériaux et de composants enregistrés contre le lot de production.
- 04
Enregistrements d'inspection
Résultats d'inspection IQC, de fonderie, d'usinage, de traitement thermique, d'assemblage, finale et de conditionnement par lot.
- 05
Conditionnement et libération
Lot de conditionnement, statut de clôture NCR et résumé d'autorisation d'expédition.
Échantillon anonymisé
Enregistrement de contrôle de traçabilité (Démo)
Les valeurs de démonstration sont affichées à titre d'illustration uniquement — les noms de clients, numéros de bons de commande, graphismes personnalisés, données fournisseurs et informations commerciales sont supprimés pour protéger la confidentialité.
- Fabricant : Stavalk (Qingdao, Chine)
- Code projet : DEMO-VISE-2026-01
- Référence SKU : DEMO-BV-600
- Lot de production : BATCH-SEP-01
- Révision Spécification / BOM / Graphismes : Rev B / Rev C / Rev B
- Essai de force de serrage : RÉUSSI — conservé par lot
- Statut d'inspection : RÉUSSI
- Statut d'expédition : LIBÉRÉ
Contrôle des non-conformités
Contrôle des produits non conformes et mise en quarantaine
Les produits ou composants qui ne respectent pas les critères d'acceptation définis sont clairement identifiés et placés sous statut de blocage ou de quarantaine contrôlé. Ils ne peuvent pas passer à l'étape de production suivante, au conditionnement ou à l'expédition jusqu'à ce qu'une disposition autorisée soit complétée. La reprise est effectuée sous instructions approuvées et reliée à l'enregistrement de non-conformité concerné ; les articles repris sont ré-inspectés selon les exigences de projet applicables avant la libération qualité.
Flux de contrôle en 7 étapes
Que se passe-t-il lorsqu'une non-conformité est trouvée
Identifier, contrôler, corriger, vérifier — puis libérer ou rejeter. Le produit non conforme ne retourne jamais dans la production ou le conditionnement sans contrôle.
- 01
Identifier
La non-conformité est enregistrée contre le produit, le SKU, le lot ou l'étape de processus affecté.
- 02
Étiqueter
Les articles affectés sont clairement identifiés avec des étiquettes de statut contrôlées — HOLD, QUARANTINE ou REJECTED.
- 03
Mettre en quarantaine
Les articles sont séparés dans une zone de quarantaine physiquement contrôlée ou contrôlée par système pour empêcher toute utilisation ou expédition involontaire.
- 04
Évaluer le périmètre
Le périmètre affecté est revu par lot, étape de processus, lot de matériau et révision de document.
- 05
Reprendre / remplacer
La correction n'est permise que par une disposition approuvée et une instruction de travail contrôlée.
- 06
Ré-inspecter
Les articles corrigés sont ré-inspectés selon les critères d'acceptation applicables avant libération.
- 07
Libérer ou rejeter
Seul le produit conforme autorisé passe au conditionnement ou à l'autorisation d'expédition.
Sur le sol d'usine
Essais contrôlés et quarantaine en pratique
Les photos de notre atelier de Qingdao montrent comment le contrôle de statut et les enregistrements d'inspection sont appliqués sur site.
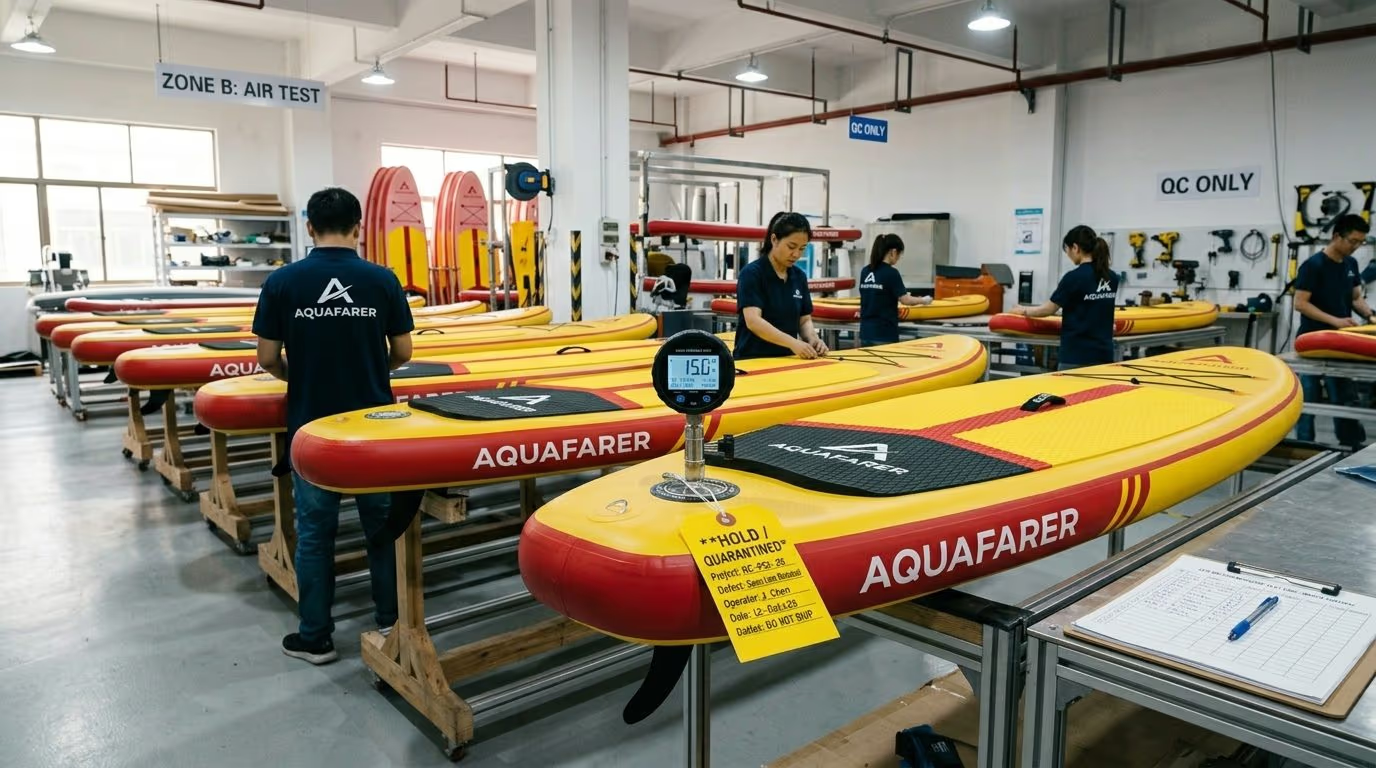
Poste de blocage et de quarantaine
Poste d'inspection avec feuilles de contrôle QC et étiquetage de statut. Tout article échouant aux critères d'acceptation est étiqueté, enregistré et déplacé en quarantaine — il ne peut pas passer au conditionnement jusqu'à ce qu'une disposition autorisée et une ré-inspection obligatoire soient complétées.
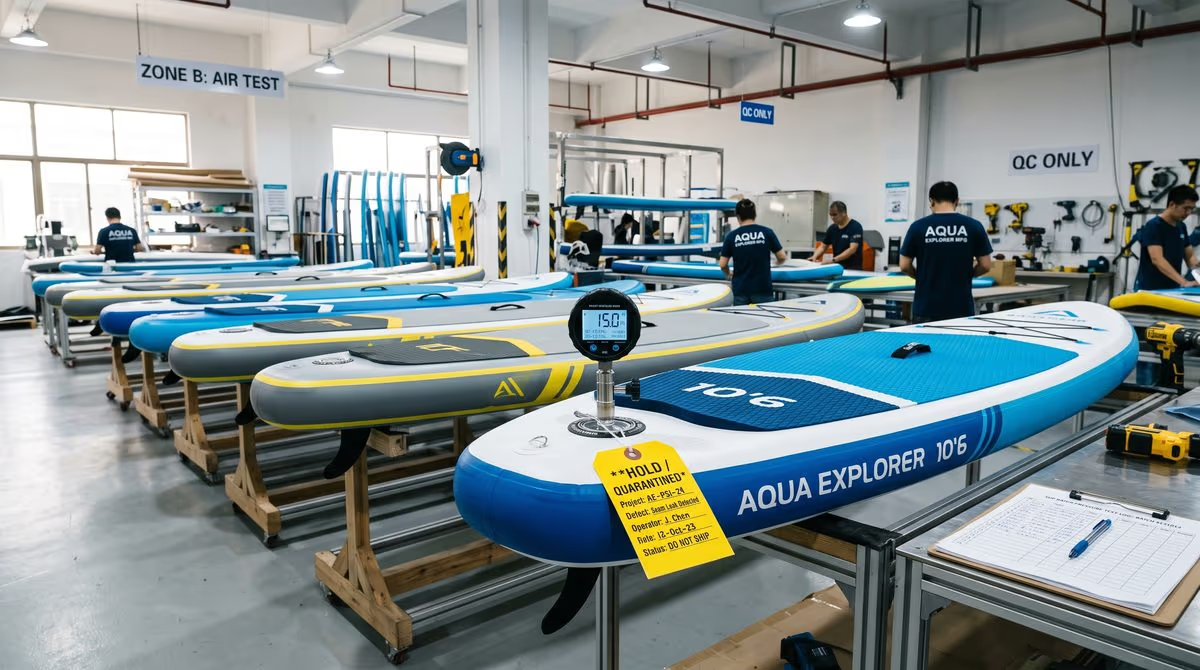
Démonstration de la zone de quarantaine
Photo de démonstration de l'atelier montrant comment fonctionne la séparation de quarantaine contrôlée sur site : les unités séparées sont maintenues sous contrôle de statut jusqu'à ce qu'une disposition autorisée soit complétée.
Gouvernance de la reprise
Gouvernance contrôlée des non-conformités et de la reprise
Chez Stavalk, la reprise est définie strictement comme la restauration d'une unité non conforme à la pleine conformité avec sa spécification d'ingénierie d'origine — pas comme un correctif rapide. Tout étau identifié avec une non-conformité de qualité est placé sous blocage contrôlé et relié à un Rapport de Non-Conformité (NCR) avant tout traitement ultérieur ; la source du défaut est localisée et enregistrée en utilisant la méthode de diagnostic approuvée.
La reprise ne peut avoir lieu que lorsque le défaut est dans le périmètre de reprise approuvé et qu'une méthode autorisée est disponible. L'instruction de reprise identifie le produit, le lot, l'emplacement du défaut, le matériau approuvé, la méthode, les conditions requises et le périmètre de ré-inspection. Après le processus requis, l'étau est ré-inspecté selon les mêmes critères d'acceptation applicables qu'un produit conforme — la reprise ne réduit jamais la norme d'acceptation. L'échec de la ré-inspection exige une nouvelle disposition d'ingénierie et de qualité ; la reprise répétée n'est pas permise sans approbation documentée.
Flux interactif
Flux de décision de reprise — cliquez sur n'importe quel nœud
Suivez comment une non-conformité est traitée de la détection à la libération ou à la mise au rebut. Cliquez sur un nœud pour développer les exigences de contrôle à cette étape.
Une non-conformité de qualité est identifiée lors de l'inspection — échec de force de serrage, dureté de mâchoire inférieure à la spécification, défaut de surface ou défaut de fabrication connexe.
| Catégorie de défaut | Zone typique | Éligibilité à la reprise | Approbation requise |
|---|---|---|---|
| Classe A — Finition de surface | Surface de fonderie, surface usinée, finition du revêtement | Reprise standard autorisée | Inspecteur QC |
| Classe B — Dimensionnel | Parallélisme des mâchoires, diamètre d'alésage, pas de filetage | Reprise évaluée selon la carte de méthode approuvée | QC + Ingénierie |
| Classe C — Dureté | Dureté de mâchoire inférieure à la spécification de 58 HRC | Autorisé uniquement quand un nouveau traitement thermique est possible | QC + Ingénierie |
| Classe D — Force de serrage | Sortie de force inférieure à la capacité nominale | Haut risque ; disposition d'ingénierie stricte requise | Ingénierie + Responsable QA |
| Classe E — Mécanisme pivotant | Rotation de la base, crans, défaillance du dégagement rapide | Reprise standard non autorisée — remplacement ou revue de cause racine | Responsable QA + Concession client |
| Classe F — Revêtement | Défauts de peinture, de poudre ou de parkérisation | Re-revêtement dans les paramètres approuvés | QA principal / Ingénierie |
| Classe G — Structurel | Fissure de fonderie, défaut de forgeage, déformation du corps | Reprise non autorisée — remplacement, mise au rebut ou concession écrite du client | Responsable qualité + Approbation client |
Boucle fermée en 7 étapes
Flux de travail de reprise contrôlée — de la détection à la libération ou à la mise au rebut
Chaque reprise suit la même boucle contrôlée : détecter, mettre en quarantaine, diagnostiquer, autoriser, reprendre, ré-inspecter, libérer.
- 01
Détection, arrêt de ligne et quarantaine
Le traitement s'arrête immédiatement sur l'étau affecté. L'identifiant de l'étau, le code produit, le lot, le poste de travail, la date et l'inspecteur sont enregistrés, une étiquette HOLD / QUARANTINE est apposée et un NCR est ouvert contre la révision de spécification applicable.
- 02
Diagnostic systématique du défaut
Le défaut est localisé avec la méthode approuvée — inspection visuelle, essai de dureté calibré, mesure dimensionnelle ou essai de force. L'emplacement suspect est marqué sans endommager le produit.
- 03
Disposition et autorisation d'ingénierie
La QC confirme la catégorie de défaut et l'Ingénierie examine si l'étau peut être restauré à sa spécification d'origine. Une autorisation de reprise référençant le NCR enregistre la méthode, les matériaux, les conditions et le périmètre de ré-inspection approuvés — ou assigne le remplacement, le rejet, la mise au rebut ou la concession client.
- 04
Exécution de la reprise contrôlée
La reprise est exécutée uniquement dans la limite de défaut approuvée, en utilisant la carte de méthode, le lot de matériau et l'outillage approuvés. Les dimensions, la finition de surface, la fonction mécanique et les exigences d'emballage de l'étau ne sont jamais modifiées.
- 05
Finalisation du processus et pré-contrôle
L'étau repris reste en statut HOLD pendant le processus de reprise défini par les instructions approuvées, puis reçoit un pré-contrôle visuel et dimensionnel avant la ré-inspection.
- 06
Ré-inspection et test de preuve
L'étau est testé selon les critères de ré-inspection approuvés par le projet et l'échec d'origine plus toutes les caractéristiques potentiellement affectées sont re-vérifiés : force de serrage, dureté de mâchoire, précision dimensionnelle, fonction de rotation, intégrité du revêtement et apparence. La reprise ne réduit jamais la norme d'acceptation.
- 07
Libération QA ou disposition finale
La Qualité revoit le NCR complété, l'enregistrement de reprise et le résultat de ré-inspection, puis autorise la libération — ou escalade vers le remplacement, le rejet, la mise au rebut ou la concession client. Aucun étau repris n'est conditionné ou expédié sans libération qualité autorisée.
Garde-fous qualité
Règles anti-erreur qui protègent votre marque
Contrôles durs qui empêchent les boucles de réparation non contrôlées — une reprise documentée par défaut, des seuils d'alerte au niveau du lot, une instrumentation calibrée et des conditions de test contrôlées.
Une reprise par défaut
Un emplacement unique peut être repris une fois sous une instruction autorisée. Si la ré-inspection échoue encore, l'étau est escaladé pour remplacement, rejet, mise au rebut ou concession client — la reprise répétée sans approbation documentée n'est pas permise.
Alerte de lot et arrêt de ligne
Lorsque la non-conformité dans un lot de production dépasse le seuil fixé par l'ingénierie, la ligne est arrêtée et l'Ingénierie examine la cause — lot de matériau, conditions de processus et enregistrements — avant la reprise de la production.
Instrumentation calibrée
Les dynamomètres, duromètres, pieds à coulisse et clés dynamométriques utilisés pour les essais sont contrôlés et calibrés par des laboratoires tiers dans leur période de validité, avec le statut d'étalonnage visible dans la zone d'inspection.
Conditions de test contrôlées
Les zones de test sont maintenues dans un environnement contrôlé afin que les résultats ne soient pas affectés par les variations de température entre le jour et la nuit.
Périmètre et limites
Ce que ce système ne couvre pas
Le système de contrôle de la reprise s'applique aux étaux d'établi terminés ou en cours fabriqué identifiés avec des défauts dimensionnels, de dureté, de force, de revêtement ou structurels avant l'autorisation d'expédition. Il n'autorise pas les modifications de la construction, des matériaux, de la finition de surface, de la configuration produit ou des exigences client approuvés, et il ne couvre pas :
- Les produits déjà expédiés ou dans les canaux clients.
- Les dommages structurels ou déformations du corps non évalués par l'Ingénierie.
- Les défauts de fonderie généralisés, les défauts de forgeage ou les défauts pouvant affecter la sécurité.
- Les projets où la reprise n'est pas permise : échantillons approuvés par le client, unités de certification ou d'essai.
- Les projets avec des processus clients propriétaires, des matériaux spéciaux ou des exigences de réparation spéciales.
- Les défauts récurrents qui ne peuvent pas être localisés, ou les étaux échouant de nouveau après reprise.
Tout écart par rapport aux spécifications client exige une revue d'ingénierie documentée et, le cas échéant, une approbation écrite du client. Les étaux qui ne peuvent pas être restaurés à leur spécification d'origine ne sont libérés que sous une concession explicite du client — jamais par la production seule.
| Carte de méthode | Classe de défaut | Périmètre d'application | Contrôles d'ingénierie clés | Autorité de signature |
|---|---|---|---|---|
| MC-RW-01 | Classe A (finition de surface) | Restaurations de rectification et de polissage de surface | Meule calibrée, vitesse d'avance contrôlée, rugosimètre | Inspecteur QC |
| MC-RW-02 | Classe B (dimensionnel) | Ré-usinage CNC des sièges de mâchoires et des alésages | Mesure par coordonnées, fixation contrôlée, paramètres de coupe approuvés | QC + Ingénierie |
| MC-RW-03 | Classe C (dureté) | Nouveau traitement thermique des mâchoires | Température de four contrôlée, milieu de trempe, cycle de revenu postérieur | QC + Ingénierie |
| MC-RW-04 | Classe D (force de serrage) | Re-filetage et correction de l'alignement des mâchoires | Serrage contrôlé en couple, vérification d'alignement au comparateur à cadran | Ingénierie + Responsable QA |
| MC-RW-05 | Classe E (mécanisme pivotant) | Ré-usinage de la base et réparation des crans | Gabarit de précision, réglage de couple contrôlé, essai de force d'enclenchement | QC + Ingénierie |
| MC-RW-06 | Classe F (revêtement) | Re-revêtement de surface (peinture, poudre, parkérisation) | Préparation de surface, épaisseur d'application contrôlée, cycle de durcissement | Ingénieur en chef |
| MC-RW-00 | Classe G (critique / structurel) | Mise au rebut obligatoire et destruction physique | Coupure physique pour éviter le mélange, enregistrement de mise au rebut, revue de cause racine interdépartementale | Directeur d'usine |
Inspection tierce partie
Protocole adapté aux inspecteurs
Nous fournissons une zone d'inspection dédiée avec des dynamomètres calibrés, des duromètres, des instruments de mesure de précision et des Notes d'inspection pré-remplies afin que les agences tierces (SGS, TÜV, BV, Intertek) puissent compléter l'inspection avant expédition efficacement — économisant vos frais d'inspection.
Chaque note résume les révisions documentaires applicables, la référence d'échantillon approuvée, les contrôles critiques pour la qualité, le niveau d'échantillonnage convenu, les tests fonctionnels et les exigences d'emballage et de code-barres pour le bon de commande. Les quantités, la qualité, le conditionnement et les éléments de sécurité de base spécifiés sont vérifiés par rapport aux références de projet approuvées — pas de chasse aux documents de dernière minute sur site.
Pack de documentation qualité
Télécharger l'échantillon de pack qualité et les modèles de protocole
Modèles contrôlés standard utilisés pour les projets OEM/ODM — structurés comme le registre documentaire 00–15 (index de projet, spécification approuvée, BOM, références de graphismes et d'emballage, QIP, enregistrements d'inspection, NCR, contrôle des modifications, note tierce, résumé de libération).
Pack de documentation qualité (PDF)
Structure documentaire contrôlée complète 00–15 : index de projet, spécification, BOM, références de graphismes et d'emballage, Plan d'Inspection Qualité (QIP), enregistrements d'inspection, NCR, contrôle des modifications, note tierce et résumé de libération avant expédition.
Télécharger le PDFNote d'inspection tierce partie (PDF)
Note d'une page pour les inspecteurs SGS / TÜV / BV / Intertek : quantité de commande, niveau d'échantillonnage AQL, révisions applicables et contrôles critiques pour la qualité incluant la vérification de l'enregistrement de force de serrage, l'essai de dureté, la complétude du kit, le scan de code-barres et le test de chute du carton.
Télécharger le PDFProtocole de contrôle des modifications (PDF)
Journal de contrôle des modifications couvrant les graphismes, la BOM approuvée par le client et les révisions de marquage des cartons — avec résumé de modification, raison, évaluation d'impact, statut d'approbation client, lot effectif et retrait des documents obsolètes.
Télécharger le PDFRésumé de libération avant expédition (PDF)
Signature de libération d'une page : vérification des portes qualité (IQC, IPQC, usinage, traitement thermique, inspection finale, conditionnement), statut NCR ouvert et décision de libération autorisée signée par la qualité et l'exploitation.
Télécharger le PDFNorme de contrôle des modifications de reprise (page)
Contrôle de modification formel ISO 9001 pour les paramètres de reprise : ECR, classification des risques, matrice d'approbation interdépartementale, boucle fermée en 9 étapes, validation d'ingénierie quantifiée et garde-fous Poka-Yoke — avec la SOP bilingue QMS-SOP-QC-CC-001 Rev 2.0.
Voir la pageContrôle des produits non conformes (page)
Contrôle des sorties non conformes selon ISO 9001:2015 clause 8.7 : enregistrement NCR, quarantaine, autorité de disposition selon la gravité, reprise contrôlée sous SRI, ré-inspection indépendante et destruction attestée archivée sous SHA-256 — avec téléchargements de la SOP bilingue et du certificat de rebut.
Voir la pageFAQ
Questions fréquentes sur le contrôle qualité des étaux d'établi
Quelles inspections qualité sont effectuées pendant la production des étaux d'établi ?+
Les inspections incluent la vérification des matériaux, l'inspection de fonderie, l'inspection de forgeage, les contrôles d'usinage, l'essai de dureté du traitement thermique, la vérification de l'assemblage, l'essai de force de serrage, l'essai de dureté des mâchoires, la vérification du couple de rotation, l'inspection de l'apparence et la vérification du conditionnement.
Les clients OEM peuvent-ils demander les enregistrements d'inspection des étaux d'établi ?+
Oui. Les enregistrements d'inspection et la documentation qualité peuvent être fournis selon les exigences du projet et les accords qualité clients, y compris des échantillons de rapports d'inspection avant expédition.
Comment l'usine assure-t-elle la cohérence de la production OEM ?+
La cohérence de production est maintenue grâce aux échantillons approuvés, aux spécifications techniques, aux points de contrôle de fabrication, aux procédures d'inspection et aux processus de contrôle qualité documentés reliés à chaque commande.
Puis-je organiser une inspection tierce partie par SGS, TÜV, BV ou Intertek ?+
Oui. Nous accueillons les inspecteurs tiers avec une zone d'inspection dédiée, des dynamomètres calibrés, des duromètres, des notes d'inspection pré-remplies et des enregistrements accessibles. Partagez votre spécification, votre échantillon approuvé, vos graphismes, vos exigences d'emballage et vos critères de défaut — ou utilisez notre modèle de note d'inspection tierce partie.
Comment les modifications de graphismes, de BOM ou d'emballage sont-elles traitées pendant la production ?+
Les modifications sont enregistrées dans notre journal de contrôle des modifications avec la révision documentaire affectée, le résumé de modification, la raison, l'évaluation d'impact, le statut d'approbation client et le lot effectif. Les versions obsolètes sont retirées afin que la production et l'inspection utilisent toujours les documents approuvés en vigueur.
L'usine soutient-elle les projets d'étaux d'établi personnalisés ?+
Oui. Les projets OEM/ODM d'étaux d'établi personnalisés sont soutenus selon les spécifications du client, les exigences de graphismes, les configurations d'accessoires et les besoins d'emballage, avec des critères d'inspection spécifiques au projet convenus avant la production.
Un étau d'établi défectueux peut-il être repris à l'usine ?+
Oui — sous conditions contrôlées. L'étau est placé sur HOLD et relié à un NCR, le défaut est localisé avec une méthode de diagnostic approuvée, et la reprise ne procède qu'après autorisation QC/Ingénierie et uniquement dans les classes de défaut approuvées pour la reprise. L'étau est ensuite ré-inspecté selon les mêmes critères d'acceptation qu'un produit conforme avant libération.
Combien de fois l'usine peut-elle reprendre un étau ?+
Un emplacement unique peut être repris une fois sous une instruction autorisée. Si la ré-inspection échoue encore, l'étau est escaladé pour remplacement, rejet, mise au rebut ou concession client — la reprise répétée sans approbation documentée n'est pas permise.
Besoin d'un échantillon complet de pack qualité projet ?
Demandez un pack de support d'inspection tierce partie anonymisé et un Plan d'Inspection Qualité (QIP) pour votre projet OEM/ODM — ou téléchargez les modèles d'échantillon pour revoir la structure documentaire que vous pouvez attendre pour votre commande.
Comment Stavalk contrôle-t-il la qualité des étaux d'établi ?+
La qualité est contrôlée par l'inspection des matières entrantes, l'inspection de fonderie et de forgeage, la vérification d'usinage CNC, le contrôle du traitement thermique, les contrôles qualité d'assemblage, les essais finaux du produit, l'inspection du conditionnement et la traçabilité de production — chacun exécuté selon des échantillons, des spécifications et des critères d'inspection approuvés par le projet.