Inspección y garantía de calidad
Control de calidad para tornillos de banco personalizados
Stavalk aplica criterios de inspección específicos por proyecto durante la preparación de materiales, la fundición, la forja, el mecanizado CNC, el tratamiento térmico, el montaje, los ensayos finales, el embalaje y la liberación del envío. Los requisitos de calidad se gestionan de forma dinámica según la muestra aprobada, la especificación técnica, la prueba de arte, la lista de materiales (BOM) y los estándares de embalaje acordados para cada pedido OEM/ODM.
Stavalk controla la calidad de los tornillos de banco mediante un sistema de inspección de 7 puertas: control de materiales entrantes (IQC), inspección de fundición y forja en proceso, verificación de mecanizado CNC, control de tratamiento térmico, control de calidad de montaje (IPQC), ensayos finales del producto (FQC) y embalaje y liberación de pre-embarque (OQC). Cada pedido se inspecciona según la muestra aprobada, la especificación técnica, la prueba de arte, la BOM y los estándares de embalaje, con pruebas de fuerza de sujeción, verificación de dureza de las mordazas, comprobación de par de giro de la base, precisión dimensional, confirmación de accesorios y trazabilidad del lote. Los artículos que no cumplen los criterios de aceptación se ponen bajo retención o cuarentena controlada, se retrabajan solo bajo instrucciones aprobadas y se reinspeccionan antes de la liberación autorizada.
Especificaciones verificadas: 2026-09Nuestro sistema de calidad está diseñado para proyectos OEM/ODM: los criterios de inspección se definen por pedido, se documentan y son seguidos por los equipos de producción y calidad desde el material entrante hasta el embalaje. Esto mantiene alineadas las expectativas de calidad entre la fábrica y tu marca, desde la primera muestra hasta los contenedores completos.
Alcance
Criterios de inspección específicos por proyecto
Las especificaciones de calidad pueden variar según la construcción del tornillo de banco (por ejemplo, uso ligero con mordazas de 2″–5″, uso medio de 6″–8″, uso pesado de 8″–10″, tornillos de banco para tubos, tornillos de banco especiales), el uso final previsto, las normativas del mercado de destino y los parámetros aprobados por el cliente. La autorización final de liberación se basa estrictamente en los criterios de inspección documentados y acordados para el pedido.
Marco de calidad
Nuestro sistema de verificación de calidad en 7 fases
Un circuito completo de control de calidad desde la llegada de la materia prima hasta la liberación del envío.
- 1
1. Control de materiales entrantes (IQC)
Los materiales y componentes adquiridos se comprueban según las especificaciones aprobadas y las muestras de referencia antes de entrar en la línea de producción. Los cuerpos de hierro fundido gris HT200/HT250 se verifican en cuanto a composición química, resistencia a la tracción y porosidad superficial. Los componentes de acero forjado 45# se comprueban en cuanto a estructura del grano, dureza y tolerancias dimensionales. Las mordazas endurecidas de acero GCr15/Cr12MoV se verifican en cuanto a composición de la aleación, potencial de dureza y acabado superficial. Los herrajes, elementos de fijación y materiales de recubrimiento se cotejan en cantidad, color, marca, precisión del código de barras y versión de arte según la BOM aprobada.
- 2
2. Inspección de fundición y forja
Los cuerpos de hierro fundido se inspeccionan en cuanto a integridad del molde, temperatura de colada, colocación de los bebederos y solidificación de la colada. Los machos de arena verde y arena aglomerada con resina se comprueban en cuanto a precisión dimensional y acabado superficial. Los componentes de acero forjado se verifican en cuanto a alineación de la matriz, temperatura de forja, recorte de rebaba y consistencia de peso según los planos aprobados.
- 3
3. Verificación de mecanizado CNC (IPQC)
Los pasos críticos de mecanizado se inspeccionan para detectar no conformidades antes de que los componentes pasen a los siguientes puestos de trabajo. El fresado del asiento de las mordazas se verifica en cuanto a planitud, paralelismo y rugosidad superficial según los planos técnicos aprobados. El roscado y taladrado se comprueban en cuanto a paso, profundidad y concentricidad. El mecanizado de la base giratoria se verifica en cuanto a suavidad de rotación, posición de los topes y alineación de los orificios de montaje.
- 4
4. Control de tratamiento térmico
Los componentes tratados térmicamente se someten a verificación obligatoria de dureza y metalúrgica antes del montaje. Las mordazas (GCr15/Cr12MoV) se templan y revenan para alcanzar una dureza de 58–62 HRC, verificada con durómetros calibrados. Los cuerpos de hierro fundido reciben un relevado de tensiones para garantizar la estabilidad dimensional. Los componentes de acero forjado reciben endurecimiento superficial cuando se especifica. Todos los registros de tratamiento térmico se registran por lote con curvas de temperatura y tiempos de mantenimiento.
- 5
5. Control de calidad del montaje
Los tornillos de banco terminados se someten a verificación de montaje antes de los ensayos finales. La rotación de la base giratoria se comprueba en cuanto a funcionamiento suave y engrane de los topes. Los mecanismos de liberación rápida se ensayan en cuanto a fuerza de engrane y desengrane. Las superficies del yunque se verifican en cuanto a planitud y dureza. El par de apriete de los pernos, el funcionamiento de la manivela y la alineación de las mordazas se verifican según las especificaciones de montaje.
- 6
6. Ensayos finales del producto (FQC)
Los tornillos de banco terminados se someten a ensayos funcionales y estructurales obligatorios antes de la aprobación para el embalaje. La fuerza de sujeción se mide a la capacidad nominal con dinamómetros calibrados. El paralelismo de las mordazas se verifica bajo carga con comparadores de cuadrante. El par de giro de la base se ensaya en todo el rango de rotación. El ensayo de durabilidad por ciclos simula más de 10.000 operaciones de apertura-cierre. El ensayo de niebla salina (48 h o más) verifica la integridad del recubrimiento superficial en pintura, polvo o parkerizado.
- 7
7. Embalaje y liberación de pre-embarque (OQC)
La verificación exhaustiva de pre-embarque garantiza cero discrepancias en la configuración del SKU o las marcas de envío. La comprobación de la integridad del kit cruza el tornillo de banco, los herrajes de montaje, el manual de instrucciones y los accesorios específicos del cliente con la BOM del pedido. Los controles de embalaje y código de barras verifican las marcas del cartón, las etiquetas de SKU, la legibilidad del código de barras, el idioma del manual y la integridad estructural del cartón. Los pedidos se liberan solo tras la auditoría final de embalaje firmada por personal de calidad autorizado.
Cobertura de inspección
Puntos clave de control de inspección
Cada punto de control se ejecuta según criterios de aceptación documentados y acordados por pedido.
Verificación de la fuerza de sujeción
Los tornillos de banco terminados se ensayan a la fuerza de sujeción nominal con dinamómetros calibrados. Las lecturas de fuerza se registran por unidad y se comparan con la especificación mínima. Cualquier tornillo de banco que no alcance la capacidad nominal se rechaza y se deriva al proceso de no conformidad.
Inspección visual y dimensional
Los tornillos de banco se inspeccionan con iluminación adecuada en cuanto a acabado superficial, defectos de fundición, marcas de mecanizado, uniformidad del recubrimiento, rayones, contaminación y alineación del montaje. Las dimensiones clave y las posiciones de las mordazas se verifican según los planos o especificaciones aprobados.
Verificación de accesorios y embalaje
La configuración completa del producto se verifica antes del envío: modelo de tornillo de banco, base giratoria, herrajes de montaje, manual de instrucciones y accesorios específicos del cliente, cada uno cotejado con la muestra, los planos y la BOM aprobados.
Embalaje y liberación del envío
Las unidades embaladas se comprueban en cuanto a configuración de SKU, integridad de accesorios, etiquetas de producto, información del código de barras, versión del manual de instrucciones, marcado del cartón, cantidad de embalaje y estado del cartón. La liberación del envío se autoriza solo tras completar todos los requisitos de inspección y embalaje.
Trazabilidad de lotes
Sistema de trazabilidad a nivel de proyecto y de lote
Cada pedido de tornillo de banco personalizado se gestiona bajo un código de proyecto unificado que vincula las especificaciones técnicas, la BOM aprobada, las revisiones de arte, los números de lote de material, las referencias de embalaje y los registros de inspección. Los registros de producción e inspección se mantienen por proyecto y por lote de producción aplicable, y cada lote puede vincularse de nuevo a la especificación del producto aprobada, la BOM, el arte y las referencias de embalaje.
Esto respalda una revisión eficiente de la configuración del producto, el estado de la inspección y el alcance afectado si se identifica un problema de calidad — desde el producto terminado hasta los registros de origen, utilizando la identificación del tornillo de banco o del cartón.
Cadena de trazabilidad
Del código de proyecto a la liberación del envío
Una cadena de referencias controladas desde la confirmación del pedido hasta el despacho autorizado.
- 01
Código de proyecto
Referencia unificada del proyecto que vincula cada documento controlado con el pedido.
- 02
Revisiones de documentos
Niveles de revisión actuales de especificación, BOM, arte y embalaje: solo las versiones aprobadas son válidas para producción.
- 03
Lote y materiales
Lotes de materiales y componentes registrados contra el lote de producción.
- 04
Registros de inspección
Resultados de inspección IQC, fundición, mecanizado, tratamiento térmico, montaje, final y de embalaje por lote.
- 05
Embalaje y liberación
Lote de embalaje, estado de cierre de NCR y resumen de liberación de envío autorizada.
Muestra anonimizada
Registro de control de trazabilidad (demo)
Los valores de demostración se muestran solo con fines ilustrativos: los nombres de clientes, números de PO, arte personalizado, datos de proveedores e información comercial se eliminan para proteger la confidencialidad.
- Fabricante: Stavalk (Qingdao, China)
- Código de proyecto: DEMO-VISE-2026-01
- Referencia de SKU: DEMO-BV-600
- Lote de producción: BATCH-SEP-01
- Revisión de especificación / BOM / arte: Rev B / Rev C / Rev B
- Ensayo de fuerza de sujeción: PASS — conservado por lote
- Estado de inspección: PASS
- Estado de envío: RELEASED
Control de no conformidades
Control de productos no conformes y cuarentena
Los productos o componentes que no cumplen los criterios de aceptación definidos se identifican claramente y se ponen bajo estado de retención o cuarentena controlada. No pueden pasar a la siguiente etapa de producción, al embalaje ni al envío hasta completar una disposición autorizada. El retrabajo se realiza bajo instrucciones aprobadas y se vincula al registro de no conformidad correspondiente; los artículos retrabajados se reinspeccionan según los requisitos del proyecto aplicables antes de la liberación de calidad.
Flujo de control en 7 pasos
Qué ocurre cuando se detecta una no conformidad
Identificar, controlar, corregir, verificar — luego liberar o rechazar. El producto no conforme nunca vuelve a producción o embalaje sin verificación.
- 01
Identificar
La no conformidad se registra contra el producto, SKU, lote o etapa de proceso afectados.
- 02
Etiquetar
Los artículos afectados se identifican claramente con etiquetas de estado controladas — HOLD, CUARENTENA o RECHAZADO.
- 03
Cuarentena
Los artículos se separan en una zona de cuarentena físicamente controlada o se bloquean por sistema para evitar su uso o envío no intencionado.
- 04
Evaluar el alcance
El alcance afectado se revisa por lote, etapa de proceso, lote de material y revisión de documento.
- 05
Retrabajo / Sustitución
La corrección solo se permite mediante una disposición aprobada y una instrucción de trabajo controlada.
- 06
Reinspección
Los artículos corregidos se reinspeccionan según los criterios de aceptación aplicables antes de la liberación.
- 07
Liberar o rechazar
Solo el producto conforme autorizado avanza al embalaje o a la liberación del envío.
En el taller
Ensayos controlados y cuarentena en la práctica
Fotografías de nuestro taller en Qingdao que muestran cómo se aplican el control de estado y los registros de inspección en planta.
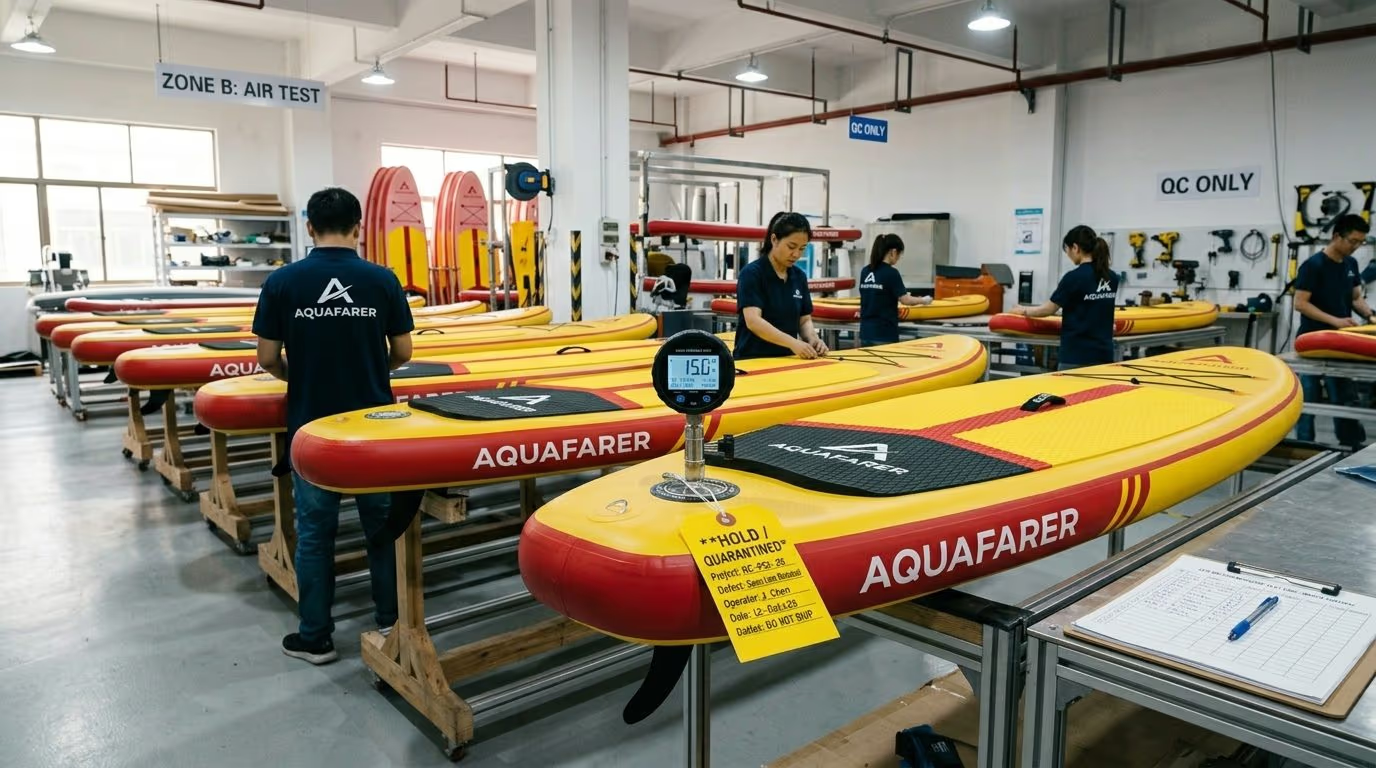
Estación de retención y cuarentena
Estación de inspección con hojas de control de calidad y etiquetado de estado. Cualquier artículo que no cumpla los criterios de aceptación se etiqueta, se registra y se traslada a cuarentena: no puede pasar al embalaje hasta completar una disposición autorizada y una reinspección obligatoria.
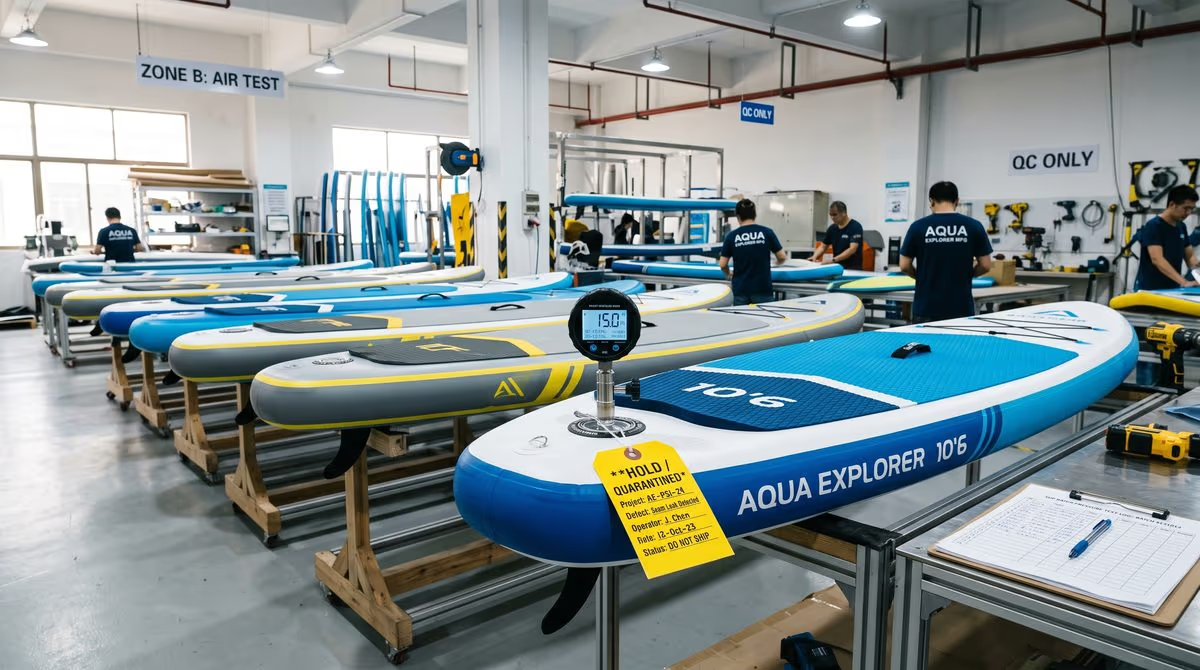
Demostración de la zona de cuarentena
Fotografía de demostración del taller que muestra cómo funciona la segregación controlada en cuarentena en planta: las unidades segregadas se mantienen bajo control de estado hasta que se completa una disposición autorizada.
Gobernanza del retrabajo
Gobernanza controlada de no conformidades y retrabajo
En Stavalk, el retrabajo se define estrictamente como la restauración de una unidad no conforme hasta el pleno cumplimiento de su especificación de ingeniería original — no como un arreglo rápido. Cualquier tornillo de banco identificado con una no conformidad de calidad se coloca bajo retención controlada y se vincula a un Informe de No Conformidad (NCR) antes de continuar cualquier proceso; la fuente del defecto se localiza y registra mediante el método de diagnóstico aprobado.
El retrabajo solo puede realizarse cuando el defecto está dentro del alcance de retrabajo aprobado y se dispone de un método autorizado. La instrucción de retrabajo identifica el producto, el lote, la ubicación del defecto, el material aprobado, el método, las condiciones requeridas y el alcance de la reinspección. Tras el proceso requerido, el tornillo de banco se reinspecciona contra los mismos criterios de aceptación aplicables que un producto conforme — el retrabajo nunca reduce el estándar de aceptación. El fallo de la reinspección exige una nueva disposición de ingeniería y calidad; no se permite repetir el retrabajo sin una aprobación documentada.
Flujo interactivo
Flujo de decisión de retrabajo — haz clic en cualquier nodo
Sigue cómo se gestiona una no conformidad desde la detección hasta la liberación o el desecho. Haz clic en un nodo para expandir los requisitos de control en ese paso.
Se identifica una no conformidad de calidad durante la inspección — fallo de fuerza de sujeción, dureza de mordaza por debajo de la especificación, defecto superficial o defecto relacionado de fabricación.
| Categoría de defecto | Zona típica | Elegibilidad de retrabajo | Aprobación requerida |
|---|---|---|---|
| Clase A — Acabado superficial | Superficie de fundición, superficie mecanizada, acabado del recubrimiento | Retrabajo estándar autorizado | Inspector de calidad |
| Clase B — Dimensional | Paralelismo de las mordazas, diámetro del agujero, paso de rosca | Retrabajo evaluado según la tarjeta de método aprobada | Calidad + Ingeniería |
| Clase C — Dureza | Dureza de la mordaza por debajo de la especificación de 58 HRC | Autorizado solo si es factible un nuevo tratamiento térmico | Calidad + Ingeniería |
| Clase D — Fuerza de sujeción | Salida de fuerza por debajo de la capacidad nominal | Riesgo alto; requiere disposición estricta de ingeniería | Ingeniería + Jefe de calidad |
| Clase E — Mecanismo giratorio | Rotación de la base, topes, fallo de liberación rápida | Retrabajo estándar no autorizado — sustitución o revisión de causa raíz | Jefe de calidad + Concesión del cliente |
| Clase F — Recubrimiento | Defectos de pintura, polvo o parkerizado | Re-recubrimiento dentro de los parámetros aprobados | Jefe de calidad / Ingeniería |
| Clase G — Estructural | Grieta de fundición, defecto de forja, deformación del cuerpo | Retrabajo no autorizado — sustitución, desecho o concesión escrita del cliente | Responsable de calidad + Aprobación del cliente |
Circuito cerrado en 7 pasos
Flujo de retrabajo controlado — de la detección a la liberación o el desecho
Todo retrabajo sigue el mismo circuito controlado: detectar, aislar, diagnosticar, autorizar, retrabajar, reinspeccionar, liberar.
- 01
Detección, parada de línea y cuarentena
El procesamiento del tornillo de banco afectado se detiene de inmediato. Se registran el ID del tornillo de banco, el código de producto, el lote, el puesto de trabajo, la fecha y el inspector; se coloca una etiqueta HOLD / CUARENTENA y se abre un NCR contra la revisión de especificación aplicable.
- 02
Diagnóstico sistemático del defecto
El defecto se localiza con el método aprobado — inspección visual, ensayo de dureza calibrado, medición dimensional o ensayo de fuerza. La ubicación sospechosa se marca sin dañar el producto.
- 03
Disposición y autorización de ingeniería
Calidad confirma la categoría del defecto e Ingeniería evalúa si el tornillo de banco puede restaurarse a su especificación original. Una autorización de retrabajo vinculada al NCR registra el método, los materiales, las condiciones y el alcance de la reinspección aprobados — o asigna sustitución, rechazo, desecho o concesión del cliente.
- 04
Ejecución controlada del retrabajo
El retrabajo se ejecuta solo dentro del límite del defecto aprobado, utilizando la tarjeta de método, el lote de material y las herramientas aprobados. Las dimensiones, el acabado superficial, la función mecánica y los requisitos de embalaje del tornillo de banco nunca se alteran.
- 05
Finalización del proceso y preinspección
El tornillo de banco retrabajado permanece en estado HOLD durante el proceso de retrabajo definido por las instrucciones aprobadas, y recibe una preinspección visual y dimensional antes de la reinspección.
- 06
Reinspección y ensayo de prueba
El tornillo de banco se ensaya contra los criterios de reinspección aprobados por el proyecto y se reverifican el fallo original y todas las características potencialmente afectadas: fuerza de sujeción, dureza de mordaza, precisión dimensional, función de giro, integridad del recubrimiento y aspecto. El retrabajo nunca reduce el estándar de aceptación.
- 07
Liberación de calidad o disposición final
Calidad revisa el NCR completado, el registro de retrabajo y el resultado de la reinspección y autoriza la liberación — o escala a sustitución, rechazo, desecho o concesión del cliente. Ningún tornillo de banco retrabajado se embala ni se envía sin la liberación de calidad autorizada.
Salvaguardas de calidad
Reglas a prueba de errores que protegen tu marca
Controles firmes que evitan bucles de reparación no controlados — un retrabajo documentado por defecto, umbrales de alerta por lote, instrumentación calibrada y condiciones de ensayo controladas.
Un retrabajo por defecto
Una misma ubicación puede retrabajarse una sola vez bajo una instrucción autorizada. Si la reinspección sigue fallando, el tornillo de banco se escala a sustitución, rechazo, desecho o concesión del cliente — no se permite repetir el retrabajo sin aprobación documentada.
Alerta por lote y parada de línea
Cuando la no conformidad de un lote de producción supera el umbral fijado por ingeniería, la línea se detiene e Ingeniería investiga la causa — lote de material, condiciones de proceso y registros — antes de reanudar la producción.
Instrumentación calibrada
Los dinamómetros, durómetros, calibradores y llaves dinamométricas utilizados para los ensayos se controlan y calibran por laboratorios de terceros dentro de su periodo de validez, con el estado de calibración visible en la zona de inspección.
Condiciones de ensayo controladas
Las zonas de ensayo se mantienen en un entorno controlado para que los resultados no se vean afectados por las variaciones de temperatura entre el día y la noche.
Alcance y límites
Qué no cubre este sistema
El sistema de control de retrabajo se aplica a tornillos de banco terminados o en proceso identificados con defectos dimensionales, de dureza, de fuerza, de recubrimiento o estructurales antes de la liberación del envío. No autoriza cambios en la construcción, los materiales, el acabado superficial, la configuración del producto o los requisitos del cliente aprobados, y no cubre:
- Productos ya enviados o en canales de distribución del cliente.
- Daños estructurales o deformaciones del cuerpo no evaluados por Ingeniería.
- Defectos generalizados de fundición, fallos de forja o defectos que puedan afectar a la seguridad.
- Proyectos en los que no se permite el retrabajo: muestras aprobadas por el cliente, unidades de certificación o ensayo.
- Proyectos con procesos propietarios del cliente, materiales especiales o requisitos de reparación especiales.
- Defectos recurrentes que no pueden localizarse, o tornillos de banco que vuelven a fallar tras el retrabajo.
Cualquier desviación de las especificaciones del cliente requiere una revisión de ingeniería documentada y, cuando corresponda, la aprobación escrita del cliente. Los tornillos de banco que no puedan restaurarse a su especificación original solo se liberan bajo una concesión explícita del cliente — nunca por decisión únicamente de producción.
| Tarjeta de método | Clase de defecto | Alcance de aplicación | Controles clave de ingeniería | Autoridad de aprobación |
|---|---|---|---|---|
| MC-RW-01 | Clase A (Acabado superficial) | Restauración de esmerilado y pulido de superficie | Muela calibrada, velocidad de avance controlada, medidor de rugosidad superficial | Inspector de calidad |
| MC-RW-02 | Clase B (Dimensional) | Re-mecanizado CNC de asientos de mordaza y agujeros | Medición por coordenadas, fijación controlada, parámetros de corte aprobados | Calidad + Ingeniería |
| MC-RW-03 | Clase C (Dureza) | Nuevo tratamiento térmico de las mordazas | Temperatura de horno controlada, medio de temple, ciclo de revenido posterior | Calidad + Ingeniería |
| MC-RW-04 | Clase D (Fuerza de sujeción) | Re-roscado y corrección de la alineación de las mordazas | Apriete controlado por par, comprobación de alineación con comparador de cuadrante | Ingeniería + Jefe de calidad |
| MC-RW-05 | Clase E (Mecanismo giratorio) | Re-mecanizado de la base y reparación de los topes | Plantilla de precisión, ajuste de par controlado, ensayo de fuerza de engrane | Calidad + Ingeniería |
| MC-RW-06 | Clase F (Recubrimiento) | Re-recubrimiento de superficie (pintura, polvo, parkerizado) | Preparación de superficie, espesor de aplicación controlado, ciclo de curado | Ingeniero jefe |
| MC-RW-00 | Clase G (Crítico / Estructural) | Desecho obligatorio y destrucción física | Corte físico para evitar mezclas, registro de desecho, revisión de causa raíz entre departamentos | Director de planta |
Inspección de terceros
Protocolo amigable para inspectores
Disponemos de una zona de inspección dedicada con dinamómetros calibrados, durómetros, instrumentos de medición de precisión y Briefs de inspección precumplimentados para que las agencias de terceros (SGS, TÜV, BV, Intertek) puedan completar la inspección de pre-embarque de forma eficiente — reduciendo tus costes de inspección.
Cada brief resume las revisiones de documentos aplicables, la referencia de la muestra aprobada, los controles críticos de calidad, el nivel de muestreo acordado, los ensayos funcionales y los requisitos de embalaje y código de barras del PO. Las cantidades, la calidad, el embalaje y los elementos básicos de seguridad especificados se verifican contra las referencias del proyecto aprobadas — sin búsquedas de última hora sobre el terreno.
Paquete de documentación de calidad
Descarga el paquete de calidad de muestra y las plantillas de protocolo
Plantillas controladas estándar utilizadas en proyectos OEM/ODM — estructuradas como el registro documental 00–15 (índice de proyecto, especificación aprobada, BOM, arte y referencias de embalaje, QIP, registros de inspección, NCR, control de cambios, brief de terceros, resumen de liberación).
Paquete de documentación de calidad (PDF)
Estructura documental controlada completa 00–15: índice de proyecto, especificación, BOM, referencias de arte y embalaje, Plan de Inspección de Calidad (QIP), registros de inspección, NCR, control de cambios, brief de inspección de terceros y resumen de liberación de pre-embarque.
Descargar PDFBrief de inspección de terceros (PDF)
Brief de una página para inspectores de SGS / TÜV / BV / Intertek: cantidad del pedido, nivel de muestreo AQL, revisiones aplicables y controles críticos de calidad, incluida la verificación del registro de fuerza de sujeción, el ensayo de dureza, la integridad del kit, el escaneo de código de barras y la prueba de caída del cartón.
Descargar PDFProtocolo de control de cambios (PDF)
Registro de control de cambios que cubre el arte, la BOM aprobada por el cliente y las revisiones de marcado del cartón — con resumen del cambio, motivo, evaluación de impacto, estado de aprobación del cliente, lote efectivo y retirada de documentos obsoletos.
Descargar PDFResumen de liberación de pre-embarque (PDF)
Firma de liberación de una página: verificación de puertas de calidad (IQC, IPQC, mecanizado, tratamiento térmico, inspección final, embalaje), estado de NCR abiertas y la decisión de liberación autorizada firmada por calidad y operaciones.
Descargar PDFEstándar de control de cambios de retrabajo (página)
Control de cambios formal según ISO 9001 para parámetros de retrabajo: ECR, clasificación de riesgos, matriz de aprobación interdepartamental, bucle cerrado de 9 pasos, validación de ingeniería cuantificada y salvaguardas Poka-Yoke — con el SOP bilingüe QMS-SOP-QC-CC-001 Rev 2.0.
Ver páginaControl de productos no conformes (página)
Control de salidas no conformes según la ISO 9001:2015 Cláusula 8.7: registro NCR, cuarentena, autoridad de disposición por gravedad, retrabajo controlado bajo SRI, reinspección independiente y destrucción presenciada con bóveda de video SHA-256 — con SOP bilingüe y descargas de certificado de desguace.
Ver páginaFAQ
Preguntas frecuentes sobre el control de calidad de los tornillos de banco
¿Cómo controla Stavalk la calidad de los tornillos de banco?+
La calidad se controla mediante inspección de materiales entrantes, inspección de fundición y forja, verificación de mecanizado CNC, control de tratamiento térmico, comprobaciones de calidad de montaje, ensayos finales del producto, inspección del embalaje y trazabilidad de la producción, cada uno ejecutado según muestras, especificaciones y criterios de inspección aprobados por proyecto.
¿Qué inspecciones de calidad se realizan durante la producción de los tornillos de banco?+
Las inspecciones incluyen verificación de materiales, inspección de fundición, inspección de forja, controles de mecanizado, ensayo de dureza del tratamiento térmico, verificación del montaje, ensayo de fuerza de sujeción, ensayo de dureza de las mordazas, verificación del par de giro, inspección de aspecto y verificación del embalaje.
¿Pueden los clientes OEM solicitar los registros de inspección de los tornillos de banco?+
Sí. Los registros de inspección y la documentación de calidad pueden facilitarse según los requisitos del proyecto y los acuerdos de calidad con el cliente, incluidos informes de muestra de inspección de pre-embarque.
¿Cómo garantiza la fábrica la consistencia de la producción OEM?+
La consistencia de la producción se mantiene mediante muestras aprobadas, especificaciones técnicas, puntos de control de fabricación, procedimientos de inspección y procesos documentados de control de calidad vinculados a cada pedido.
¿Puedo organizar una inspección de terceros con SGS, TÜV, BV o Intertek?+
Sí. Recibimos a los inspectores de terceros con una zona de inspección dedicada, dinamómetros calibrados, durómetros, briefs de inspección precumplimentados y registros accesibles. Comparte tu especificación, muestra aprobada, arte, requisitos de embalaje y criterios de defectos — o utiliza nuestra plantilla de brief de inspección de terceros.
¿Cómo se gestionan los cambios de arte, BOM o embalaje durante la producción?+
Los cambios se registran en nuestro registro de control de cambios con la revisión del documento afectado, el resumen del cambio, el motivo, la evaluación de impacto, el estado de aprobación del cliente y el lote efectivo. Las versiones obsoletas se retiran para que producción e inspección utilicen siempre los documentos aprobados vigentes.
¿La fábrica admite proyectos de tornillos de banco personalizados?+
Sí. Se admiten proyectos OEM/ODM de tornillos de banco personalizados según las especificaciones del cliente, los requisitos de arte, las configuraciones de accesorios y las necesidades de embalaje, con criterios de inspección específicos por proyecto acordados antes de la producción.
¿Puede retrabajarse en fábrica un tornillo de banco defectuoso?+
Sí — bajo condiciones controladas. El tornillo de banco se coloca en HOLD y se vincula a un NCR, el defecto se localiza con un método de diagnóstico aprobado y el retrabajo solo se realiza tras la autorización de Calidad/Ingeniería y únicamente dentro de las clases de defecto aprobadas para retrabajo. El tornillo de banco se reinspecciona después contra los mismos criterios de aceptación que un producto conforme antes de su liberación.
¿Cuántas veces puede retrabajar la fábrica un tornillo de banco?+
Una misma ubicación puede retrabajarse una sola vez bajo una instrucción autorizada. Si la reinspección sigue fallando, el tornillo de banco se escala a sustitución, rechazo, desecho o concesión del cliente — no se permite repetir el retrabajo sin aprobación documentada.
¿Necesitas un paquete de calidad de proyecto de muestra?
Solicita un paquete de soporte de inspección de terceros anonimizado y un Plan de Inspección de Calidad (QIP) para tu proyecto OEM/ODM — o descarga las plantillas de muestra para revisar la estructura documental que puedes esperar para tu pedido.