Control de Productos No Conformes
Proceso de Aislamiento, Retrabajo y Reinspección de Productos No Conformes
En Stavalk, un tornillo de banco no conforme nunca sigue adelante. Cualquier producto o componente que no cumpla los criterios de aceptación definidos se identifica, se registra contra un Informe de No Conformidad (NCR), se etiqueta y segrega, se evalúa el alcance afectado y se decide su disposición en el nivel de autoridad correcto. El retrabajo permitido sigue instrucciones controladas, los artículos corregidos se reinspeccionan contra los criterios de aceptación originales — incluido el re-test completo cuando se requiere — y el producto solo se envía tras la firma de calidad autorizada. Esta página presenta nuestro estándar controlado bajo la ISO 9001:2015 Cláusula 8.7 y la evidencia de trazabilidad que lo respalda.
Los productos no conformes nunca se ocultan, se retrabajan informalmente ni se liberan sin verificación en Stavalk. Cada no conformidad identificada se registra contra el producto, lote o componente afectado y se vincula a un NCR. El artículo se etiqueta (HOLD / QUARANTINE / REJECTED), se segrega físicamente, y el alcance afectado se evalúa por lote, lote de material, etapa de proceso y revisión de documento. La disposición se decide en el nivel de autoridad acorde con la severidad del defecto: los problemas menores se firman a nivel de línea, los mayores requieren una disposición de Gerente de QC + Ingeniero Técnico con instrucción de retrabajo controlada y reinspección independiente al 100%, y los críticos requieren una decisión del Comité de Revisión de Material con concesión escrita del cliente cuando se requiere — de lo contrario, destrucción presenciada obligatoria. Los artículos retrabajados se reinspeccionan contra los criterios de aceptación originales, las reparaciones de dureza y fuerza de sujeción reciben un ciclo de prueba completo nuevo, y la liberación del envío ocurre solo tras la firma de calidad autorizada. Los problemas repetidos o sistémicos activan la acción correctiva de causa raíz (CAPA).
Especificaciones verificadas: 2026-09De un Vistazo
Control de No Conformidades en Cifras
- 7
- Pasos de la identificación a la acción correctiva
- 100%
- Reinspección de cada tornillo de banco retrabajado por QA independiente
- 100%
- Re-test completo de dureza y fuerza de sujeción para retrabajo
- ≥5 años
- Conservación de evidencia de destrucción presenciada (bóveda SHA-256)
Control de Productos No Conformes
Qué Ocurre Cuando un Producto No Cumple los Criterios
Los productos o componentes que no cumplen los criterios de aceptación definidos se identifican y controlan para evitar su uso no intencionado, procesamiento adicional o envío. Los criterios de aceptación aplicables se basan en la muestra aprobada, la especificación técnica, el arte, la lista de materiales, los requisitos de embalaje y el plan de inspección del proyecto.
Los artículos no conformes se evalúan para determinar el alcance afectado y la disposición apropiada. Según el problema, el artículo puede mantenerse en espera, retrabajarse bajo instrucciones controladas, sustituirse, rechazarse o gestionarse mediante un proceso aprobado. Los artículos retrabajados o corregidos se reinspeccionan antes de la liberación. La liberación del envío solo se permite tras completar los registros de calidad pertinentes y que el producto cumpla los criterios de aceptación aplicables.
Bucle Cerrado Estándar de 7 Pasos
De la Identificación a la Acción Correctiva
Un bucle controlado para cada no conformidad: identificar, poner en cuarentena, revisar, retrabajar o sustituir, reinspeccionar, liberar o rechazar, mejorar.
- 01
Identificar
Cada no conformidad identificada se registra contra el producto, lote o componente afectado y se evalúa contra los requisitos del proyecto aplicables. La detección puede ocurrir en el material entrante, control en proceso, prueba final, embalaje o inspección del cliente/terceros.
- 02
Poner en Cuarentena
Los artículos se identifican claramente y se colocan bajo estado de espera controlado o cuarentena para evitar uso no intencionado, procesamiento adicional o envío. Las etiquetas HOLD / QUARANTINE / REJECTED llevan el número de NCR, SKU, lote, cantidad, descripción del defecto y fecha.
- 03
Revisar
Se evalúan el alcance afectado y la disposición apropiada: unidad individual, lote de turno, lote completo o múltiples lotes — a través de lotes de material compartidos, revisiones de arte, etapas de proceso y revisiones de documento. Se aplica contención adicional o inspección reforzada cuando se requiere.
- 04
Retrabajo o Sustitución
El retrabajo permitido sigue instrucciones aprobadas que identifican el artículo afectado, método, materiales, puntos de inspección y requisitos de reinspección. Nunca se permiten cambios no aprobados a la especificación del producto, el arte, la configuración de accesorios o el embalaje. Los artículos de sustitución reingresan a las puertas de inspección aplicables.
- 05
Reinspección
Los artículos retrabajados o corregidos se reinspeccionan contra los criterios de aceptación aplicables. La característica fallida original y cualquier característica relacionada potencialmente afectada por el retrabajo se verifican antes de la liberación — por QC independiente, y con un ciclo de prueba completo nuevo de dureza y fuerza de sujeción cuando el retrabajo tocó el tratamiento térmico o las superficies de sujeción.
- 06
Liberar o Rechazar
El producto solo se libera tras completar la reinspección requerida y que el personal de calidad autorizado confirme la conformidad con los requisitos aplicables del proyecto. Los artículos que no se pueden llevar a la conformidad se rechazan, sustituyen, devuelven o gestionan bajo procedimientos controlados — incluida la destrucción física presenciada.
- 07
Acción Correctiva
Las no conformidades repetidas, significativas o sistémicas se revisan para la causa raíz y la acción correctiva (CAPA). Las mejoras pueden incluir actualizaciones de instrucciones de trabajo, controles de material, puntos de inspección, formación, gestión de proveedores o control de documentos.
Pilares de Confianza del Comprador
Tres Controles que Protegen Tu Marca
El proceso está diseñado en torno a las preguntas que realmente hacen los compradores extranjeros: ¿se ocultarán los problemas?, ¿se descontrolará el retrabajo?, y ¿se re-verificarán los tornillos de banco reparados?
Solo Instrucciones Controladas
El retrabajo se rige estrictamente por Instrucciones de Retrabajo Estándar (SRI) autorizadas. Se prohíben estrictamente las alteraciones de campo no aprobadas, el cambio de especificaciones o la modificación del arte sin autorización escrita.
Reinspección Independiente
Los tornillos de banco retrabajados se someten a reinspección al 100% por inspectores de QA contra los criterios de aceptación originales. El retrabajo de tratamiento térmico o superficies de sujeción requiere un ciclo de prueba completo nuevo de dureza y fuerza de sujeción — nunca una re-comprobación parcial.
Firma Autorizada y Trazabilidad
La liberación del envío solo se permite tras la documentación completa del NCR y la firma autorizada de QC, con el estado del lote pasando de HOLD a RELEASED. Las desviaciones sistémicas o repetidas activan automáticamente los flujos de trabajo CAPA de causa raíz.
En la Planta de Producción
Cuarentena, Retrabajo y Reinspección en la Práctica
Fotos de nuestro taller en Qingdao muestran cómo los tornillos de banco no conformes se segregan físicamente, se retrabajan bajo instrucciones controladas y se re-verifican antes de cualquier decisión de liberación.
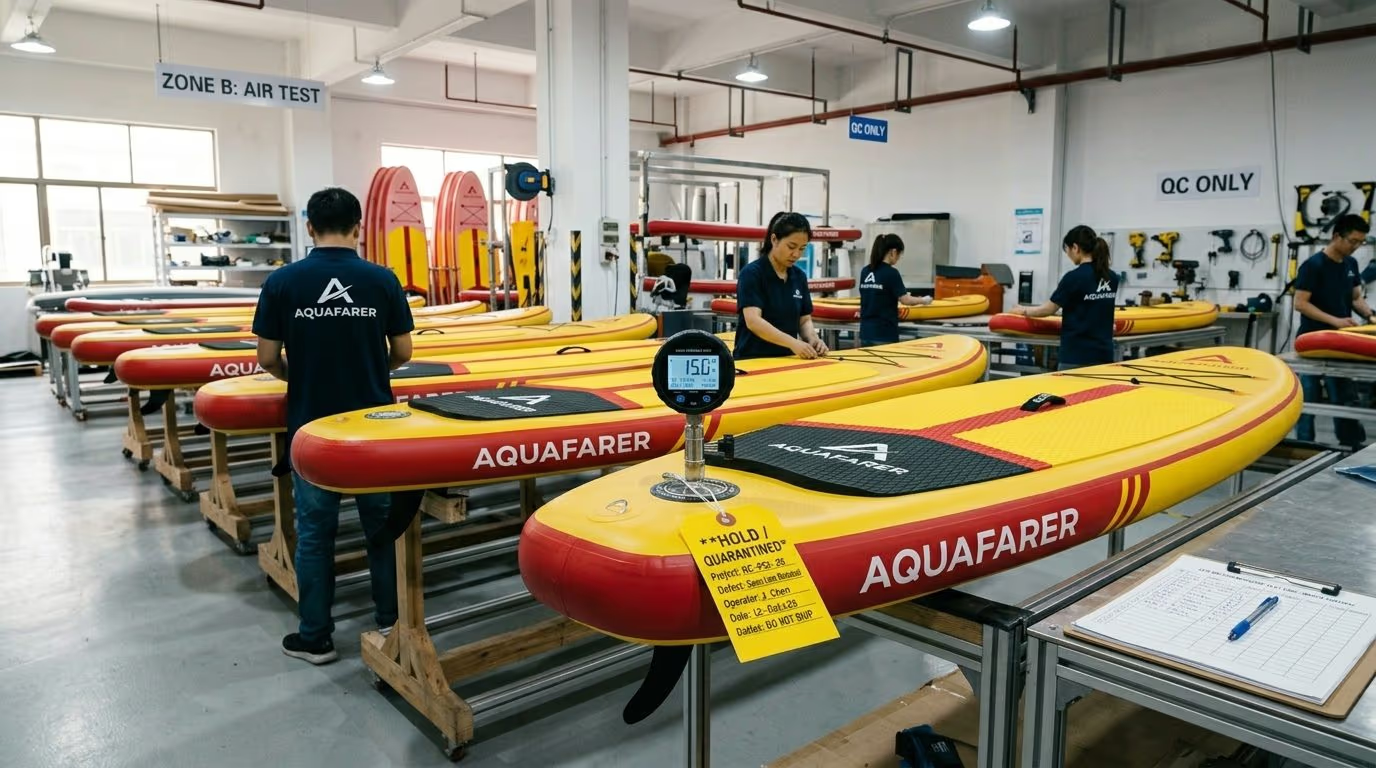
Estación de Retención y Cuarentena
Estación de inspección con hojas de control de QC y etiquetado de estado. Cualquier artículo que falle los criterios de aceptación se etiqueta HOLD / QUARANTINE, se registra contra un NCR y se segrega físicamente — no puede pasar al embalaje hasta completar una disposición autorizada y una reinspección obligatoria.
Demostración de QC en el Taller
Foto de demostración del taller que muestra los controles de calidad aplicados en la práctica, respaldando los registros de inspección y control de estado a los que se hace referencia en toda esta página.
Severidad del Defecto y Autoridad
Clasificación de Severidad y Autoridad de Disposición
No toda no conformidad se maneja al mismo nivel — la autoridad de disposición escala con la severidad del defecto, desde la firma a nivel de línea hasta el Comité de Revisión de Material y la concesión del cliente.
No toda no conformidad se maneja al mismo nivel — la autoridad de disposición escala con la severidad del defecto, desde la firma a nivel de línea hasta el Comité de Revisión de Material y la concesión del cliente.
Matriz de Protocolo de Ingeniería
Matriz de Disposición y Reinspección de Defectos del Tornillo de Banco
Protocolos de ingeniería estándar aplicados a las desviaciones de fabricación más comunes — los mismos parámetros cuantificados que los clientes pueden verificar durante las auditorías.
Protocolos de ingeniería estándar aplicados a las desviaciones de fabricación más comunes — los mismos parámetros cuantificados que los clientes pueden verificar durante las auditorías.
Cero Fugas al Mercado
Chatarra y Destrucción Presenciada — Protocolo Antidesvío de Cero Defectos
Los socios de marca extranjeros necesitan certeza de que los tornillos de banco rechazados nunca llegarán al comercio minorista secundario, mercados grises o canales de comercio electrónico. Los tornillos de banco que no se pueden llevar a la conformidad se destruyen bajo un protocolo presenciado y registrado:
1. Corte de herrajes y estructura. Bajo supervisión del Director de QA, una cizalla hidráulica elimina el mango, la base giratoria, los pernos de montaje y todo el herraje de sujeción. El tornillo y el husillo roscado se cortan en la raíz del cuerpo, eliminando cualquier componente recuperable.
2. Seccionado del cuerpo y destrucción de la rosca. El cuerpo de hierro fundido se corta transversalmente con cortes cruzados profundos y las superficies de trabajo reforzadas se seccionan en al menos 4 segmentos — destruyendo permanentemente la capacidad de sujeción y cualquier posibilidad de reensamblaje o reutilización.
3. Bóveda de video y fotos. La destrucción se registra como un video 1080p sin cortes con primeros planos del código de barras serial, el proceso de cizallado, el seccionado del cuerpo y la pila de chatarra pesada final. El video se somete a hash (SHA-256) y se archiva en un servidor controlado durante al menos 5 años.
4. Eliminación de chatarra certificada. Todos los fragmentos de hierro fundido y acero se pesan, se registran en el libro de salidas y se transportan solo a socios de reciclaje de metales cualificados — ningún residuo sale de las instalaciones por ningún otro canal.
Garantía de protección de marca: Stavalk garantiza la destrucción al 100% de los tornillos de banco fuera de especificación no retrabajables. Cero segundas calidades o unidades comprometidas entrarán jamás en el comercio minorista secundario, mercados grises o canales de comercio electrónico. El Certificado de Chatarra y Destrucción (VAT-QA-SCRAP-CERT-2026) registra el producto, lote, conclusión del MRB, fotos de testigos y la doble firma del Director de QA y el Gerente de Planta.
Documentos QMS Descargables
Documentos Bilingües Controlados (PDF)
Documentos oficiales bilingües EN/ZH de Stavalk — estructurados bajo la ISO 9001:2015 Cláusula 8.7 y listos para auditorías de clientes, documentos técnicos B2B y distribución controlada en el taller.
SOP de Control de Productos No Conformes (PDF)
SOP bilingüe basado en la ISO 9001:2015 Cláusula 8.7: control de bucle cerrado en 8 etapas, la matriz de disposición de defectos del tornillo de banco, la estructura de datos del NCR y el compromiso de calidad con el cliente.
Descargar PDFCertificado de Chatarra y Destrucción (PDF)
VAT-QA-SCRAP-CERT-2026: trazabilidad de producto y lote, conclusión del MRB, el protocolo de destrucción física en 4 pasos, campos de fotos de testigos y bloque de doble firma.
Descargar PDFGobernanza de Retrabajo Controlado (Página)
Página complementaria de las tarjetas de método de retrabajo aprobadas MC-RW-01 a MC-RW-06 y el flujo de retrabajo controlado en 7 pasos.
Ver páginaEstándar de Control de Cambios de Retrabajo (Página)
Control de cambios formal ISO 9001 para parámetros de retrabajo: ECR, clasificación de riesgos, matriz de aprobación, plan de validación y salvaguardas Poka-Yoke — QMS-SOP-QC-CC-001 Rev 2.0.
Ver páginaFAQ
FAQ de Calidad y Control de Defectos para Compradores Globales
¿Cómo garantizan que los tornillos de banco retrabajados cumplen todos los estándares de seguridad?+
Cualquier tornillo de banco retrabajado se trata como una unidad nueva y debe completar exactamente el mismo ciclo de prueba completo desde cero — para el retrabajo de tratamiento térmico o superficies de sujeción, un ciclo completo nuevo de dureza y fuerza de sujeción. Los inspectores de QC independientes, no los operarios de retrabajo, realizan la validación de liberación.
¿Enviará la fábrica tornillos de banco con desviaciones cosméticas menores sin avisarnos?+
Nunca. Cualquier desviación que afecte a las muestras doradas aprobadas por el cliente, el arte del logotipo, los colores o el embalaje requiere un Acuerdo de Concesión escrito formal firmado por el cliente antes de la liberación del envío.
¿Qué ocurre si un tornillo de banco retrabajado falla la reinspección?+
El tornillo de banco no se libera. Vuelve a una nueva revisión de disposición, y si no se puede llevar a la conformidad se sustituye, rechaza o destruye bajo el protocolo de chatarra presenciada. El fallo repetido de la misma clase de defecto activa el CAPA de causa raíz.
¿Pueden venderse los tornillos de banco rechazados como segundas calidades o por otros canales?+
No. Los tornillos de banco fuera de especificación no retrabajables se destruyen físicamente bajo el protocolo de chatarra presenciada — herrajes cortados, cuerpo seccionado, video registrado con hash SHA-256 y archivado durante al menos 5 años. El Certificado de Chatarra y Destrucción lo firman el Director de QA y el Gerente de Planta.
¿Cómo se evalúa el alcance afectado cuando se encuentra un defecto?+
El alcance se revisa por identificación del producto, lote de producción, lote de material o componente, etapa de proceso y revisión de documento aplicable. Si está involucrado el mismo lote de material, revisión de arte o estación de trabajo, los productos afectados se contienen y se comprueban en consecuencia.
¿Necesitan nuestra aprobación antes de hacer una concesión?+
Sí. Cualquier aceptación bajo una concesión documentada que afecte a los requisitos del cliente — muestras aprobadas, especificación, arte, embalaje o criterios de aceptación — requiere la aprobación escrita del cliente antes de la liberación. Sin ella, el producto se retrabaja según el requisito original, se sustituye o se rechaza.
¿Qué documentación recibimos por una no conformidad?+
El registro NCR cubre el número de NCR, la etapa de detección, producto/SKU, lote, revisiones de documento aplicables, descripción del defecto, contención, disposición, referencia de la instrucción de retrabajo, resultado de la reinspección y aprobación de liberación o cierre — disponible según su acuerdo de calidad del proyecto.
Los Problemas de Calidad se Gestionan Mediante un Proceso Controlado
Comparte tus requisitos de calidad, inspección o documentación específicos del proyecto durante la consulta — podemos revisar los puntos de control aplicables antes del desarrollo de muestras o la planificación de producción.