Proceso
Proceso de fabricación
De la materia prima al tornillo de banco listo para el taller: cada paso bajo nuestro control
Cada tornillo de banco Stavalk recorre una línea de producción vertical en 8 etapas, desde la fundición en arena hasta el producto terminado y comprobado. Cada etapa cuenta con un equipo dedicado, puntos de control documentados y registros trazables hasta el código QR de producción de la unidad.
Recepción e inspección de materiales
Cada lote entrante de hierro gris HT200/HT250, barra de acero forjado 45#, acero para mordazas GCr15 / Cr12MoV, fijadores y herraje se inspecciona según especificación. Las muestras de metal se ensayan con análisis espectroquímico y dureza Rockwell antes de liberarlos a producción. Los materiales no conformes se ponen en cuarentena y se devuelven.
Fundición automática en arena
<p>El metal aprobado se funde y se cuela en la línea automática de fundición en arena para producir cuerpos, deslizaderas y bases de hierro gris HT200/HT250. La colada supervisada por ordenador mantiene cada colada dentro de su estándar químico. Las piezas se desmoldean, desbarban y granallan, y se comprueba su dureza antes de liberarlas al taller de mecanizado.</p>
Mecanizado CNC y roscado
Los cuerpos, deslizaderas y husillos fundidos se mecanizan en centros de 5 ejes y tornos CNC con tolerancia de ±0,05 mm. Las deslizaderas y los husillos se tornean a partir de acero forjado 45# y se roscan según especificación para un desplazamiento suave y preciso.
Tratamiento térmico y acabado de superficies
Las mordazas GCr15 / Cr12MoV se endurecen por inducción y se revenan a 58–62 HRC. Los cuerpos y el herraje se recubren con pintura electrostática en polvo (60–80 μm) y galvanizado en zinc, logrando un acabado duradero y resistente a la corrosión que supera las 48 h de niebla salina.
Montaje de platos giratorios y mordazas de tubo
Los platos giratorios y las mordazas de tubo (juegos de cadena y trípode) se montan sobre los cuerpos mecanizados. Los conjuntos de husillo, tuerca y mango se instalan, alinean y ajustan para una apertura y cierre suaves y repetibles.
Ensamblaje final y ajuste
Todos los componentes se ensamblan en la línea: cuerpo, deslizadera, mordazas, husillo, mango y plato giratorio. Cada unidad sigue una lista de control de ensamblaje de 100 puntos con firma obligatoria y verificación de par en cada etapa.
Pruebas de calidad e inspección
Cada tornillo terminado supera el control de calidad obligatorio: comprobación de dureza de mordazas a 58–62 HRC, ensayo de fuerza de sujeción, verificación del par del plato e inspección cosmética. Los modelos personalizados y de prototipo también reciben muestras de durabilidad de ciclos de apertura/cierre (más de 10.000 ciclos) y comprobaciones de niebla salina de más de 48 h.
Embalaje y envío
Los tornillos se engrasan, se embalan en cajas resistentes o de retail y se cargan para su envío. Cada paquete se etiqueta con el modelo, el número de serie y el destino. Coordinamos con transitarios los envíos en contenedor FCL y LCL a todo el mundo.
Evidencias de inspección
Cada etapa deja un registro: fotos e informes
A continuación tienes las fotos de inspección reales y los dosieres de informes de ensayo de nuestras siete puertas de control de calidad. Cada PDF es un registro bilingüe real que puedes descargar y auditar — los mismos registros que respaldan cada lote en el archivo de trazabilidad ERP de 10 años. Consulta el flujo completo de 7 etapas en /factory/quality-lab.
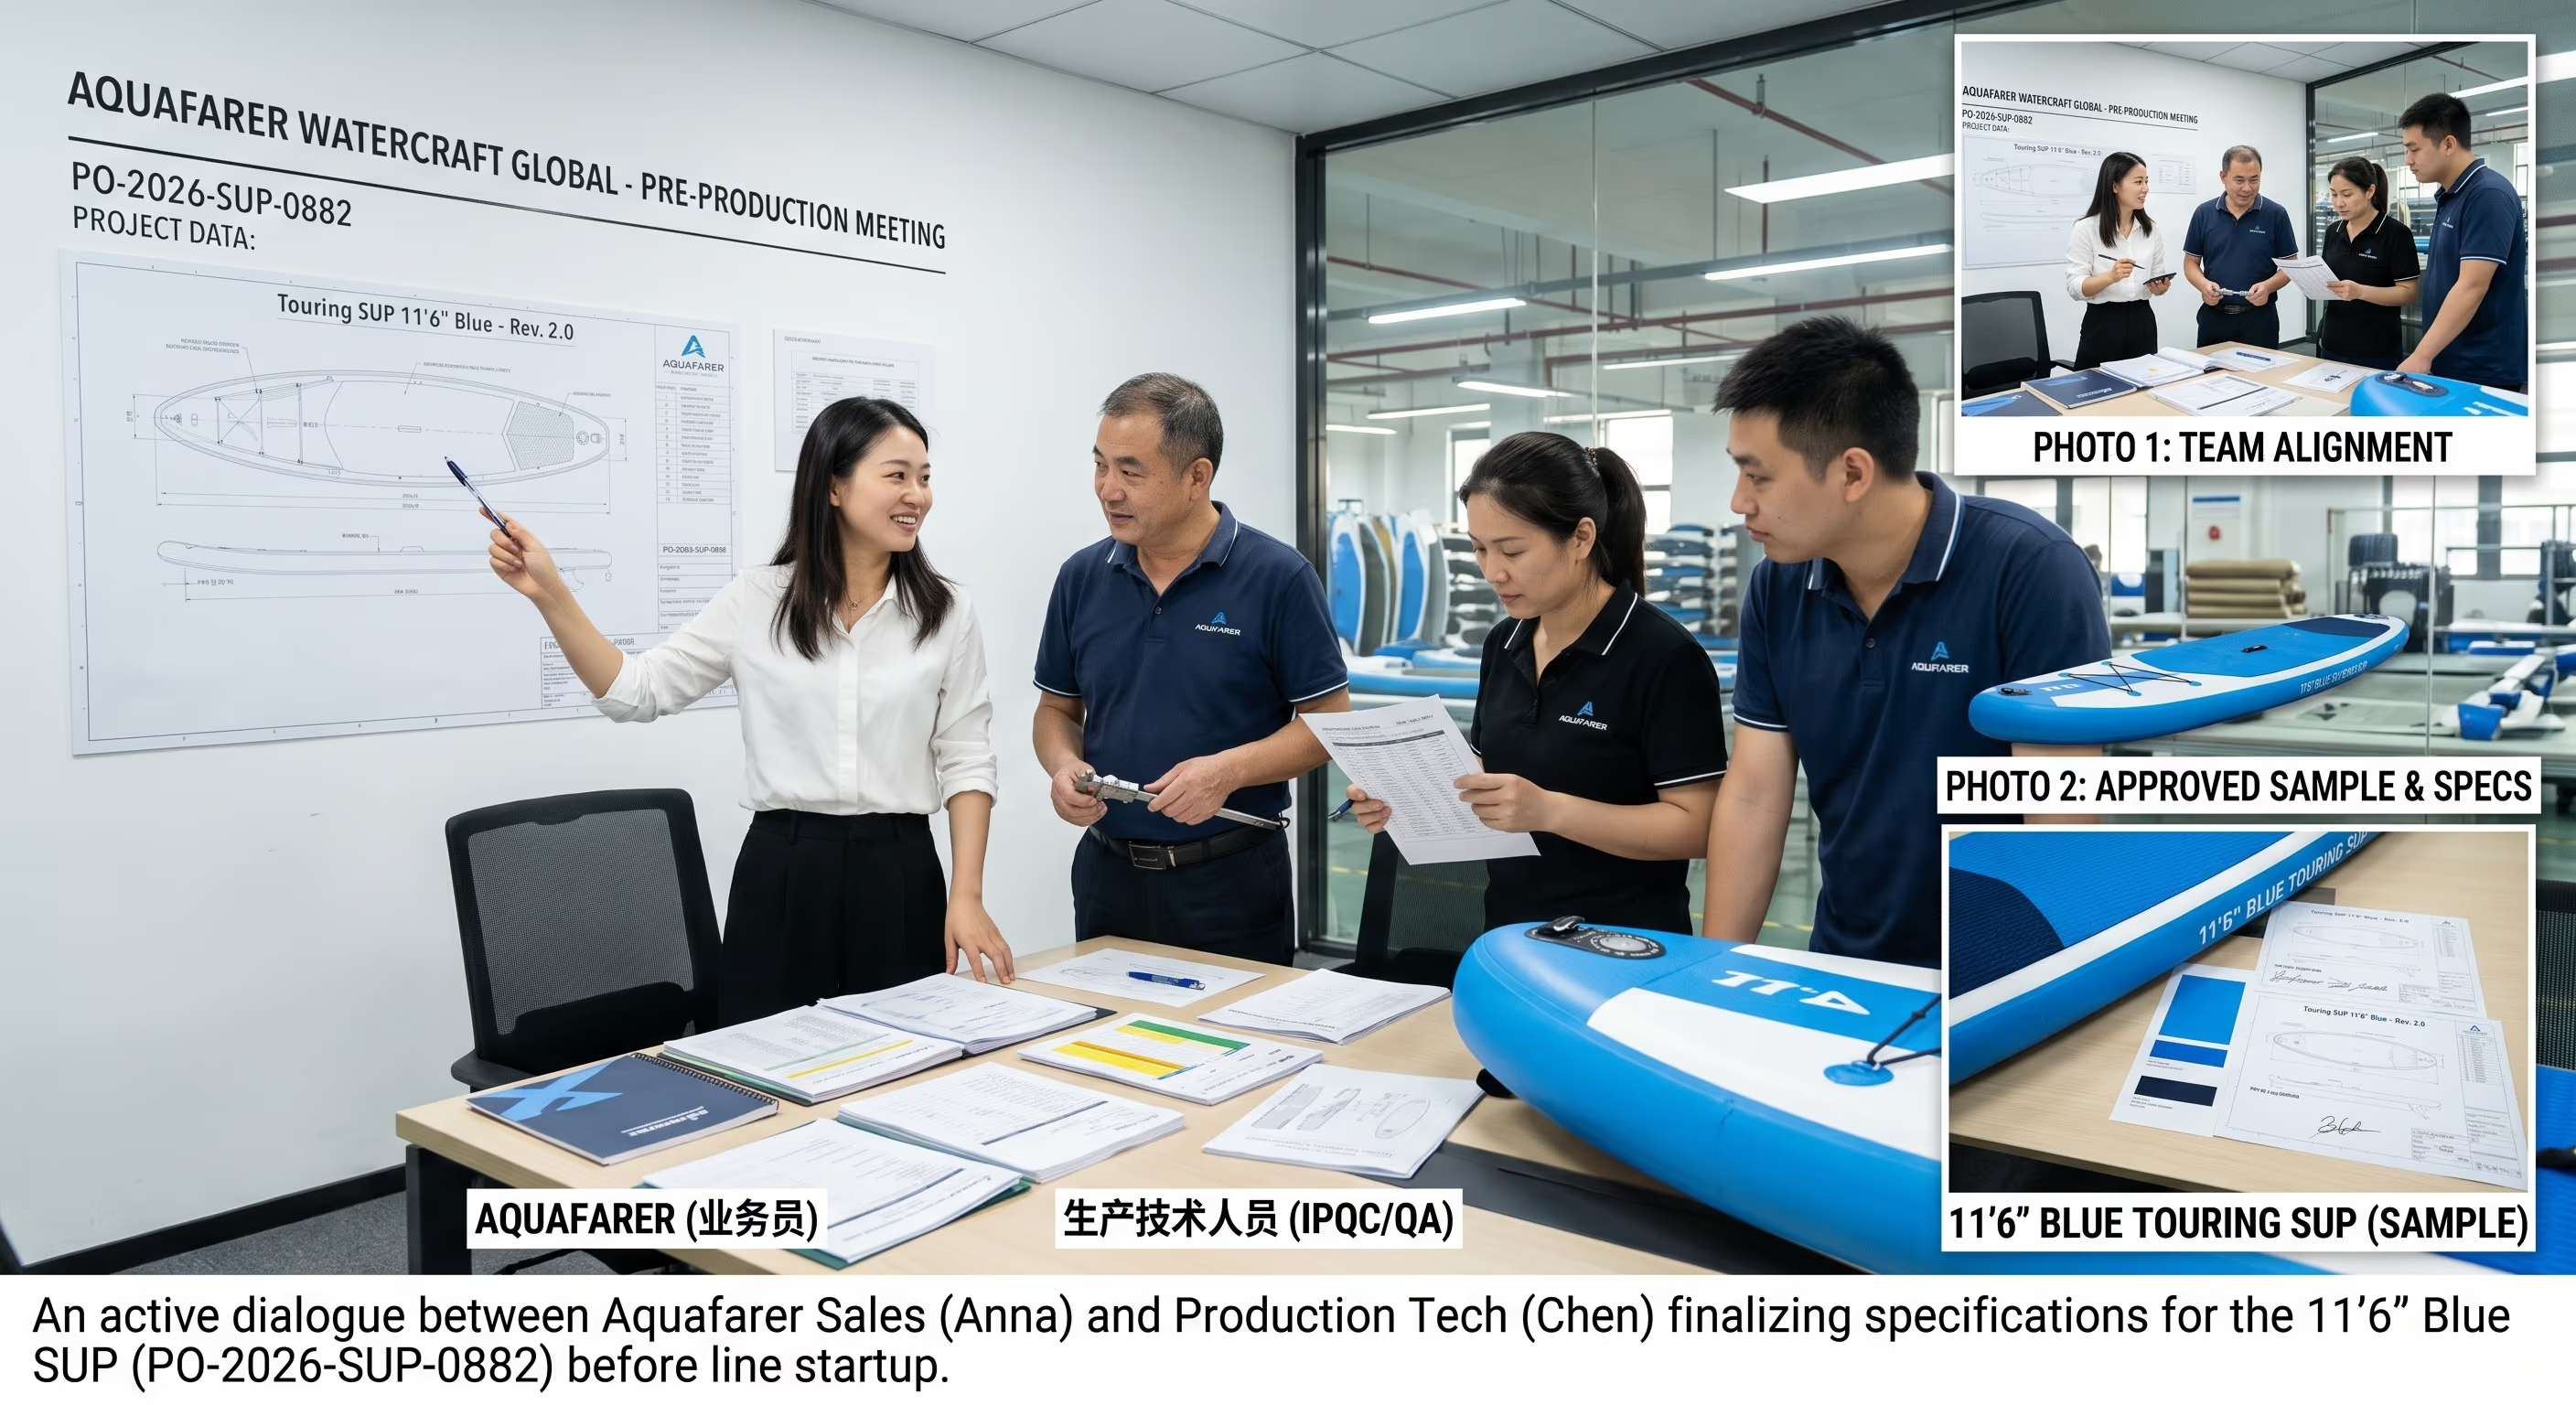
PPM — Planificación de calidad del proyecto
La reunión previa a la producción fija el alcance, la muestra patrón y el Plan de Inspección de Calidad antes de arrancar la línea. Los puntos sin resolver bloquean la liberación a producción.
Descargar QIP (PDF)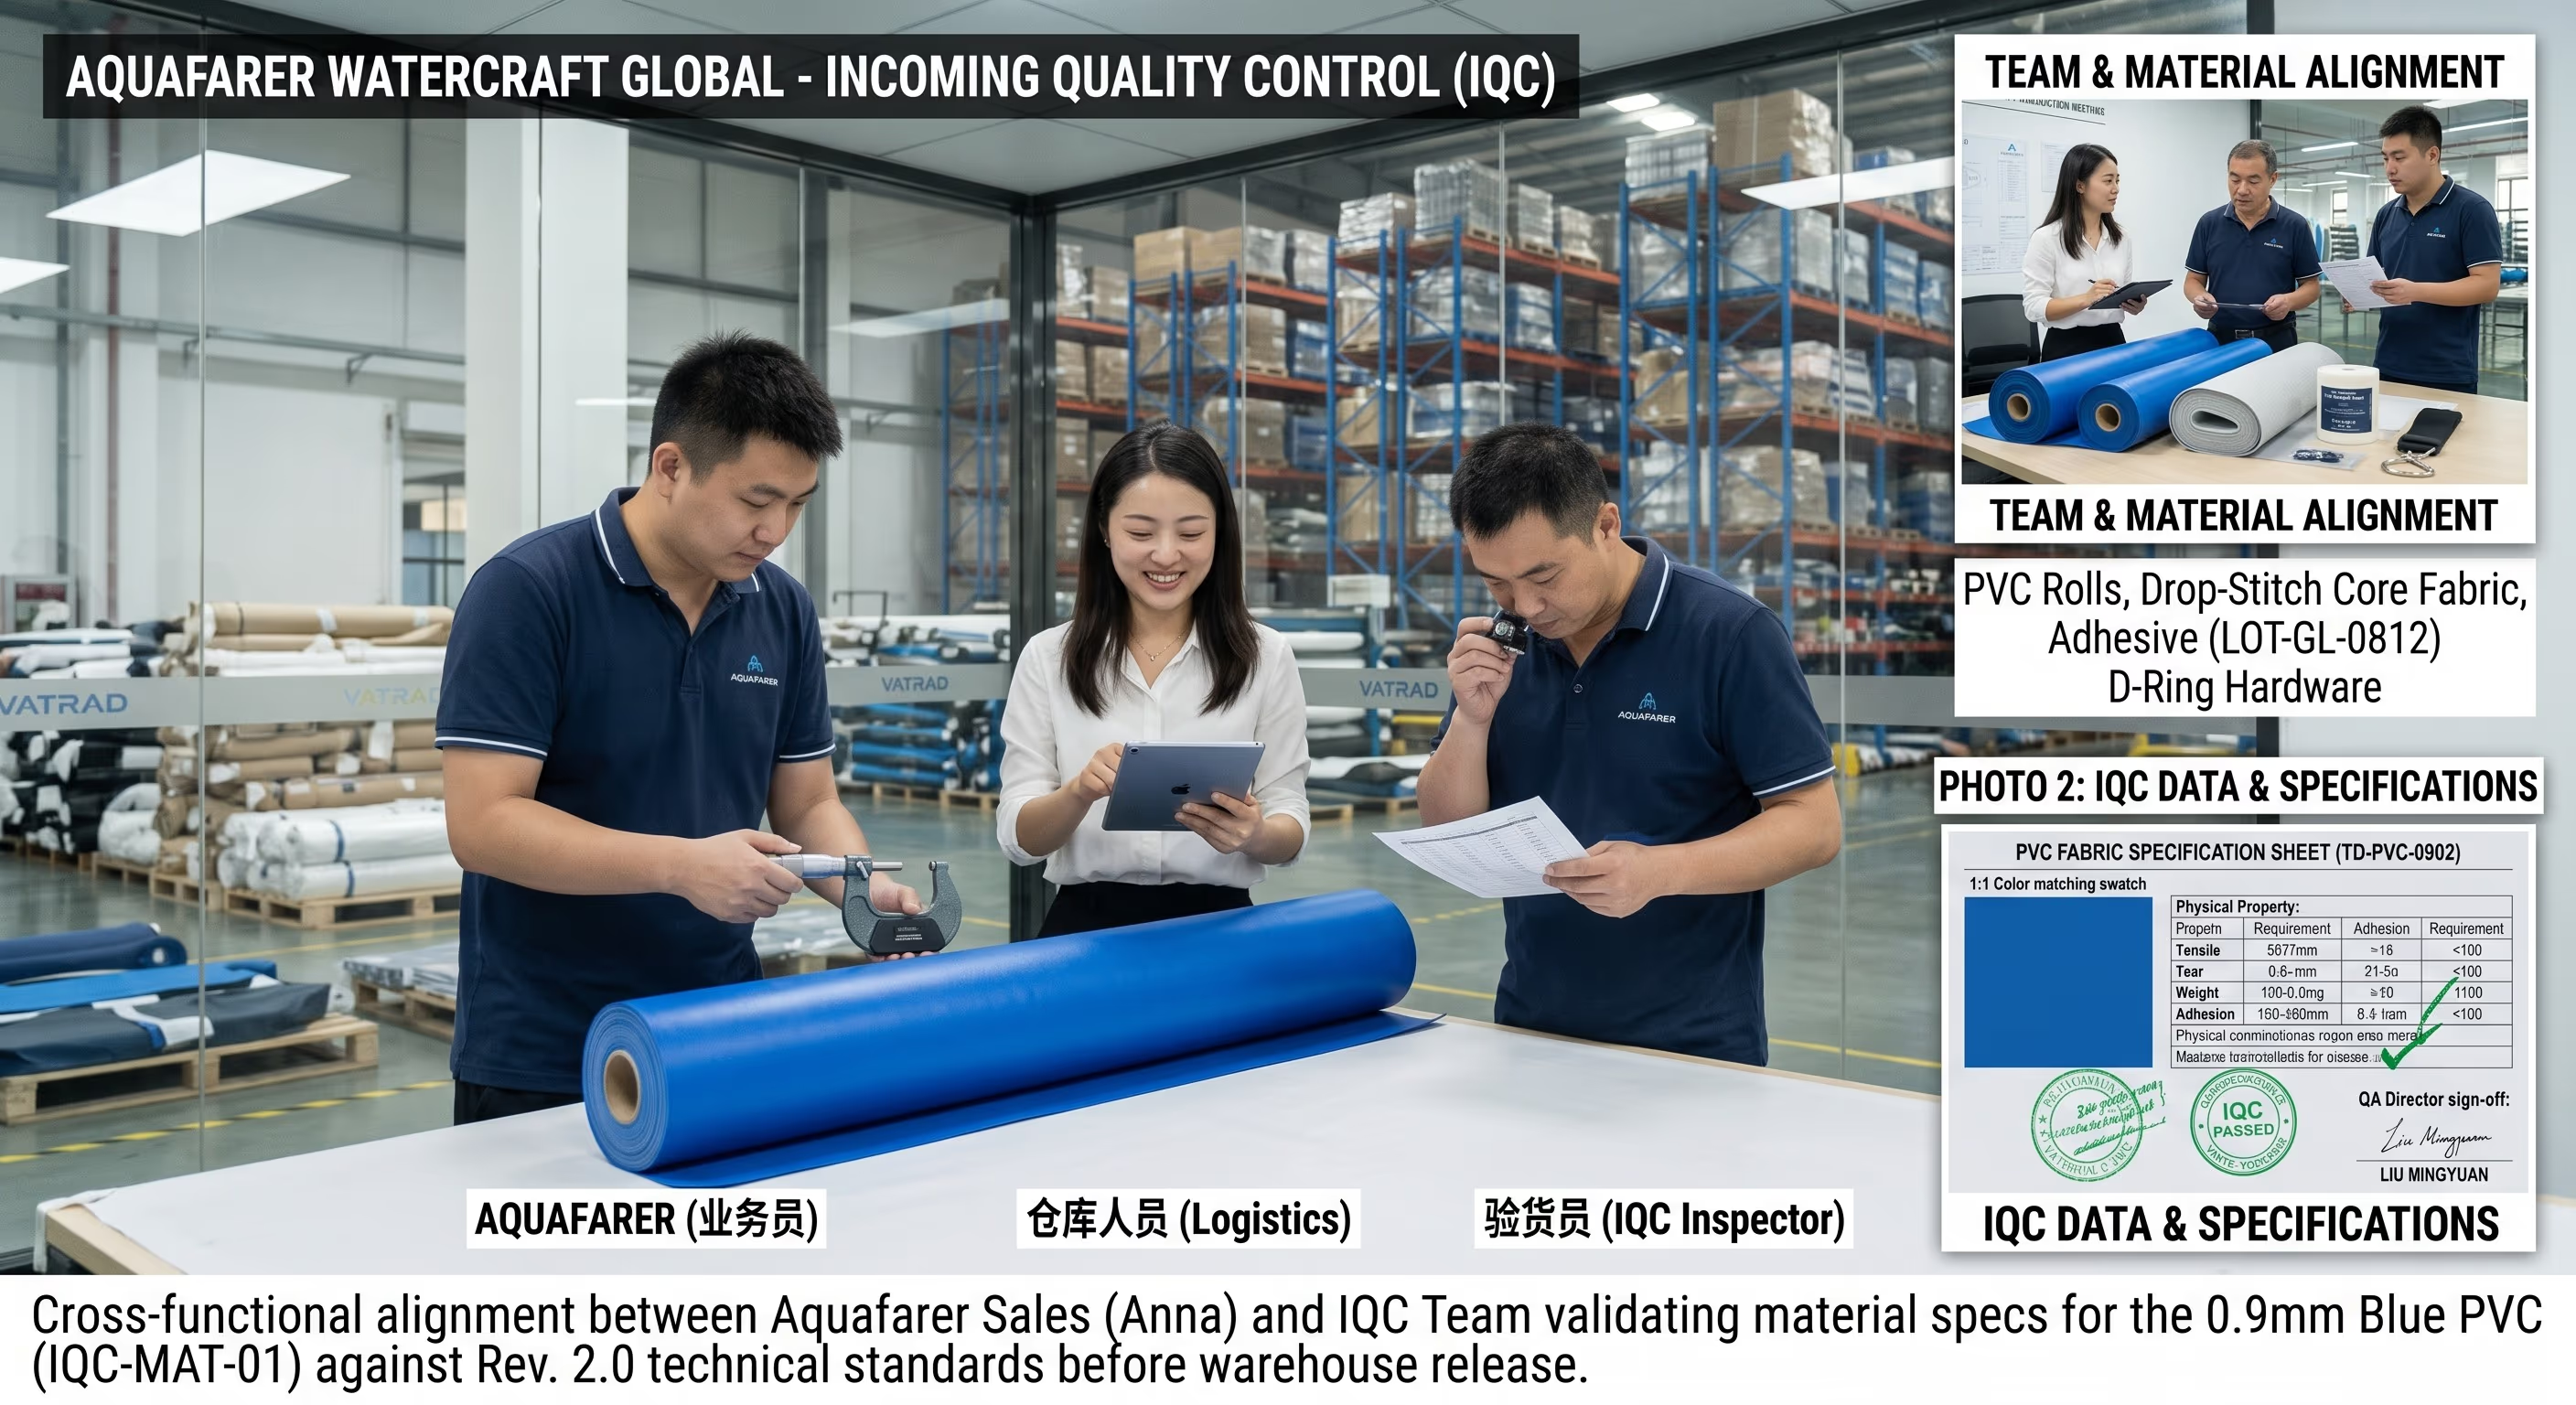
IQC — Inspección de materiales entrantes
Cada lote entrante de hierro gris, barra de acero y herraje se comprueba con análisis espectroquímico y dureza contra la especificación aprobada. Los lotes no conformes se ponen en cuarentena y se rechazan antes de liberarlos a la línea.
Descargar informes IQC (PDF)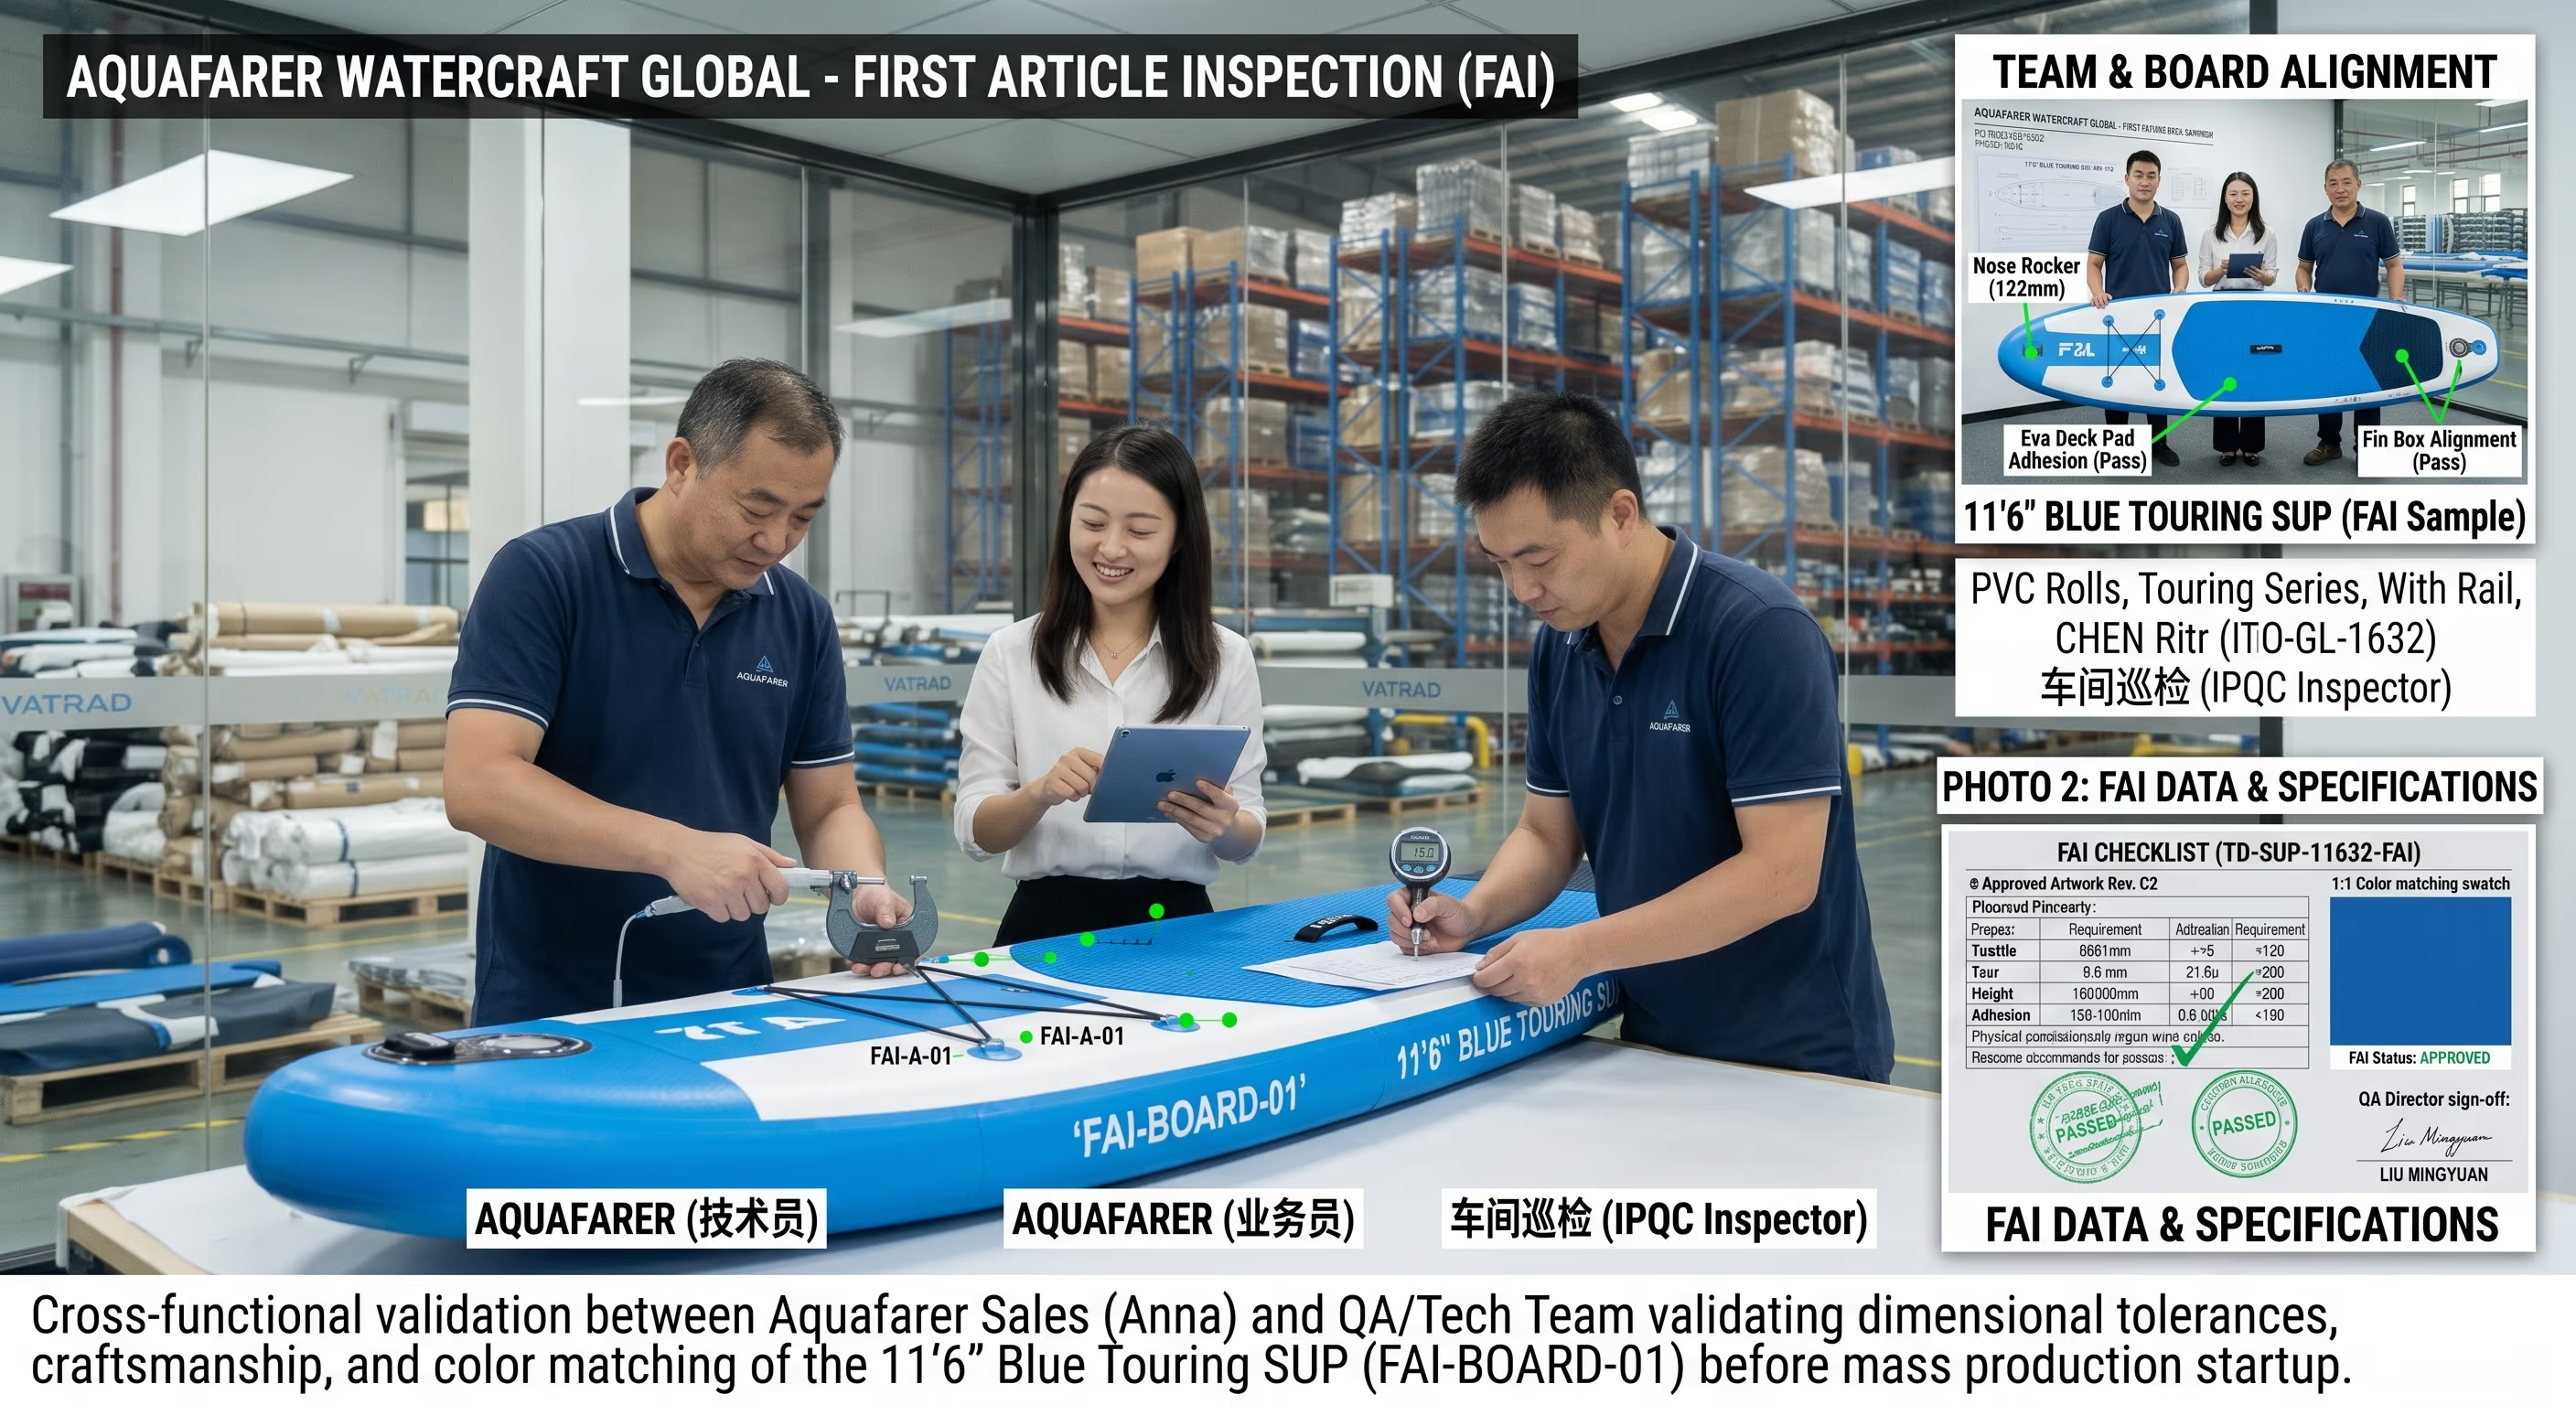
IPQC / FAI — Control en proceso
La primera pieza se verifica contra las líneas base bloqueadas y cada turno mantiene controles de patrulla en la línea. La aprobación FAI bloquea la versión del patrón de fundición, dimensiones y BOM.
Descargar informes IPQC (PDF)
Verificación del tratamiento térmico y la dureza
El 100% de los lotes de temple de mordazas se comprueban en dureza a 58–62 HRC, no solo una muestra, con rechazo automático fuera del rango. Un registro por lote.
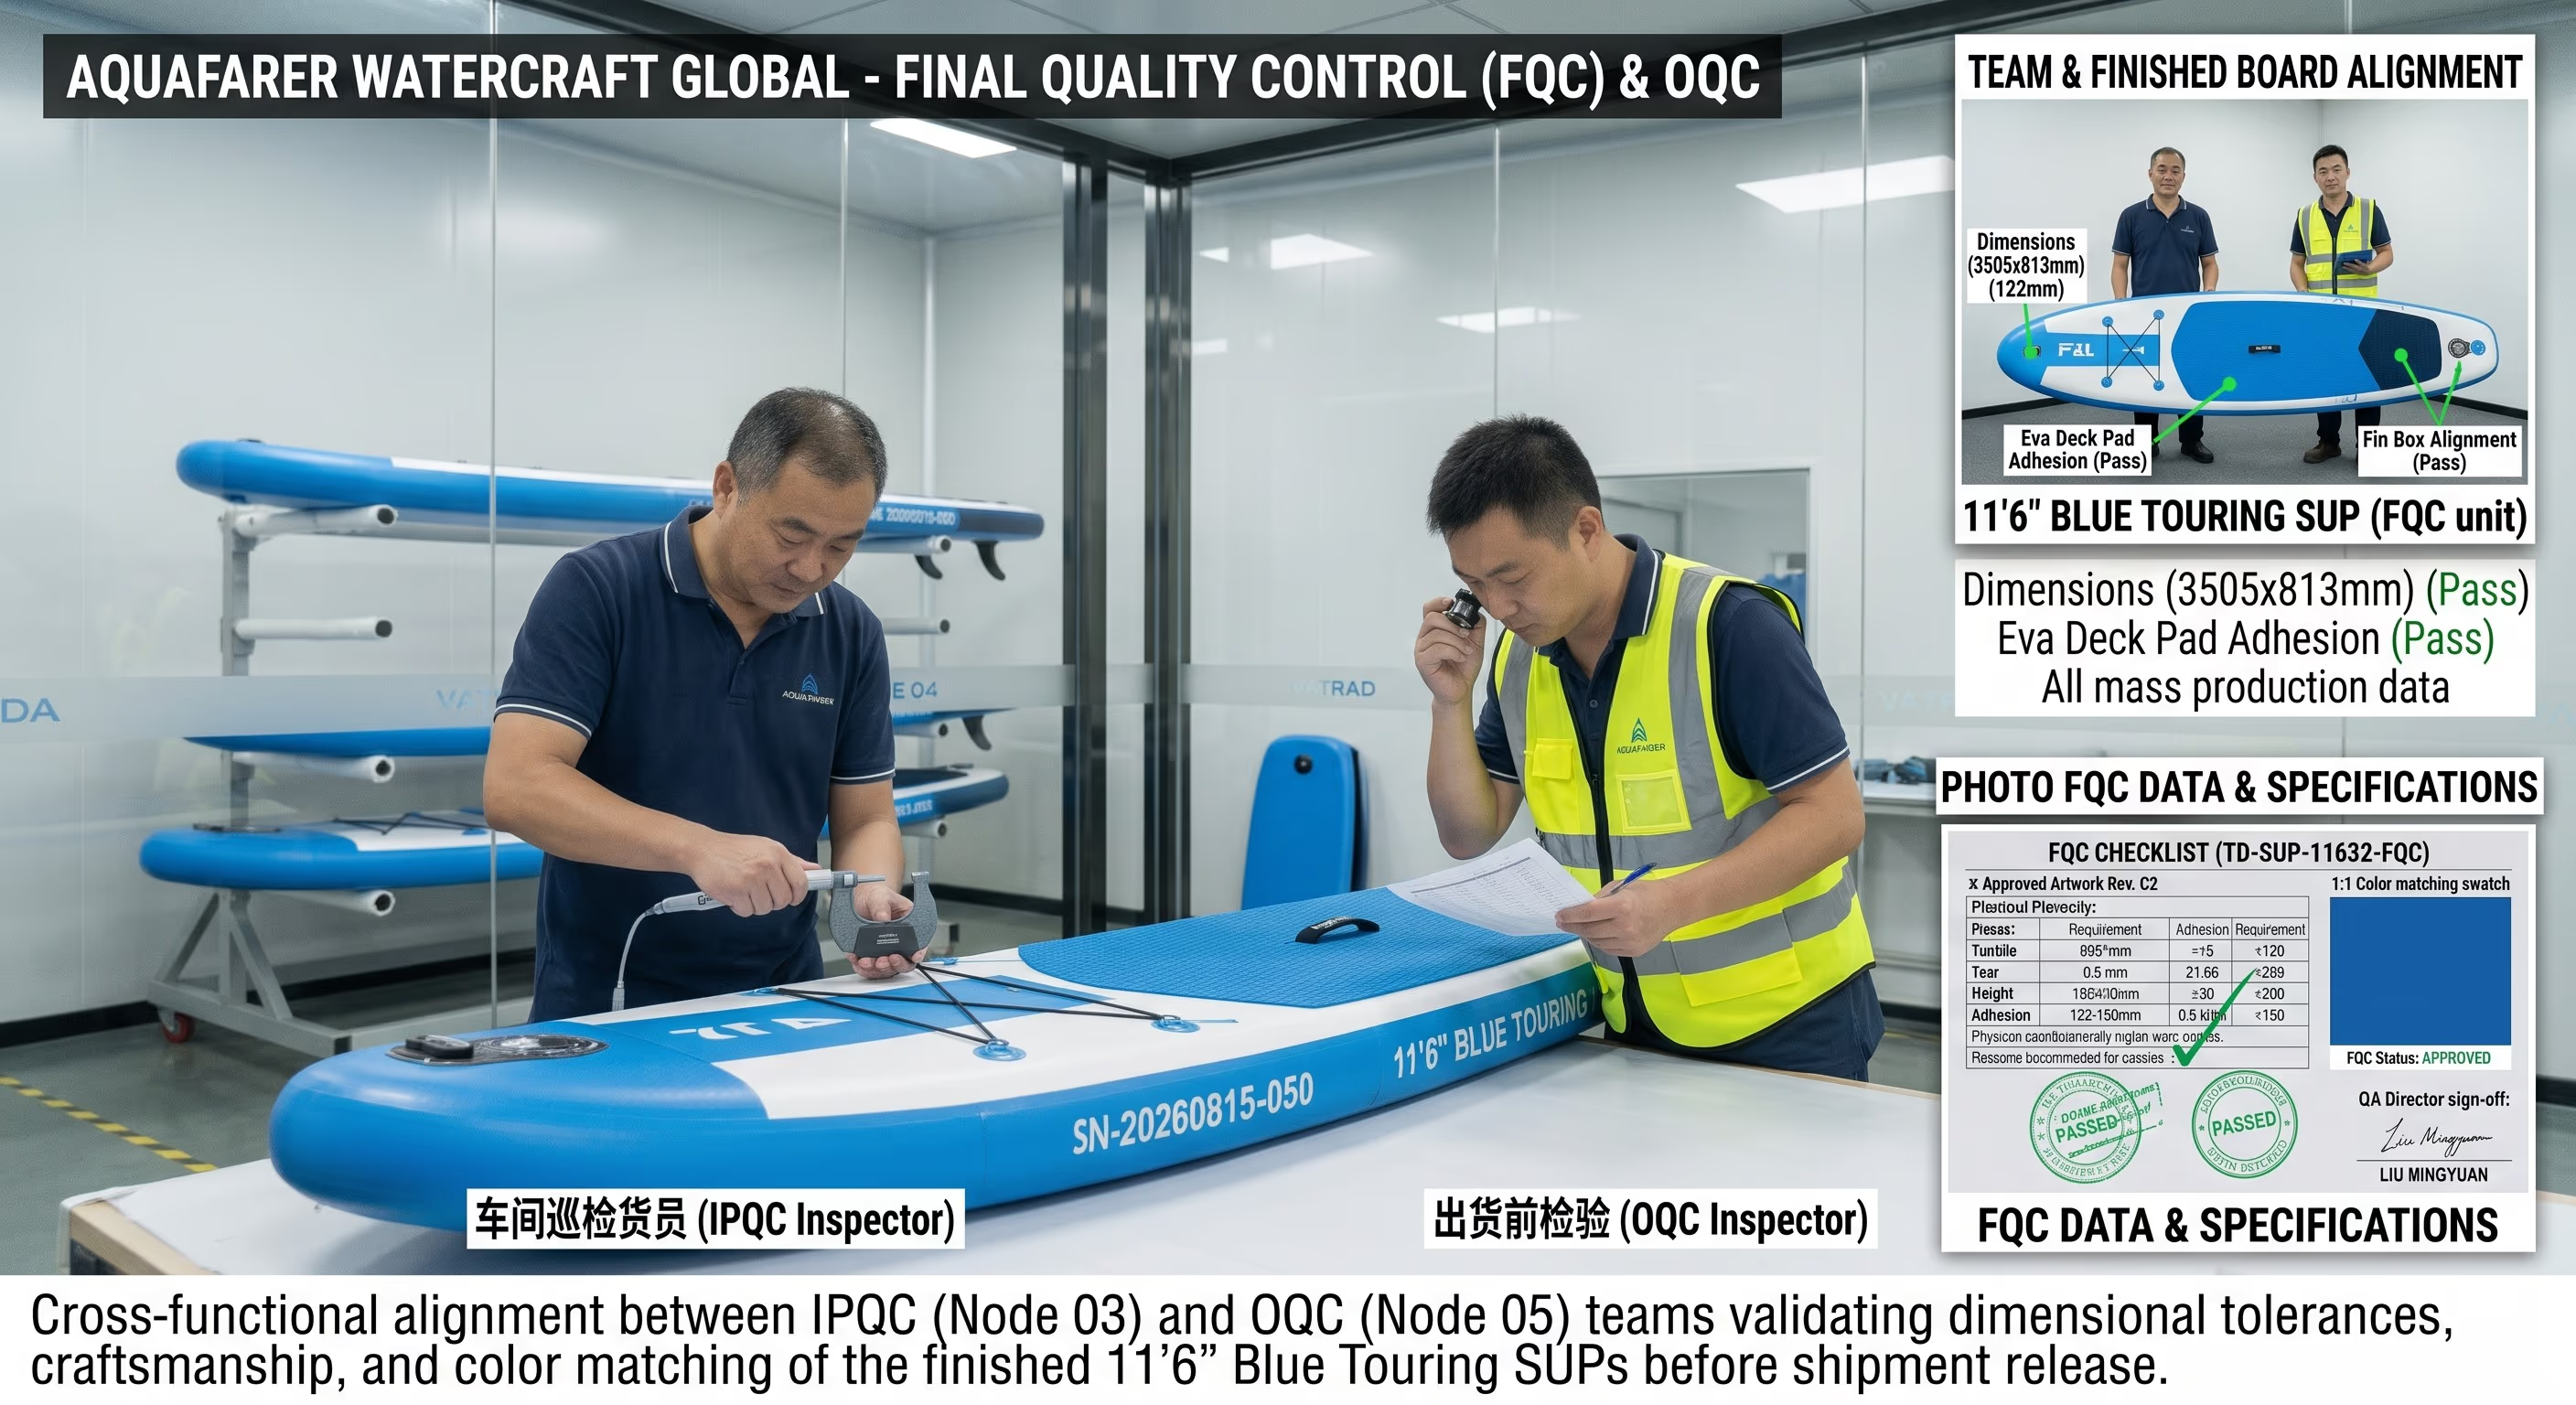
FQC — Inspección final del producto
Los tornillos terminados se miden contra las tolerancias del plano, se ensayan en fuerza de sujeción y par del plato, y se clasifican cosméticamente bajo lámparas de luz diurna D65 contra la muestra patrón aprobada.
Descargar informes FQC (PDF)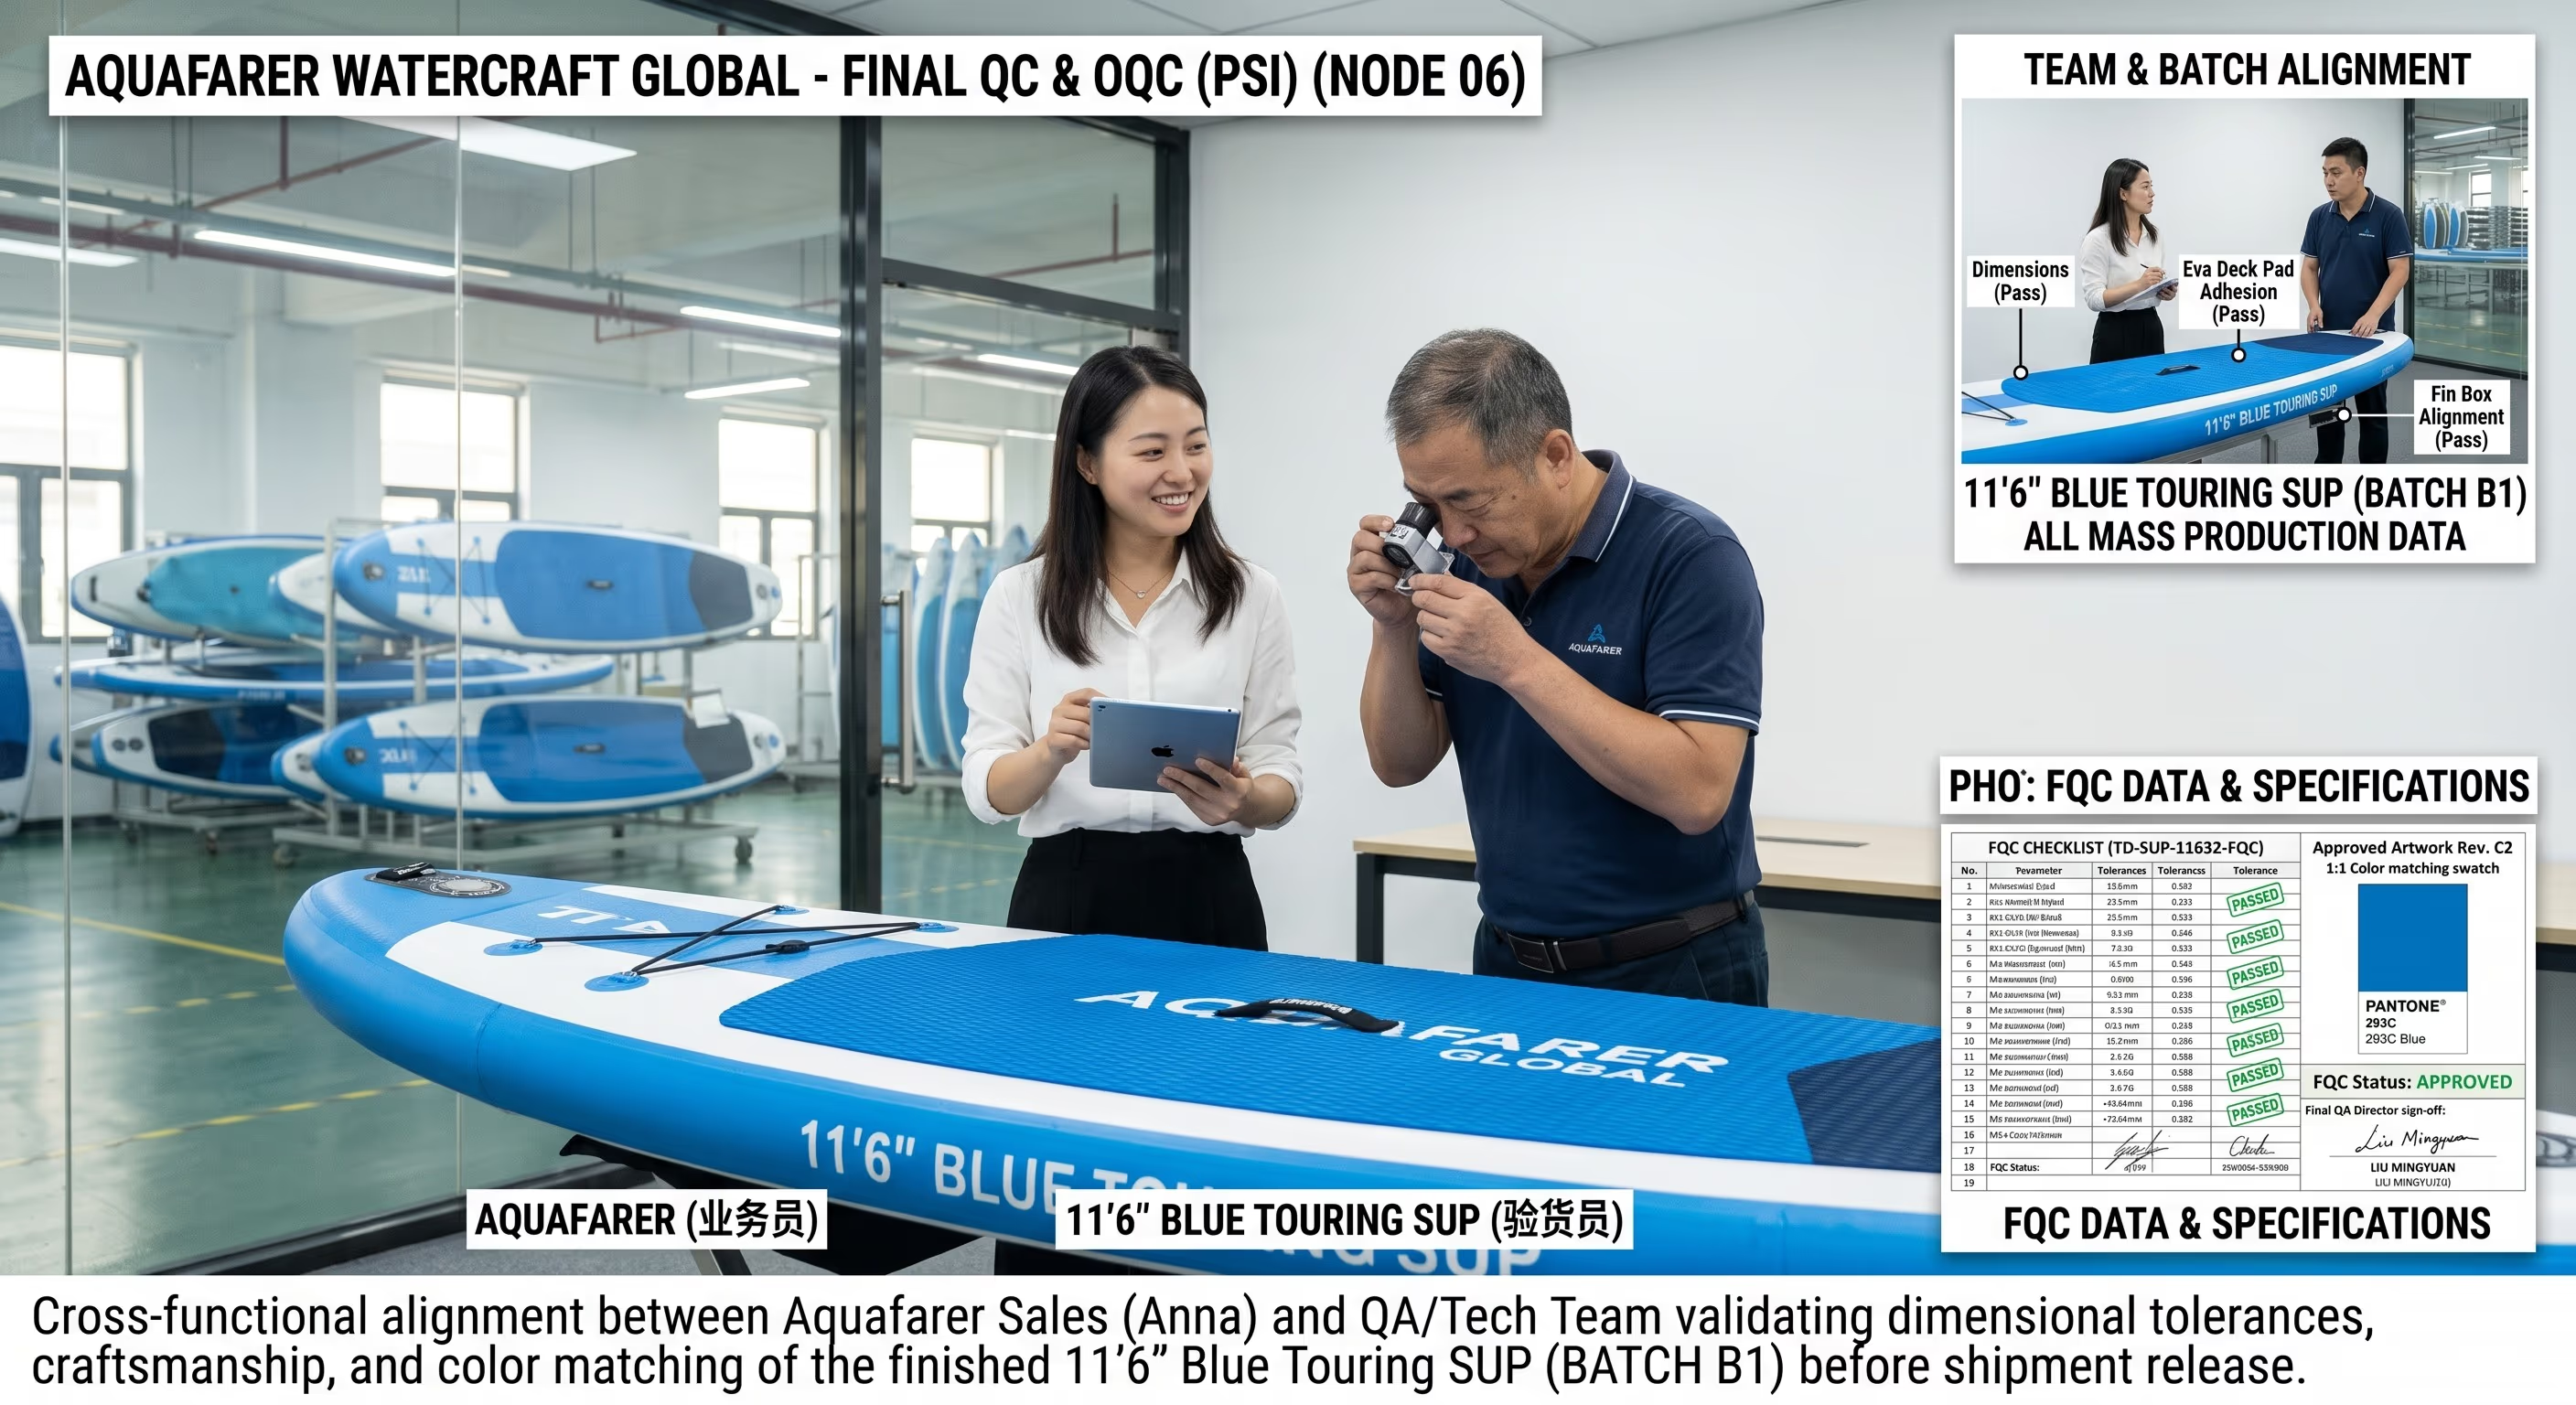
PSI — Inspección de embalaje y previa al envío
La unidad embalada se comprueba al 100% contra el BOM aprobado por el cliente — escaneo de código de barras, marcado de cajas y prueba de caída ISTA-1A antes de la carga.
Descargar informes PSI (PDF)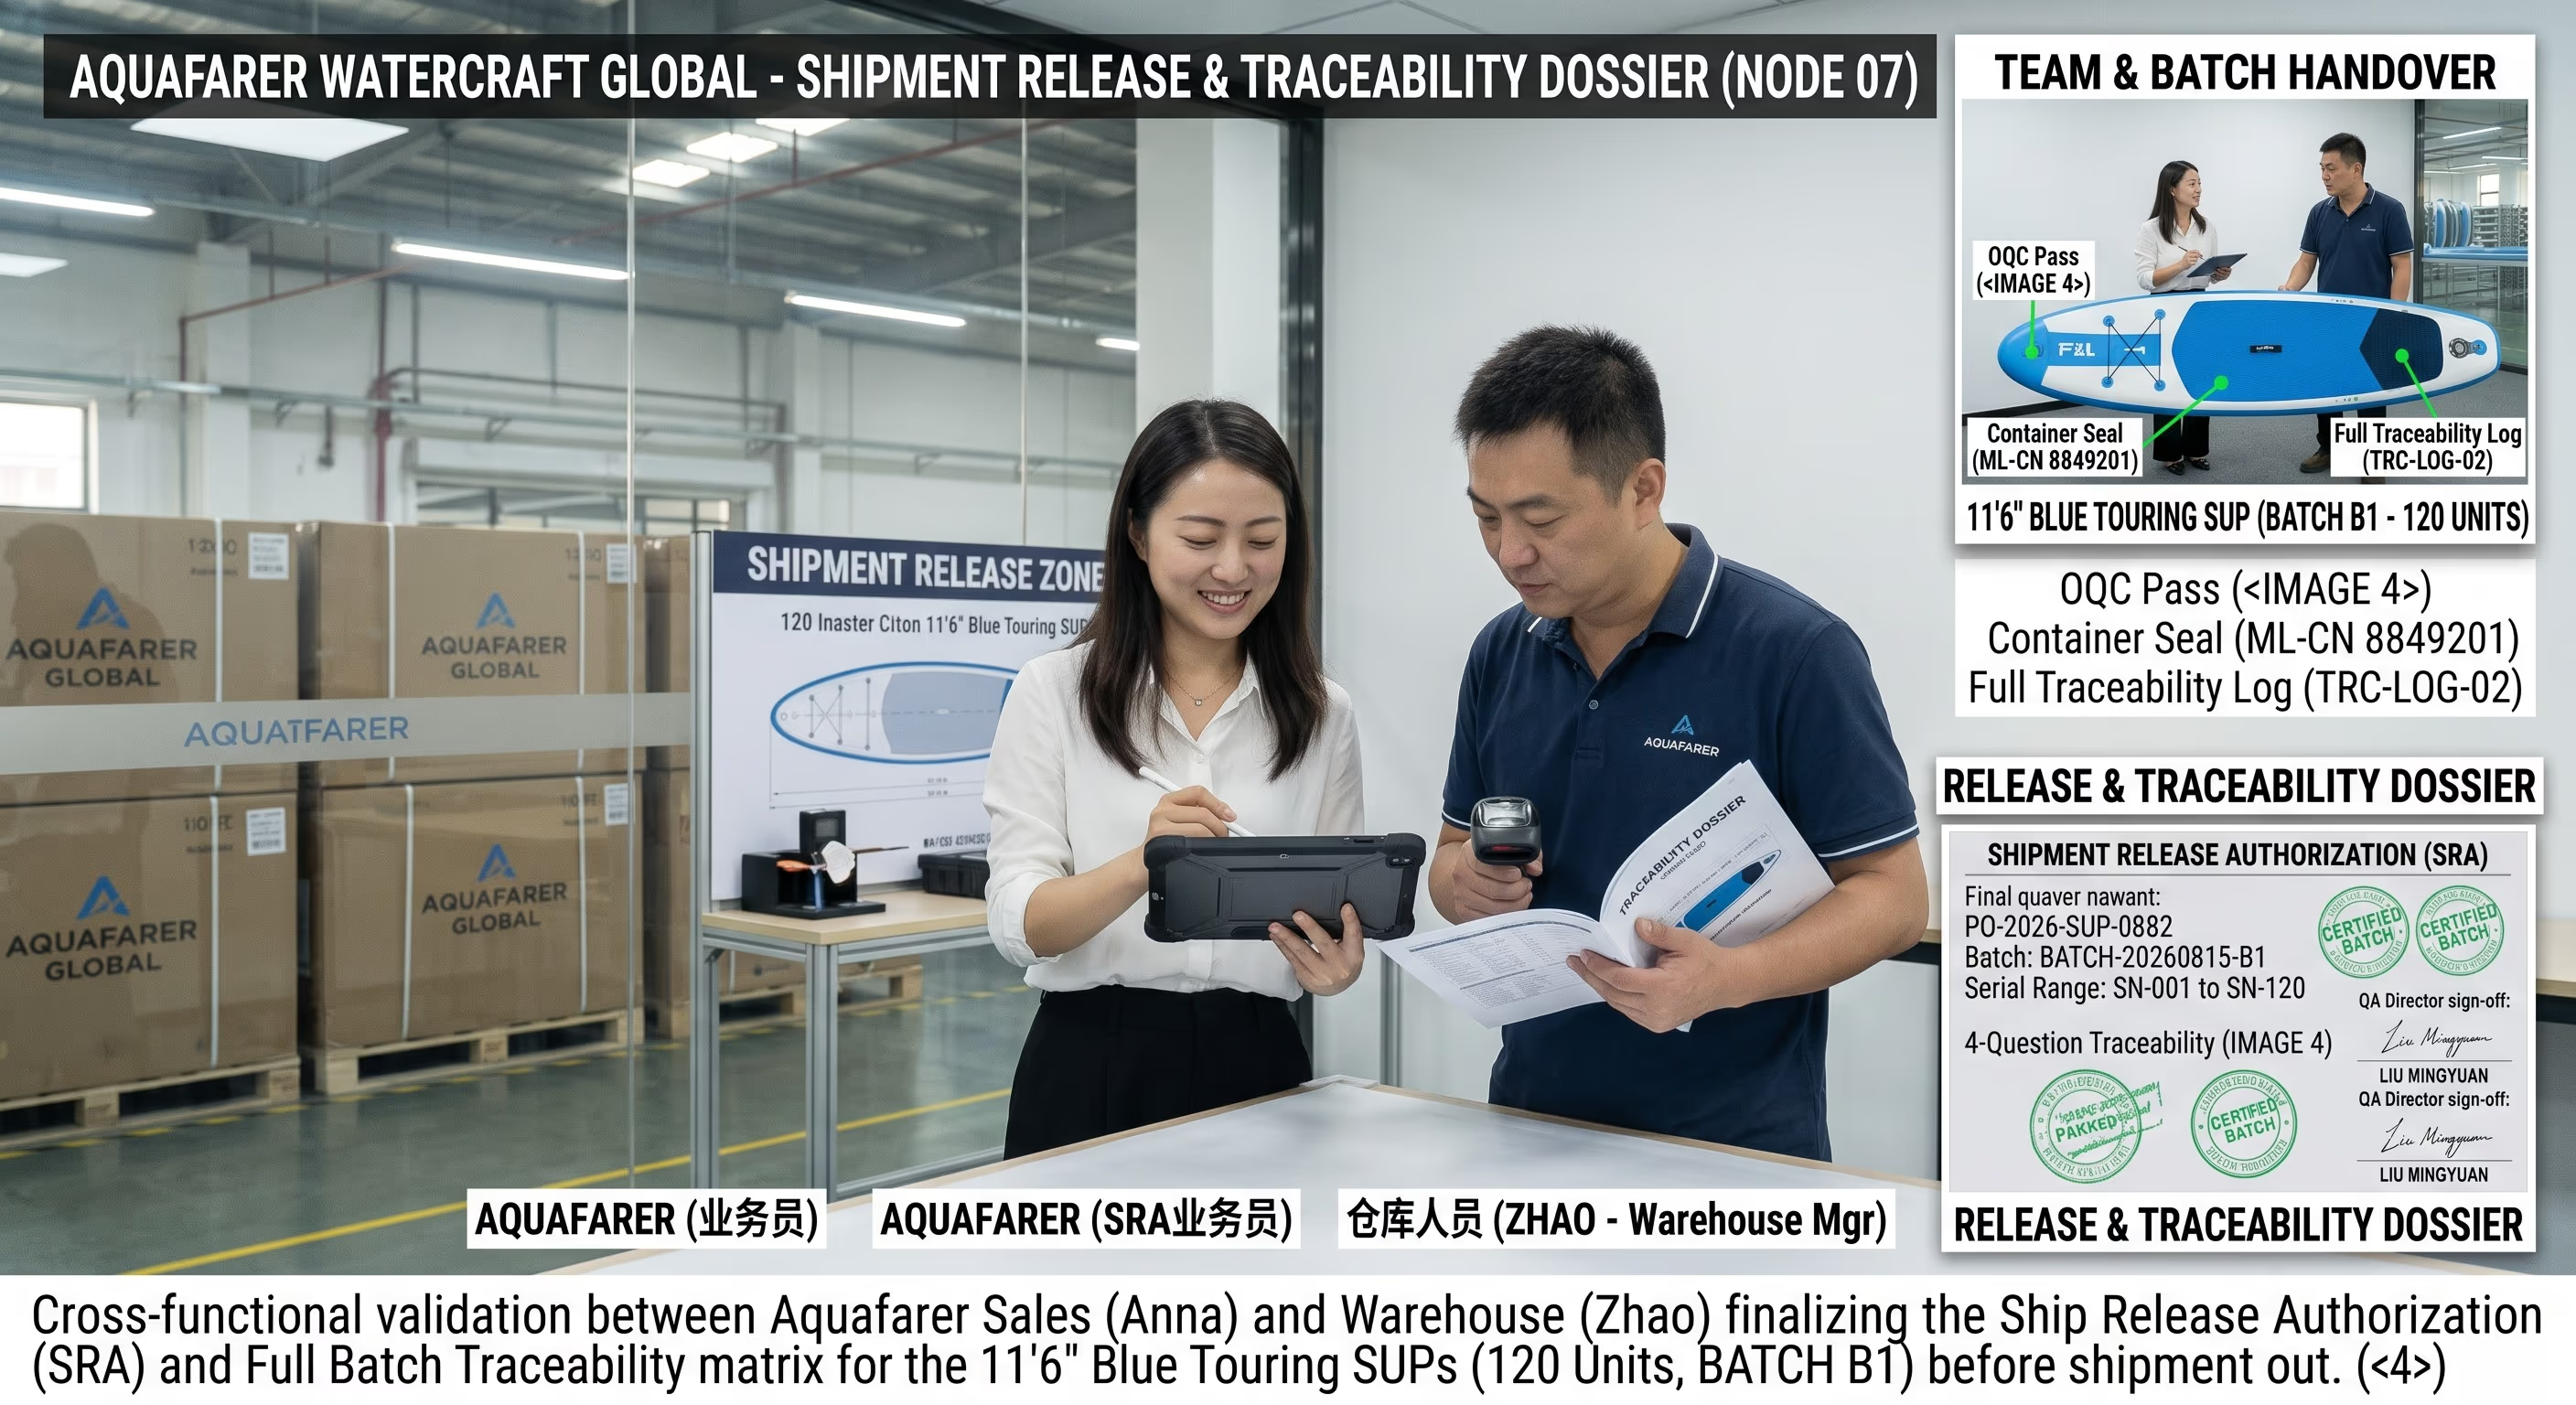
Liberación de envío y trazabilidad
Calidad firma la liberación del lote solo cuando las seis puertas anteriores están cerradas. Los números de serie se asignan al lote y el dosier se entrega con el envío.
Descargar informes de liberación (PDF)Vea nuestros equipos y maquinaria
Explore el equipamiento de grado industrial que hay detrás de cada tornillo de banco de Stavalk.
Ver equipos →