Processus
Processus de fabrication
De la matière première à l'étau prêt pour l'atelier —chaque étape sous notre contrôle
Chaque étau d'établi Stavalk parcourt une ligne de production verticale en 8 étapes, de la fonderie au sable au produit fini et testé. Chaque étape dispose d'une équipe dédiée, de points de contrôle documentés et d'enregistrements traçables jusqu'au code QR de production de l'unité.
Réception et inspection des matériaux
Chaque lot entrant de fonte grise HT200/HT250, de barre d'acier forgé 45#, d'acier de mâchoires GCr15 / Cr12MoV, de fixations et de quincaillerie est inspecté par rapport à la spécification. Les échantillons de métal sont testés par analyse spectrométrique et dureté Rockwell avant libération en production. Les matériaux non conformes sont mis en quarantaine et retournés.
Fonderie automatique au sable
<p>Le métal approuvé est fondu et coulé sur la ligne automatique de fonderie au sable dans des corps, coulisseaux et bases en fonte grise HT200/HT250. La coulée surveillée par ordinateur maintient chaque coulée dans son standard chimique. Les pièces sont décochées, ébarbées et grenailées, puis contrôlées en dureté avant libération vers l'atelier d'usinage.</p>
Usinage CNC et filetage
Les corps, coulisseaux et vis coulés sont usinés sur des centres 5 axes et tours CNC avec une tolérance de ±0,05 mm. Les coulisseaux et vis sont tournés à partir d'acier forgé 45# et filetés selon la spécification pour une course régulière et précise.
Traitement thermique et finition des surfaces
Les mâchoires GCr15 / Cr12MoV sont trempées par induction et revenues à 58–62 HRC. Les corps et la quincaillerie reçoivent un revêtement par poudre électrostatique (60–80 μm) et un zingage, donnant une surface durable et résistante à la corrosion qui passe plus de 48 h de brouillard salin.
Montage des bases pivotantes et mâchoires pour tuyaux
Les bases pivotantes et mâchoires pour tuyaux (jeux chaîne et trépied) sont montées sur les corps usinés. Les ensembles vis, écrou et poignée sont installés, alignés et ajustés pour une ouverture et une fermeture souples et reproductibles.
Assemblage final et réglage
Tous les composants se rejoignent sur la ligne d'assemblage : corps, coulisseau, mâchoires, vis, poignée et base pivotante. Chaque unité suit une liste de contrôle d'assemblage de 100 points avec signature obligatoire et vérification du couple à chaque étape.
Essais qualité et inspection
Chaque étau terminé subit la porte qualité obligatoire : contrôle de dureté des mâchoires à 58–62 HRC, test de force de serrage, vérification du couple de pivot et inspection cosmétique. Les fabrications personnalisées et prototypes reçoivent également des échantillons de durabilité des cycles d'ouverture/fermeture (10 000+ cycles) et des contrôles de brouillard salin de plus de 48 h.
Conditionnement et expédition
Les étaux sont huilés, emballés dans des cartons robustes ou des boîtes retail, puis chargés pour l'expédition. Chaque paquet est étiqueté avec le modèle, le numéro de série et la destination. Nous coordonnons avec des transitaires pour les expéditions conteneurisées FCL et LCL dans le monde entier.
Preuves d'inspection
Chaque étape laisse un enregistrement —photos et rapports
Voici les photos d'inspection réelles et les dossiers de rapports de test de nos sept portes qualité contrôlées. Chaque PDF est un véritable enregistrement bilingue que vous pouvez télécharger et auditer —les mêmes enregistrements qui soutiennent chaque lot dans l'archive de traçabilité ERP de 10 ans. Voir le flux complet en 7 étapes sur /factory/quality-lab.
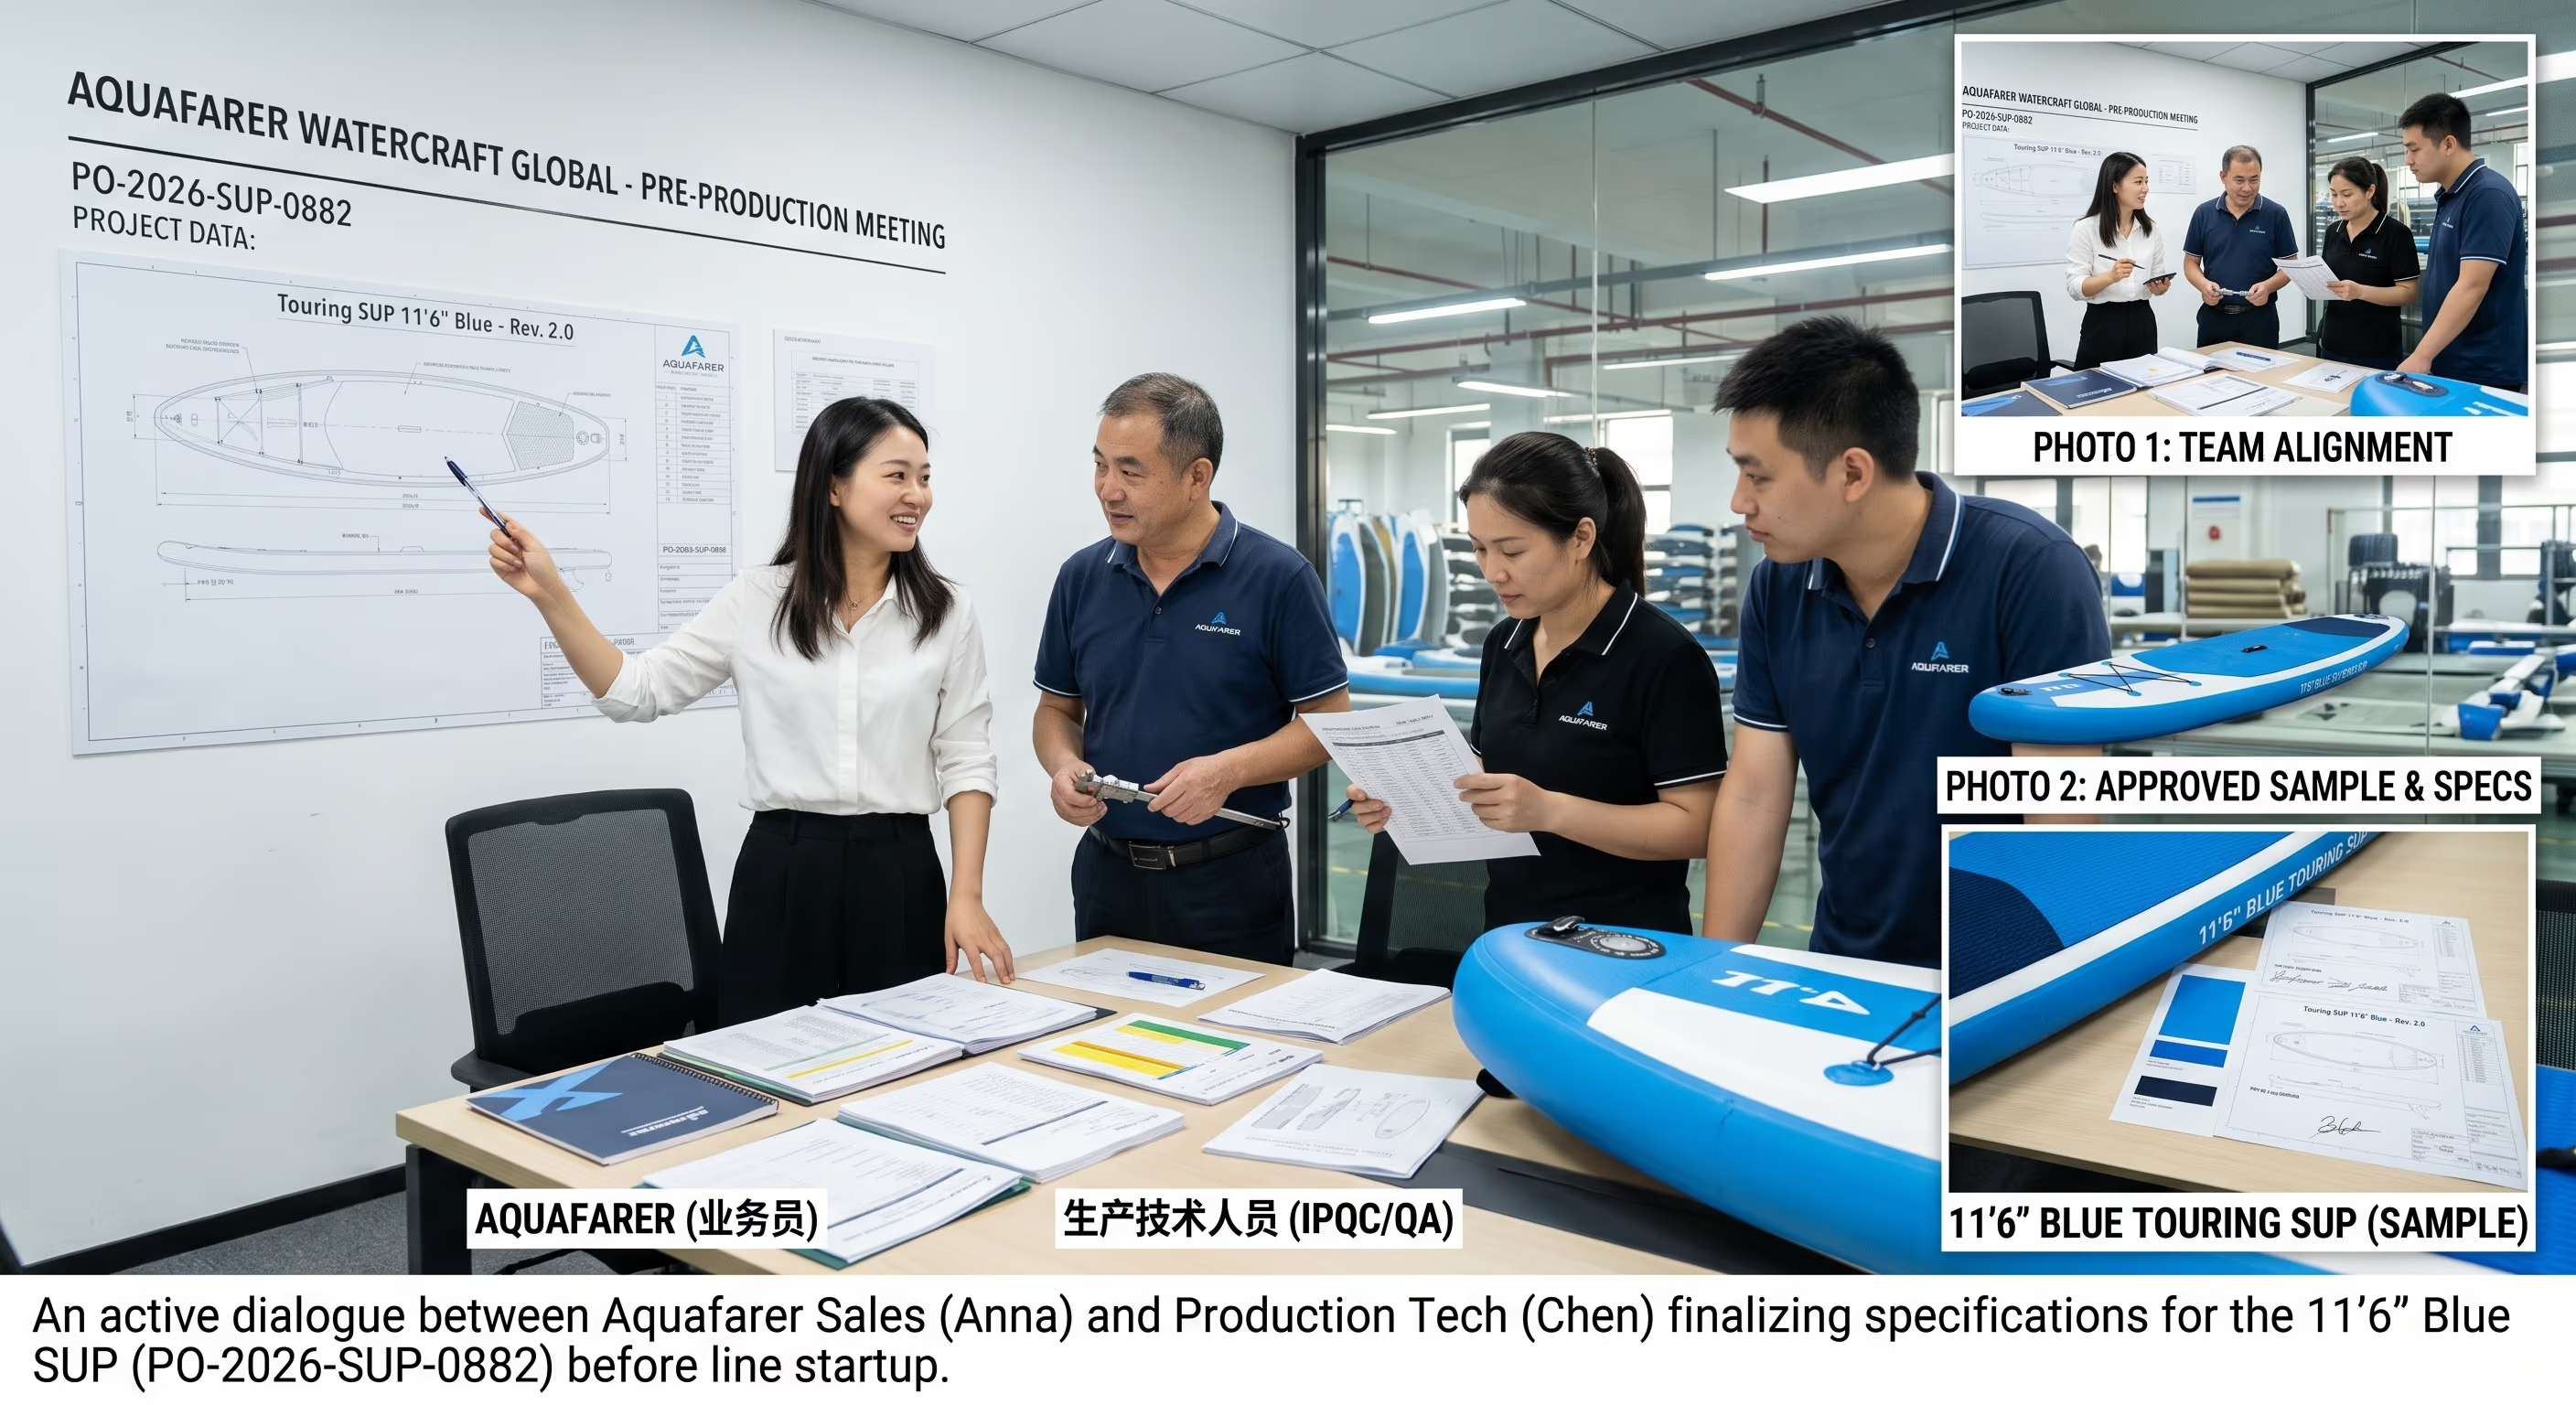
PPM —Planification qualité du projet
La réunion de pré-production verrouille le périmètre, l'échantillon doré et le Plan d'Inspection Qualité avant le démarrage de la ligne. Les éléments non résolus bloquent l'autorisation de production.
Télécharger QIP (PDF)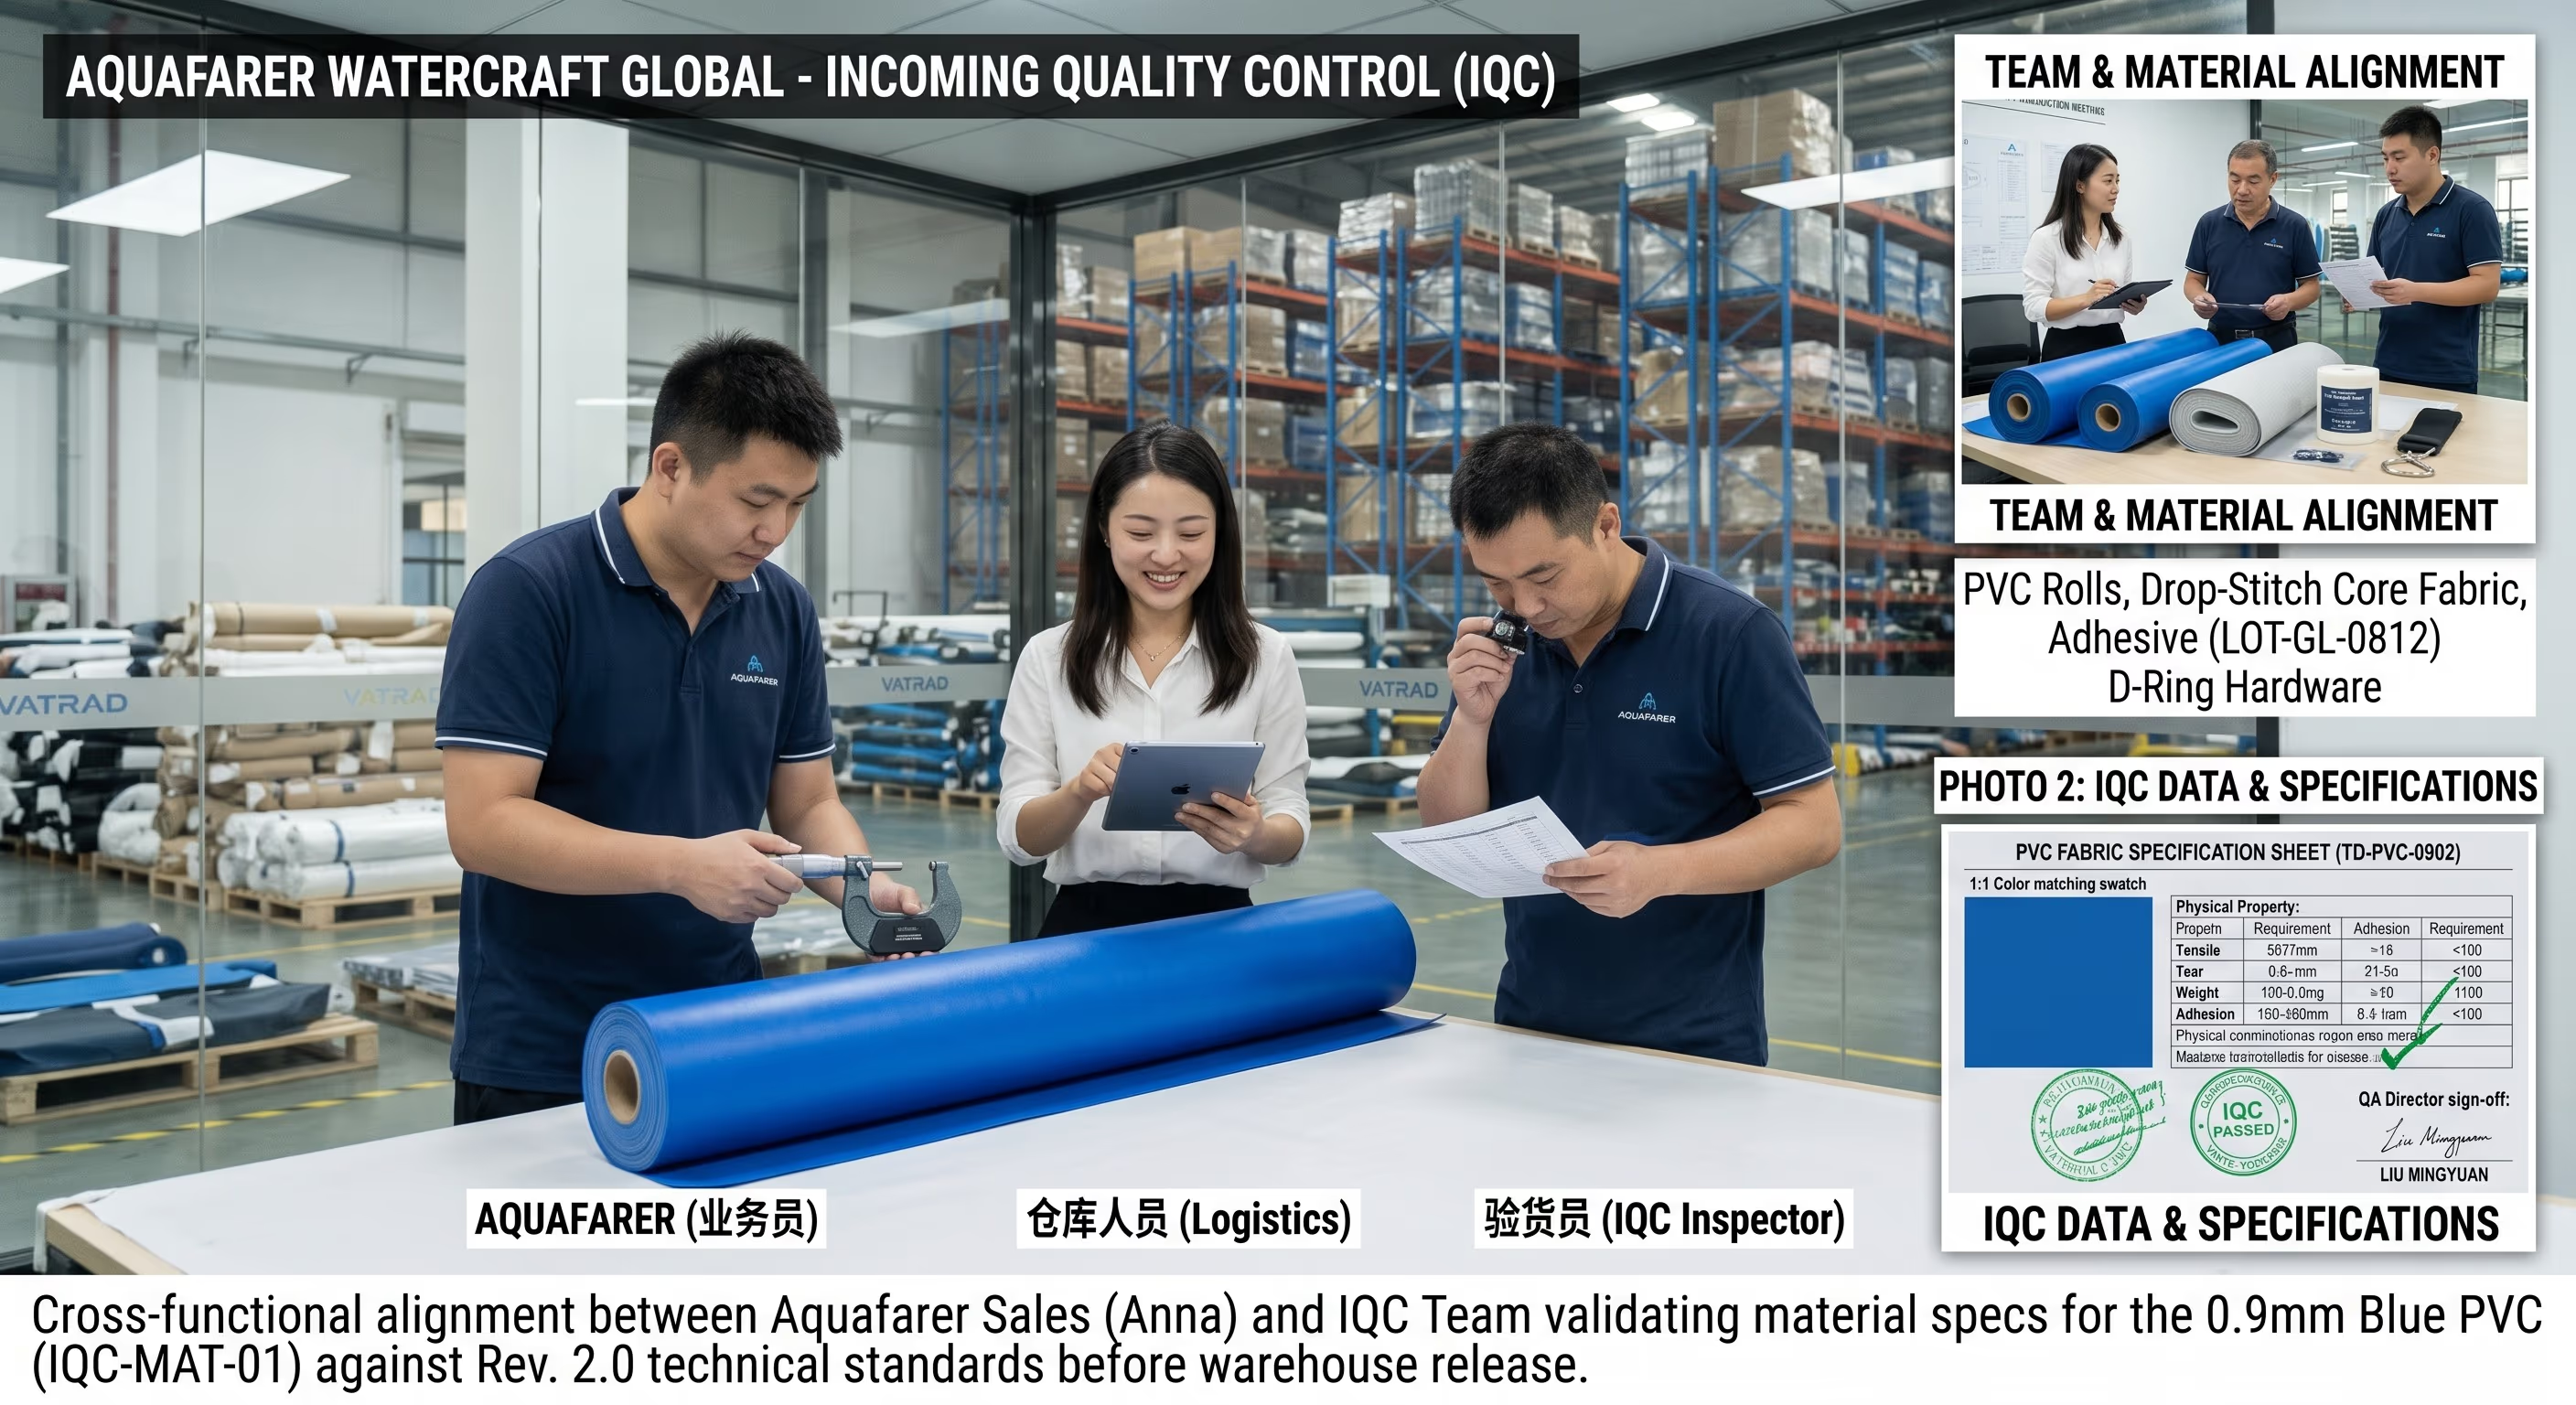
IQC —Inspection des matières entrantes
Chaque lot entrant de fonte grise, de barre d'acier et de quincaillerie est vérifié par analyse spectrométrique et dureté par rapport à la spécification approuvée. Les lots non conformes sont mis en quarantaine et rejetés avant libération sur la ligne.
Télécharger les rapports IQC (PDF)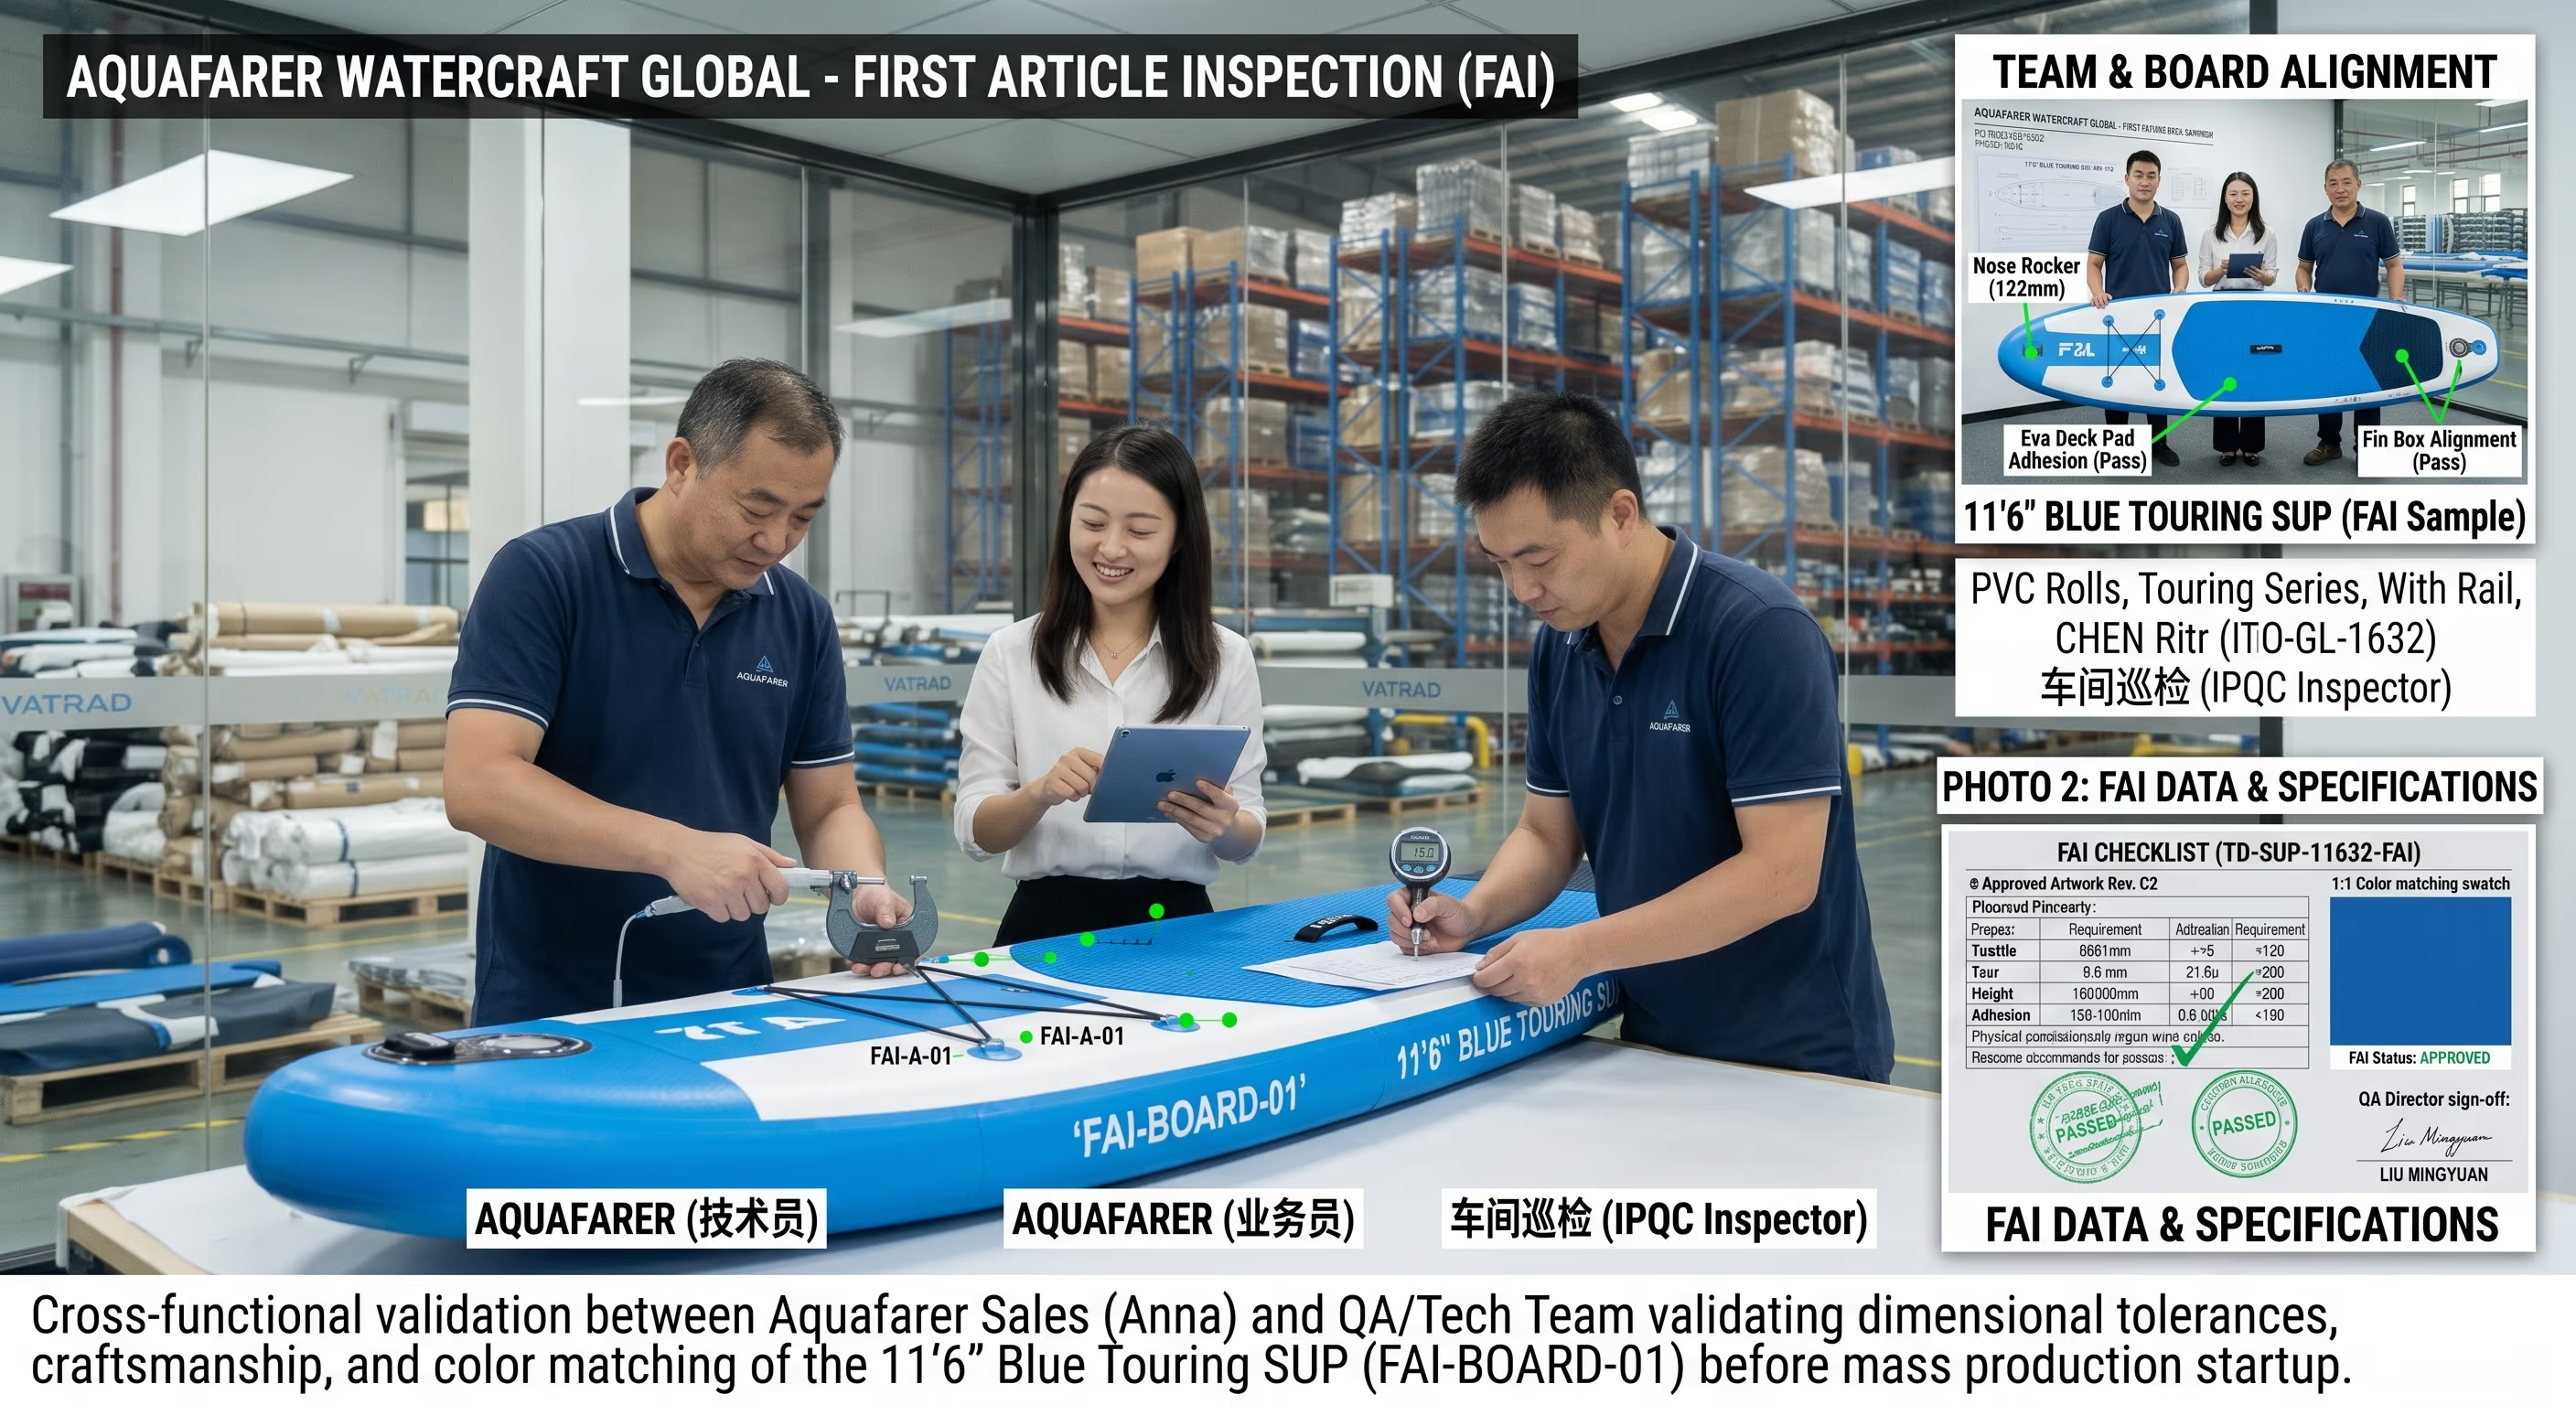
IPQC / FAI —Contrôle en cours de fabrication
Le premier article est vérifié par rapport aux références verrouillées et chaque équipe effectue des contrôles de ronde sur la ligne. L'approbation FAI verrouille en version le patron de fonderie, les dimensions et la BOM.
Télécharger les rapports IPQC (PDF)
Vérification du traitement thermique et de la dureté
100 % des lots de trempe des mâchoires —pas un échantillon —sont contrôlés en dureté à 58–62 HRC avec rejet automatique hors plage. Un enregistrement par lot.
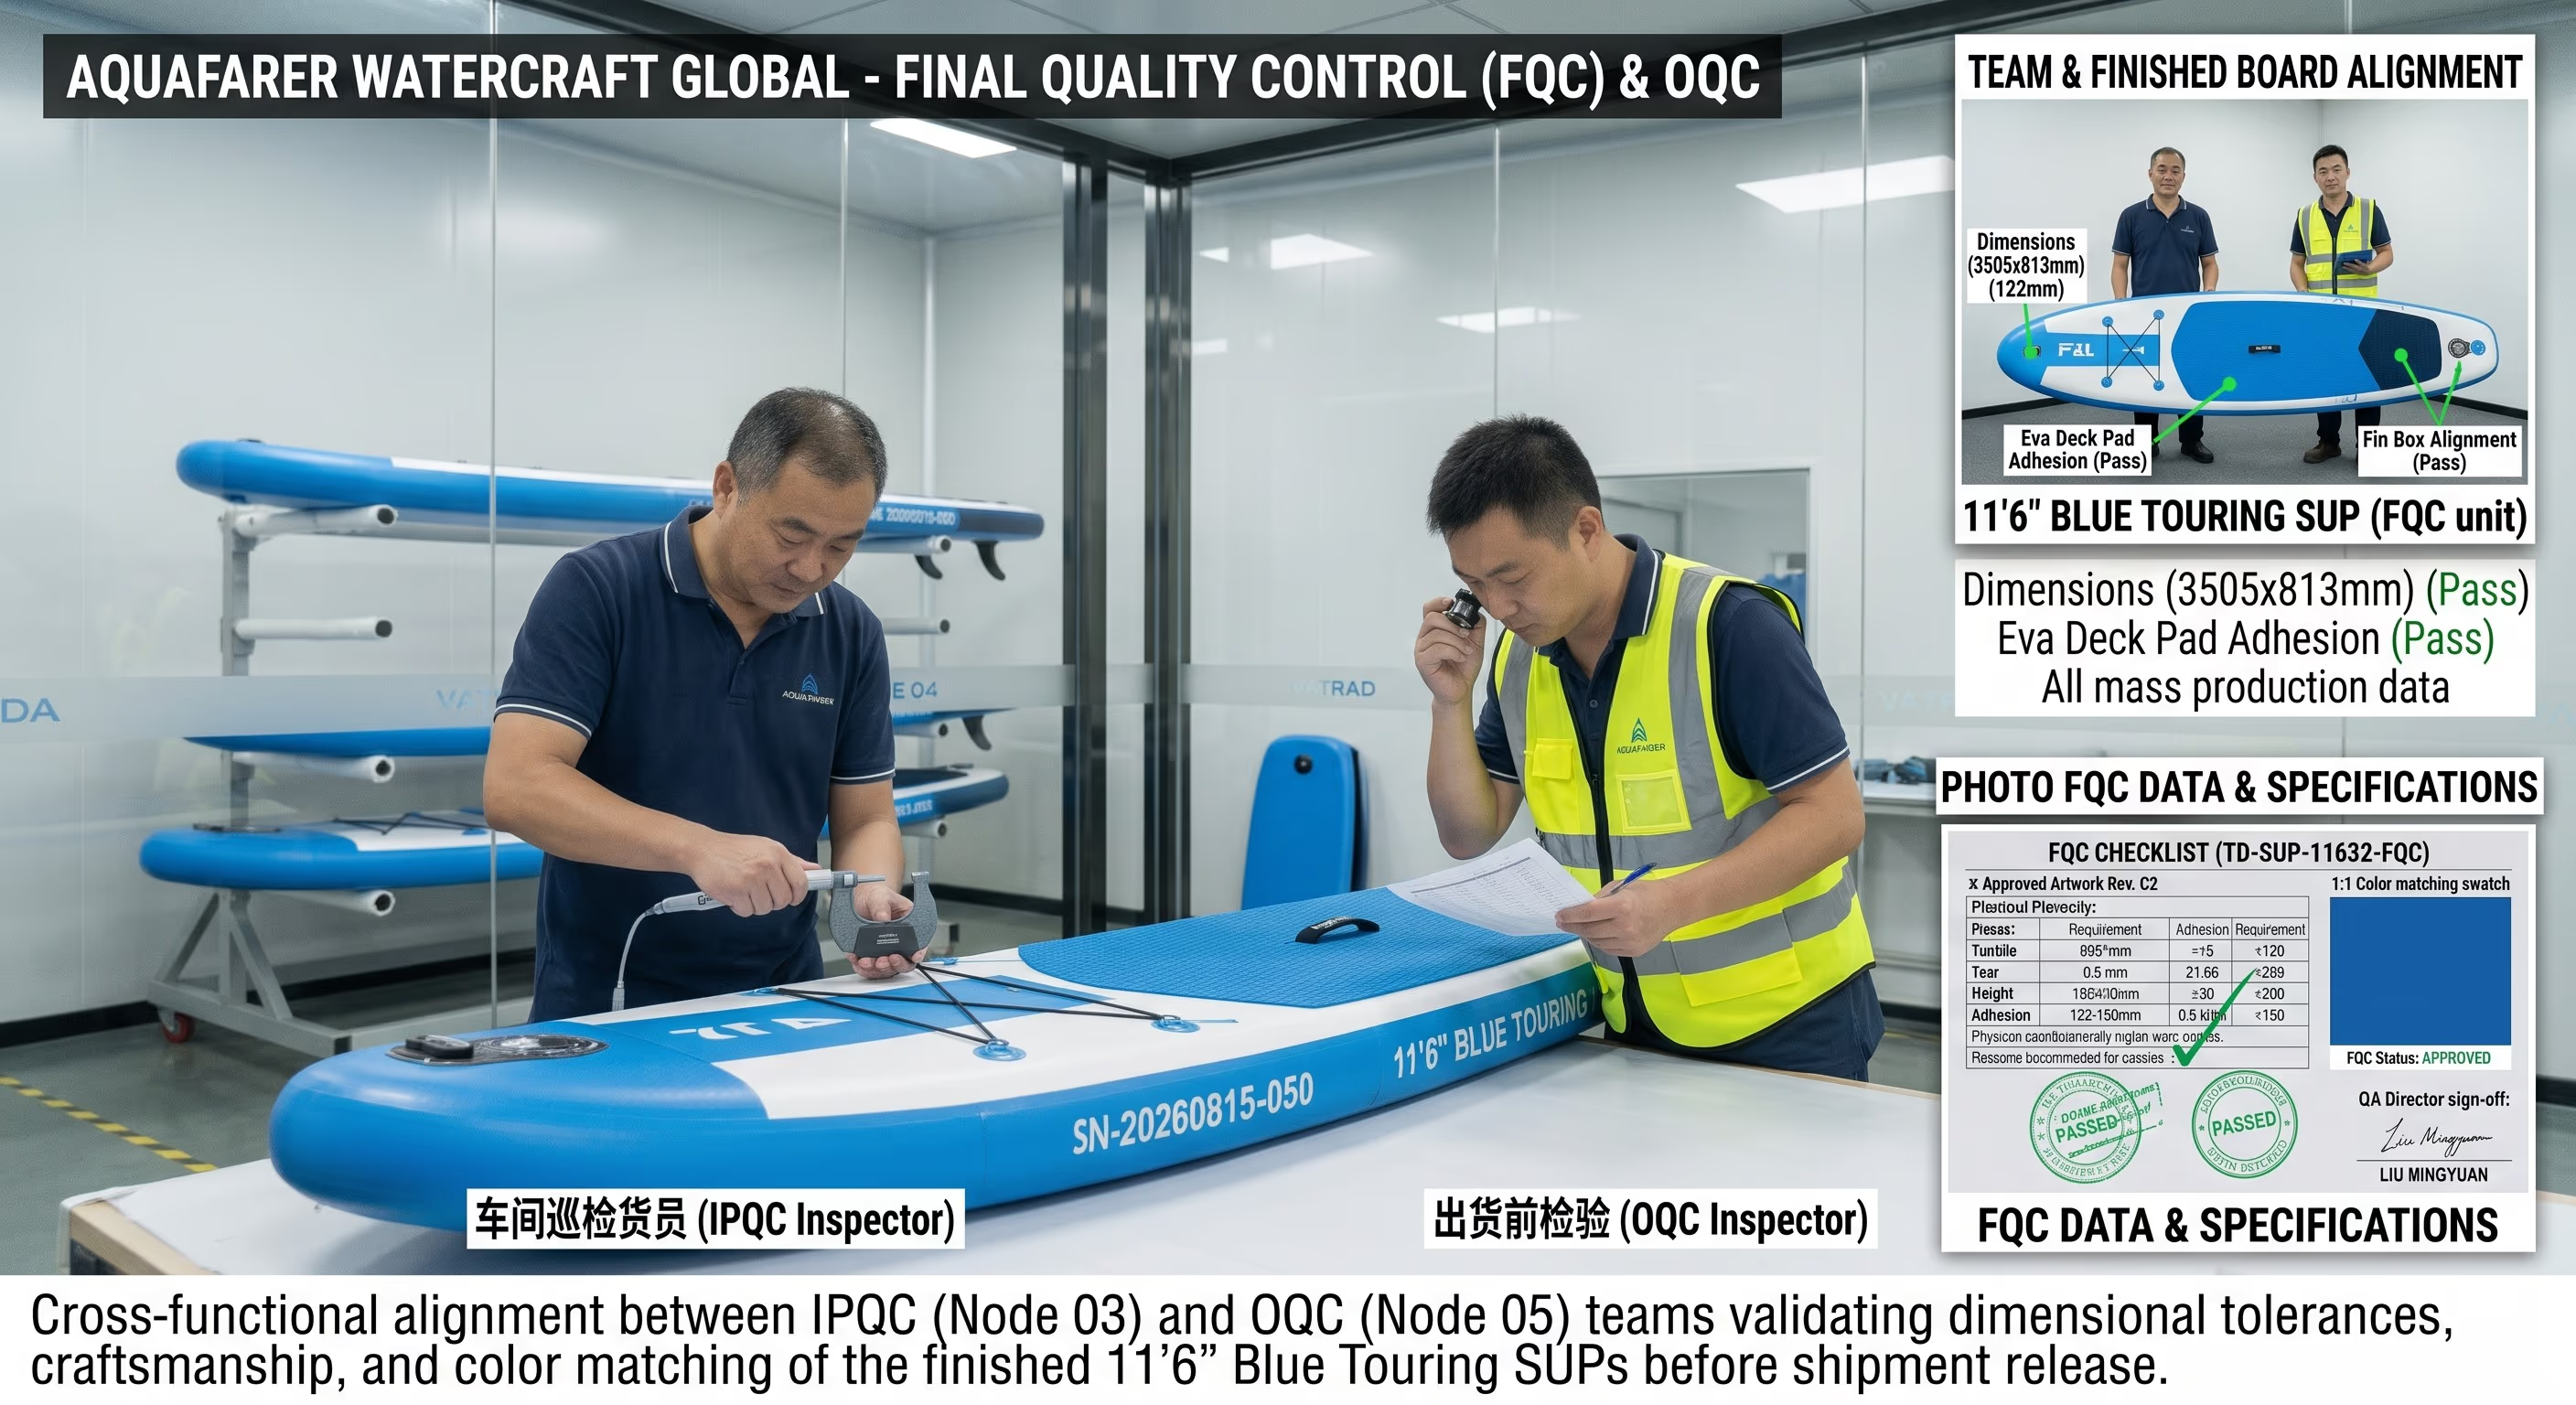
FQC —Inspection finale du produit
Les étaux finis sont mesurés par rapport aux tolérances de dessin, testés en force de serrage et couple de pivot, et notés esthétiquement sous lampes à lumière du jour D65 contre l'échantillon doré approuvé.
Télécharger les rapports FQC (PDF)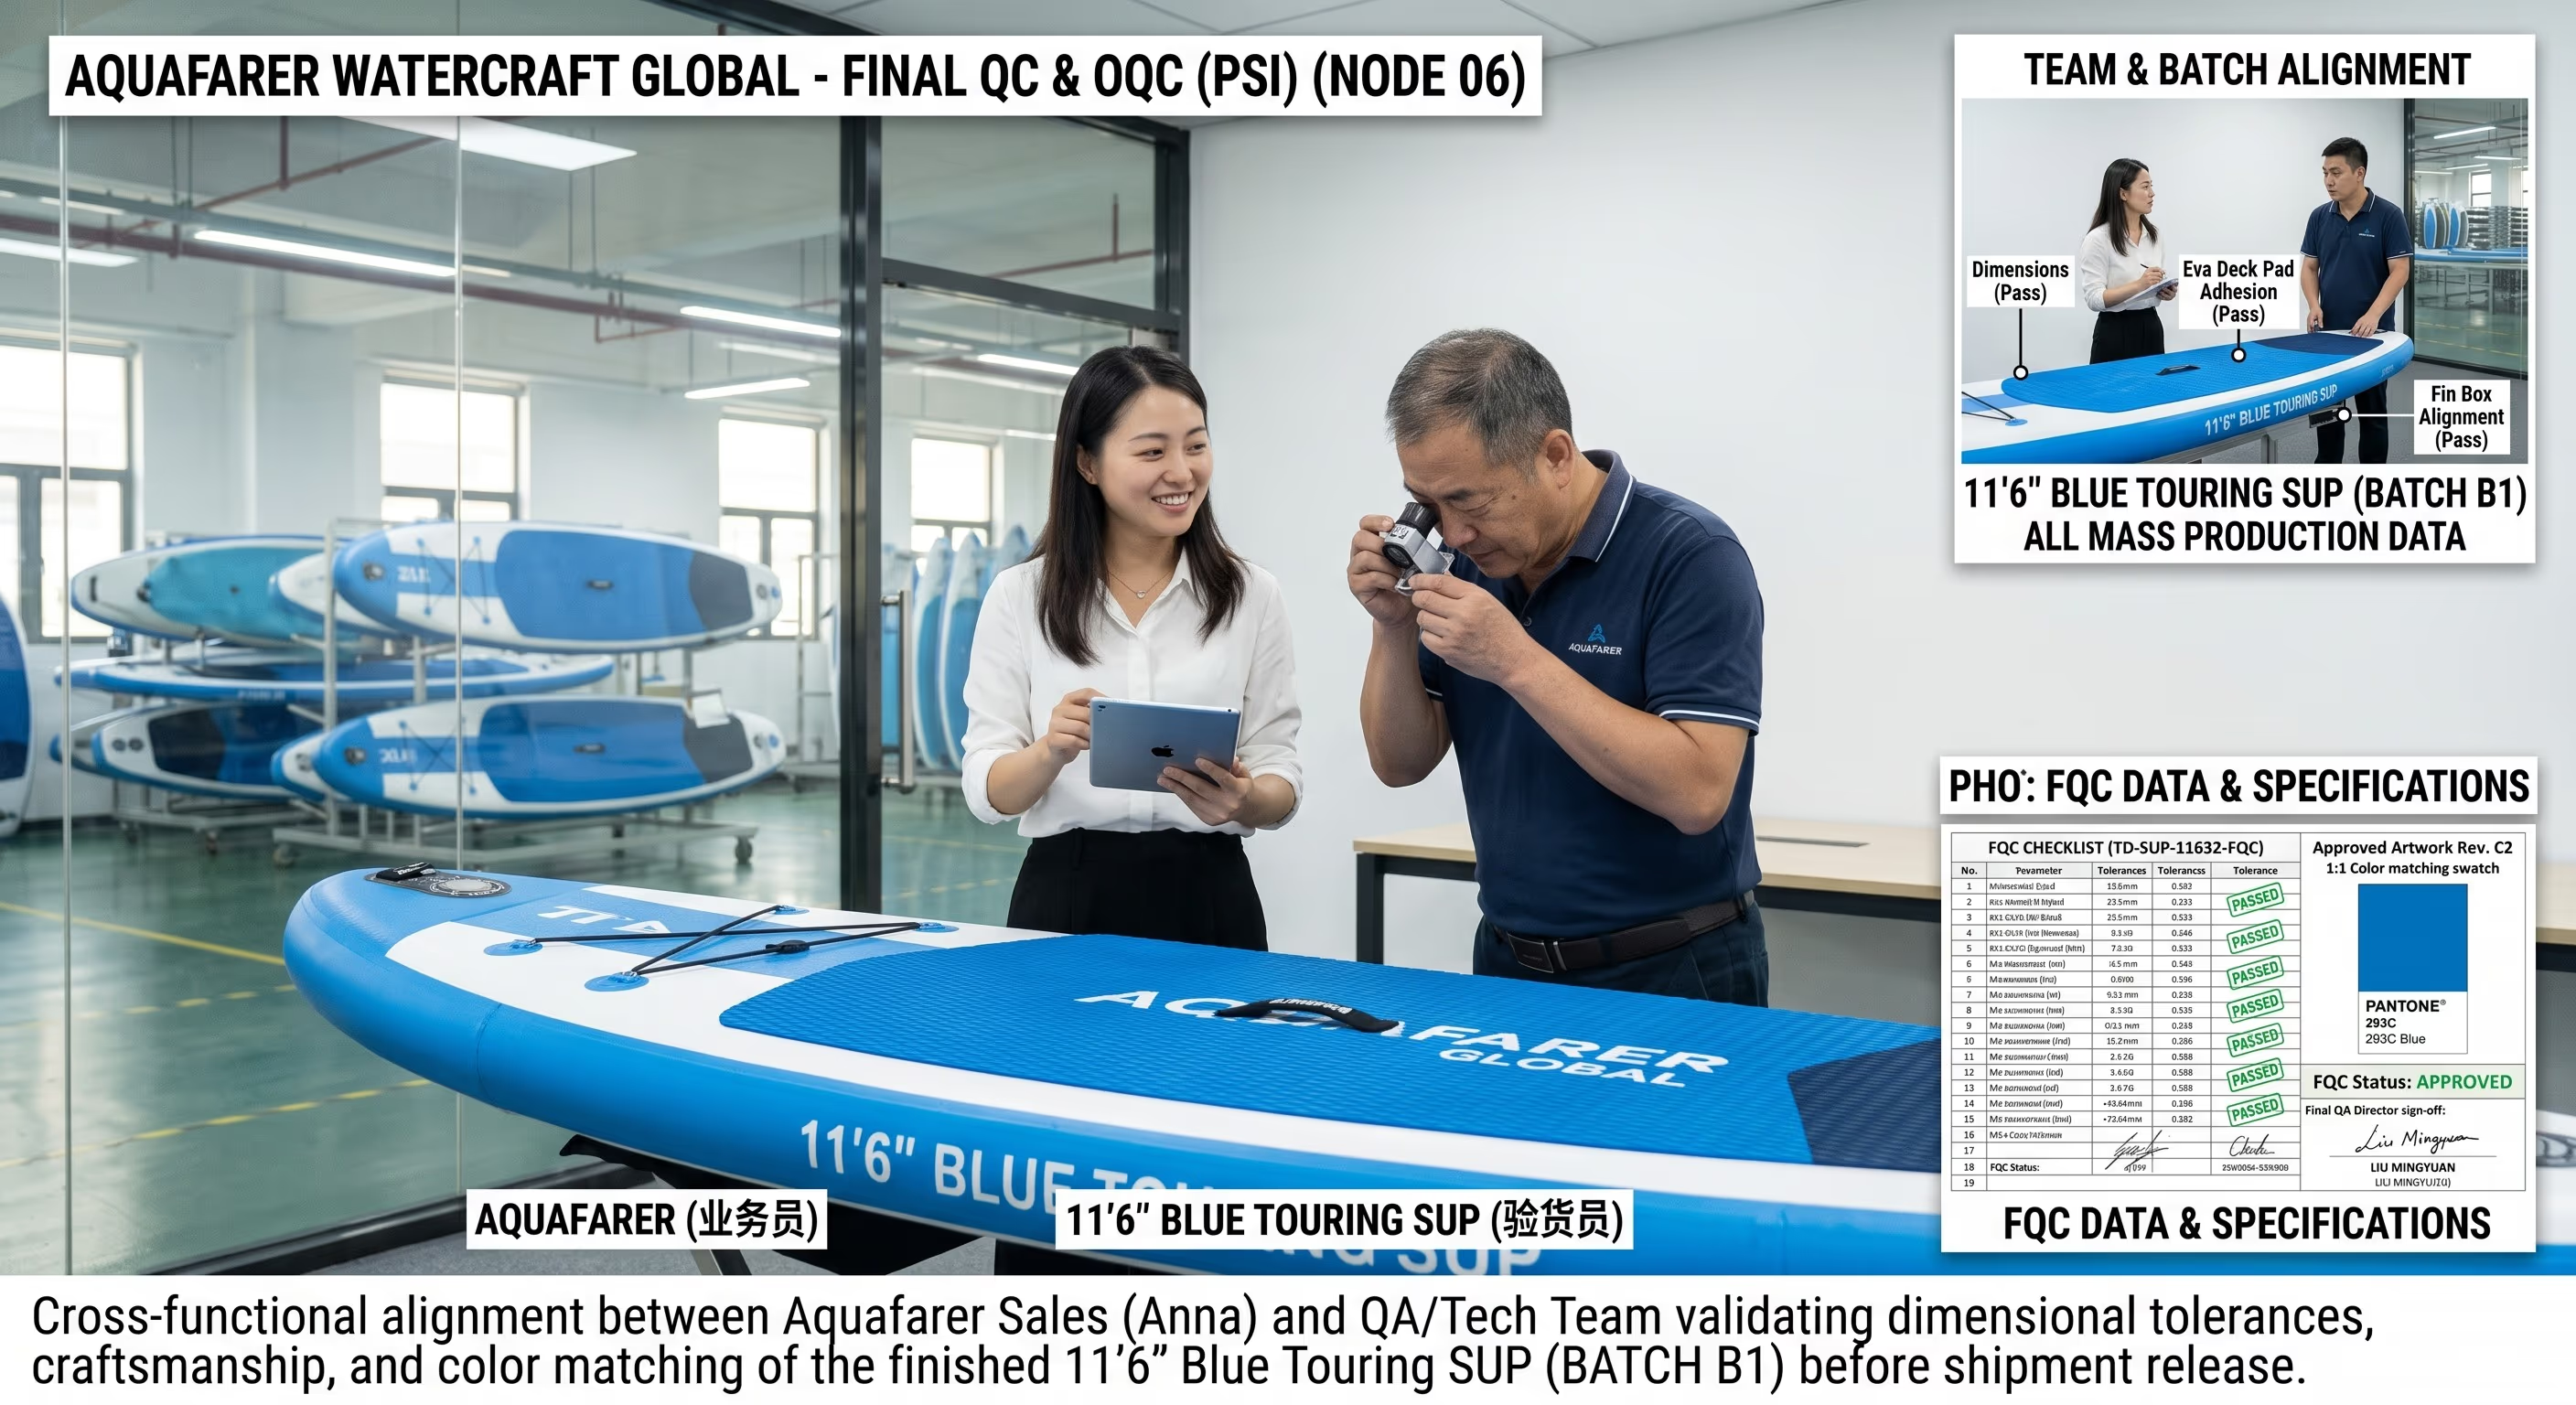
PSI —Conditionnement et inspection avant expédition
L'unité emballée est contrôlée à 100 % par rapport à la BOM approuvée par le client —scan de code-barres, marquages des cartons et test de chute ISTA-1A avant chargement.
Télécharger les rapports PSI (PDF)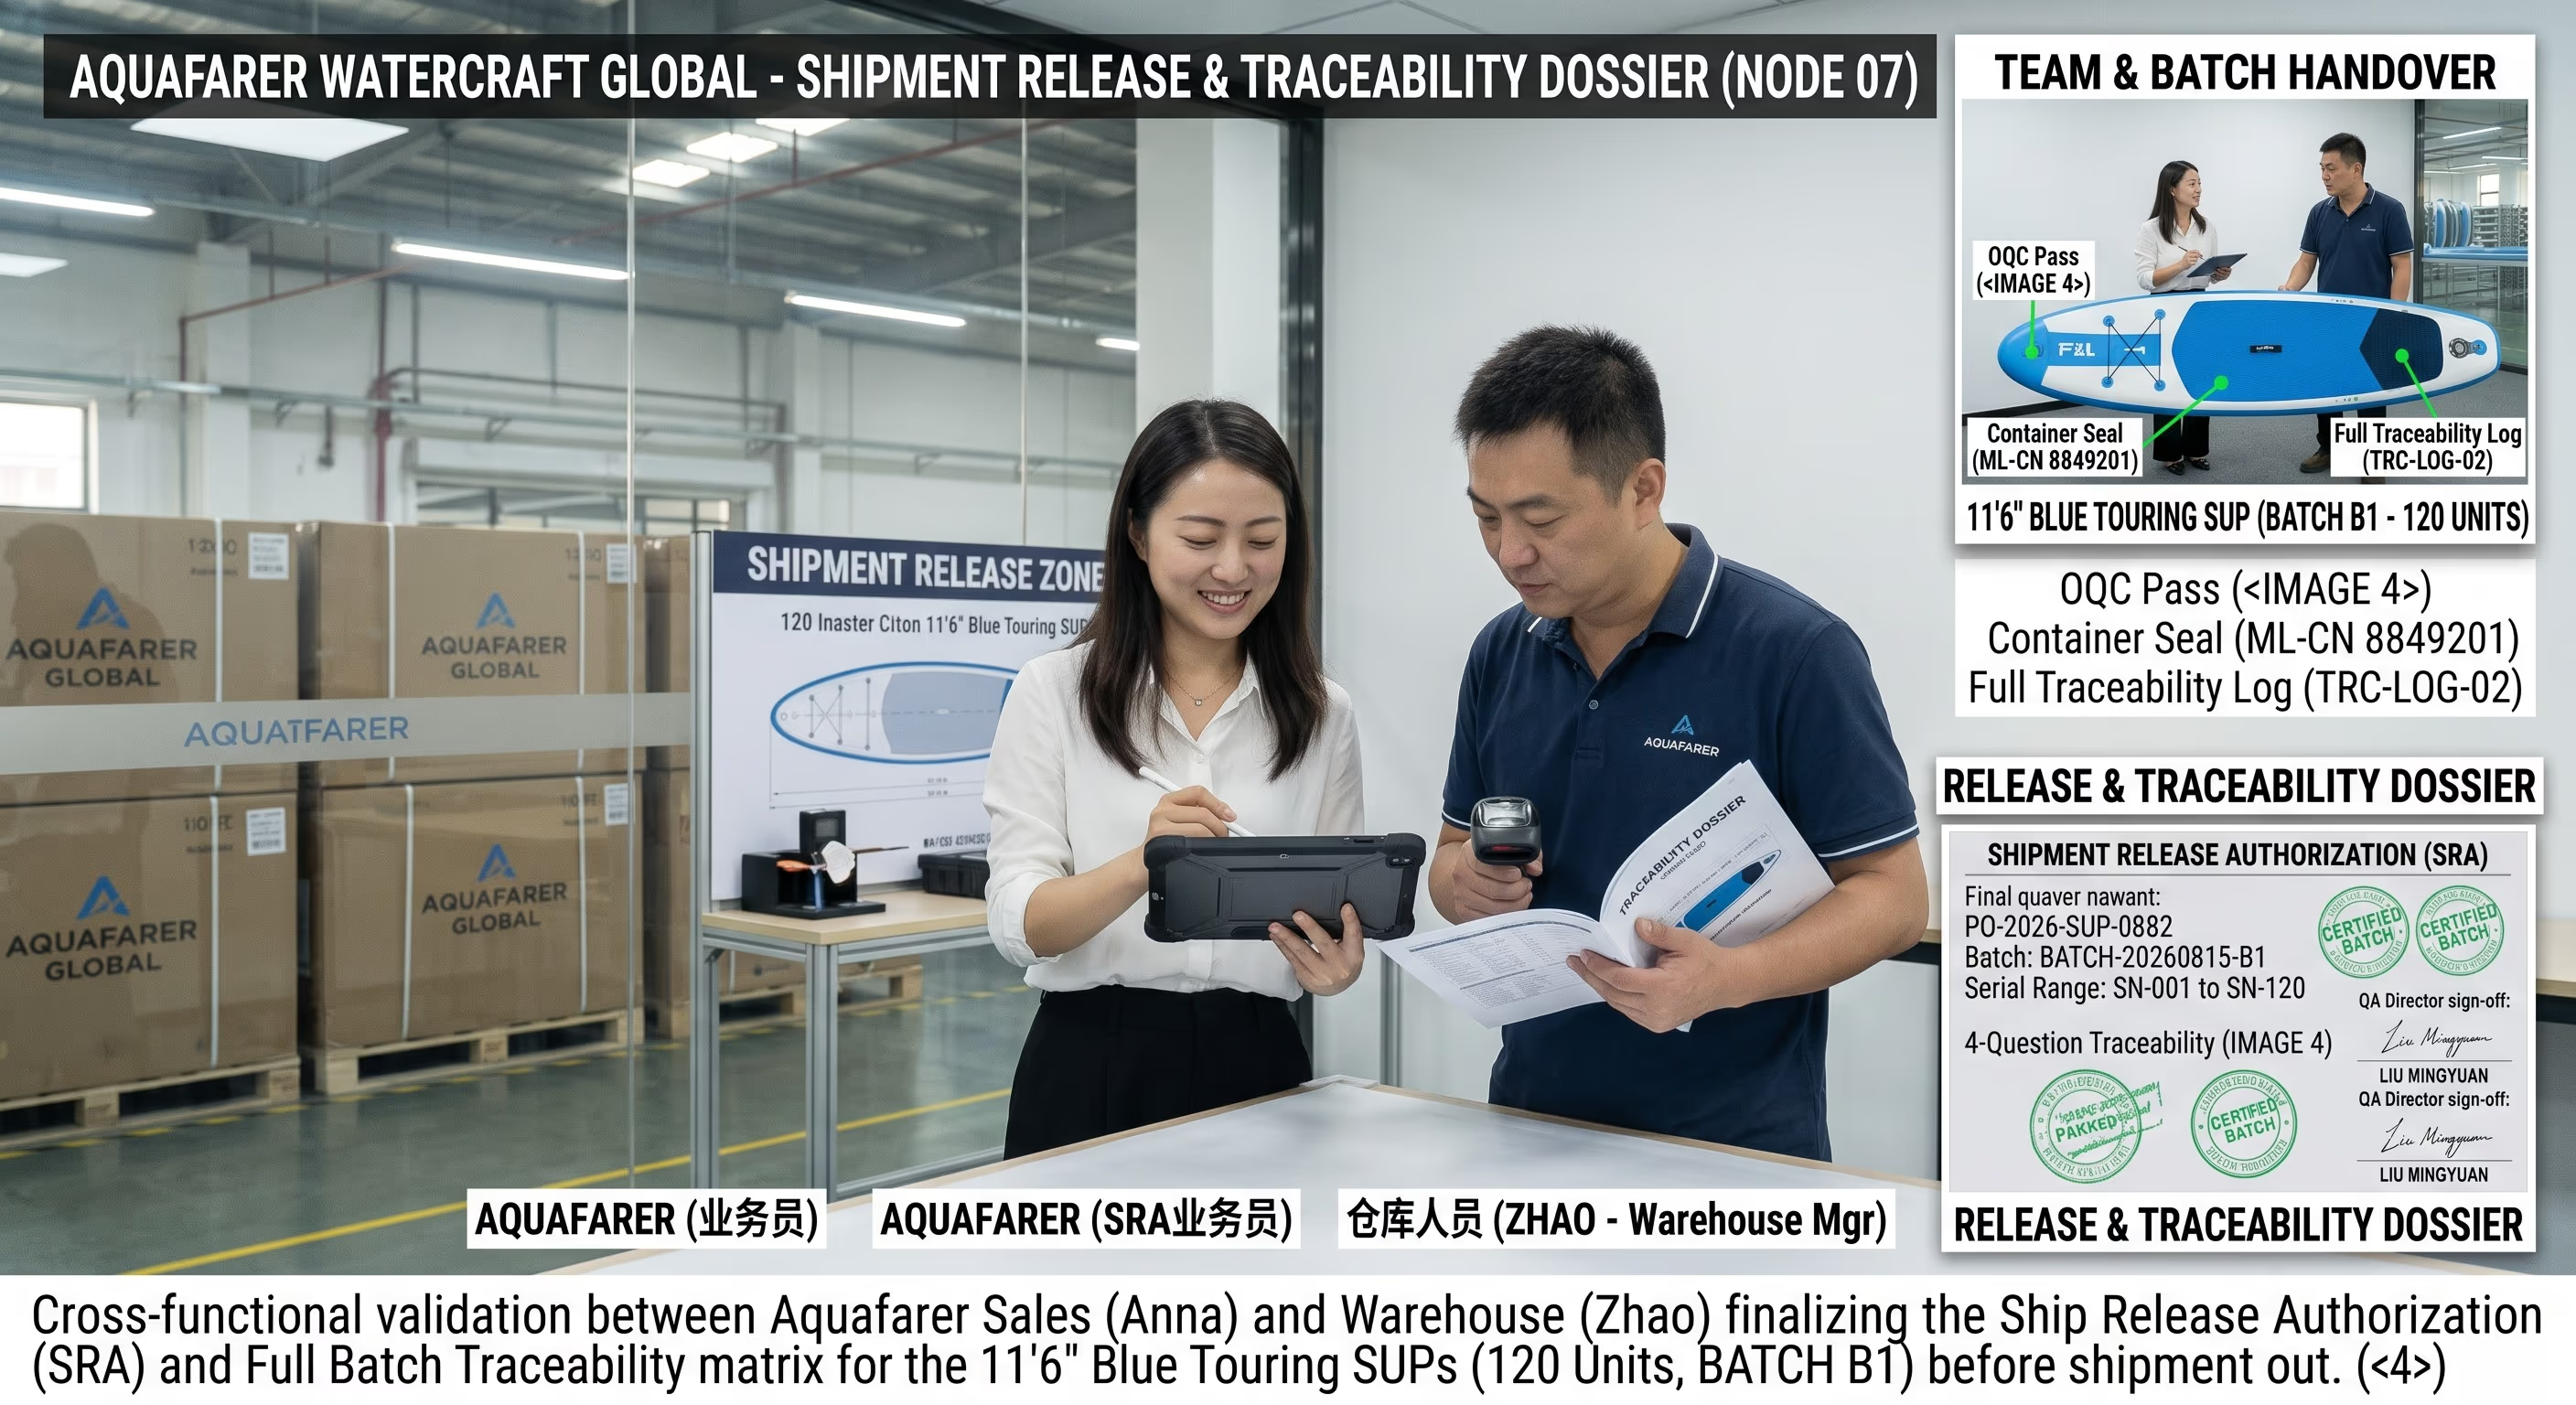
Autorisation d'expédition et traçabilité
La qualité signe le lot uniquement lorsque les six portes précédentes sont clôturées. Les numéros de série sont mappés au lot et le dossier est remis avec l'expédition.
Télécharger les rapports de libération (PDF)Voir nos équipements et machines
Explorez les équipements de qualité industrielle derrière chaque étau d'établi Stavalk.
Voir les équipements →